
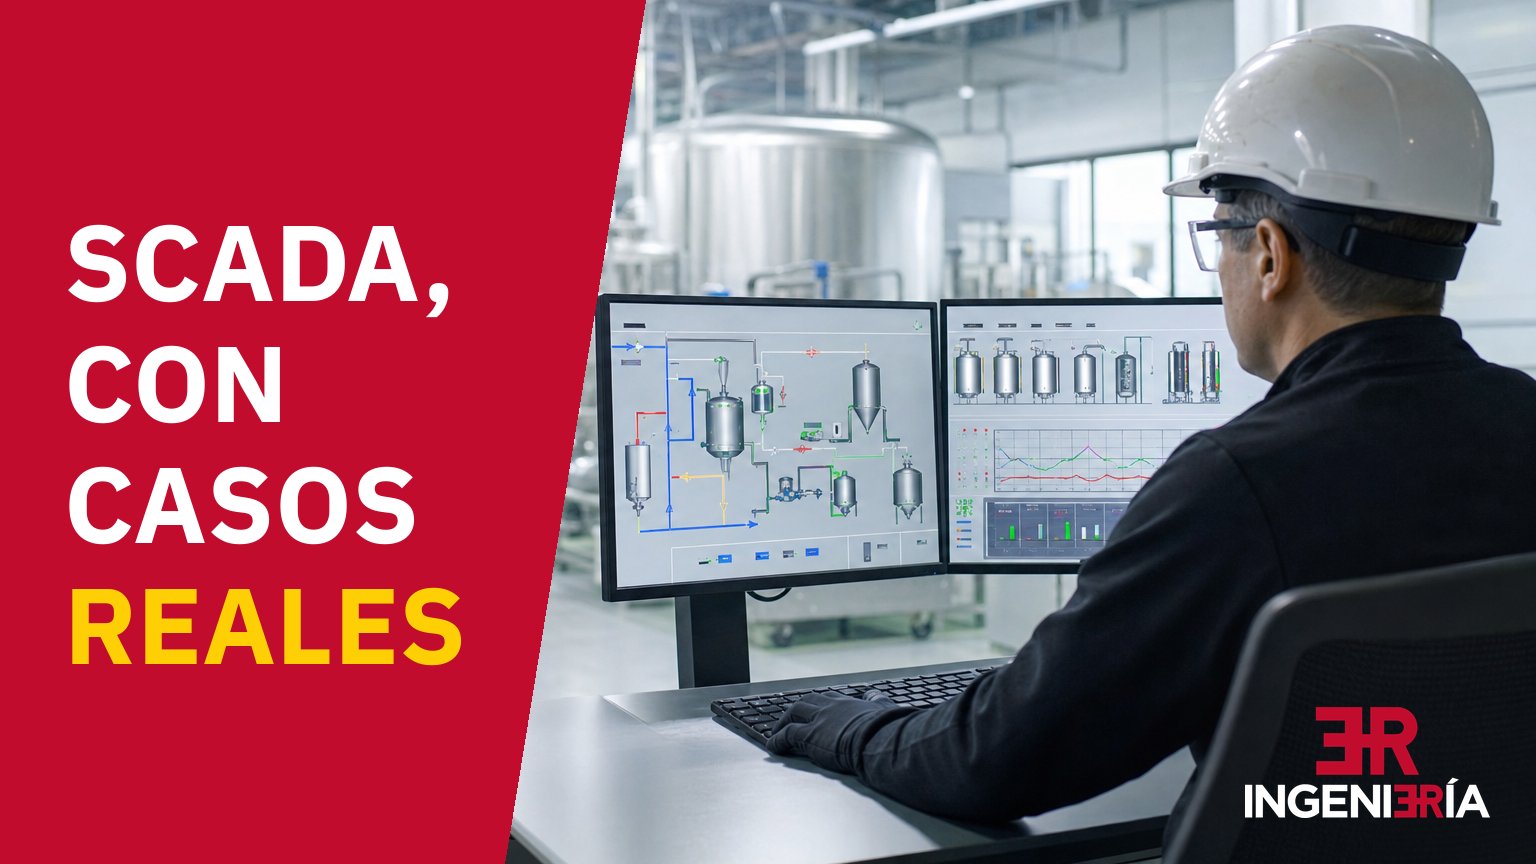
Sistemas SCADA: qué son, cómo funcionan y qué supervisan en una planta agroalimentaria
PLC y SCADA · Guía técnica
Un sistema SCADA (del inglés Supervisory Control and Data Acquisition: supervisión, control y adquisición de datos) es el conjunto de software y equipos que recoge en tiempo real las señales de los autómatas programables (PLC) de una planta, las presenta al operador en pantallas de proceso, avisa con alarmas cuando algo se sale de lo normal, guarda el histórico de lo que ha pasado y permite dar órdenes desde un puesto central: arrancar una línea, cambiar una consigna, lanzar una fórmula.
Es la pantalla desde la que, en una fábrica de piensos, se ven la piquera, los silos, las básculas y la granuladora, y se sigue cada lote hasta el camión; en una bodega, la que muestra la temperatura de cada depósito en fermentación. En ER Ingeniería hemos automatizado 45 fábricas agroalimentarias, y esta guía recoge cómo está hecho un SCADA por dentro, qué normas sirven de referencia para diseñarlo y qué supervisa en cada tipo de planta. Al final enlazamos los vídeos de tres fábricas de piensos con SuitER, nuestro software, funcionando.
La idea corta: el PLC decide en cada ciclo qué hace cada motor y cada válvula; el SCADA junta lo que pasa en toda la planta, lo muestra, avisa y lo guarda. En una arquitectura bien hecha, si el servidor SCADA se cae, los autómatas siguen controlando el proceso. Se pierde la visión de conjunto y, sin respaldo, parte del registro.
En esta página
- Qué es un sistema SCADA y para qué sirve
- Cómo funciona: la arquitectura por capas
- Cómo habla con los autómatas: Modbus TCP, PROFINET y OPC UA
- SCADA, HMI, PLC y MES: en qué se diferencian
- Buenas prácticas con norma: alarmas, pantallas y ciberseguridad
- Un SCADA en una planta agroalimentaria
- Fábricas de piensos con SuitER: Inalsa, Agrocantabria y Casaseca
- Las fases de un proyecto SCADA
- Preguntas frecuentes
- Fuentes
Qué es un sistema SCADA y para qué sirve
La palabra nació para redes repartidas en el territorio. El glosario del NIST, el Instituto Nacional de Estándares y Tecnología de Estados Unidos, lo define como un sistema que recoge y procesa datos y aplica control a larga distancia [1]. Su guía de seguridad para sistemas industriales describe los SCADA como sistemas que controlan activos dispersos, donde la adquisición centralizada de datos importa tanto como el control: redes eléctricas, oleoductos, abastecimiento de agua [2]. En una fábrica, con todos los autómatas en el mismo recinto, la idea es la misma: ver desde un sitio lo que pasa en muchos.
Sus funciones en planta son seis:
- Supervisión: sinópticos con el estado de cada equipo y los valores de proceso (pesos, temperaturas, niveles).
- Control supervisor: órdenes y consignas desde el puesto; el SCADA las escribe en el PLC y el PLC actúa.
- Alarmas: aviso de cada situación anormal, con prioridad, reconocimiento y registro.
- Tendencias: gráficas de variables en el tiempo, para ver cómo se llegó a un problema.
- Históricos: valores, eventos y acciones de usuario; quién cambió qué consigna y cuándo.
- Informes: producción por turno o por lote, consumos, paradas.
Cómo funciona un sistema SCADA: la arquitectura por capas
Los modelos de referencia del sector, como el modelo Purdue o los niveles de ISA-95 (publicada internacionalmente como IEC 62264), ordenan los sistemas de una fábrica en niveles, del proceso físico a la gestión de la empresa, y la guía del NIST los propone para organizar la red de planta [2]. El SCADA vive en el nivel de supervisión, entre los autómatas y el MES (sistema de ejecución de la producción) o el ERP (sistema de gestión de la empresa). Por dentro tiene estas piezas:
| Capa | Qué hay | Qué hace | En una fábrica de piensos |
|---|---|---|---|
| Campo | Sensores, instrumentos y actuadores | Mide y mueve | Células de carga de las básculas, detectores de nivel de silo, sondas de temperatura, compuertas, motores |
| Control | PLC y, en instalaciones dispersas, RTU | Ejecuta la lógica: secuencias, enclavamientos, recetas | La secuencia de dosificación y mezcla; que un transportador no arranque si el siguiente está parado |
| Comunicaciones | Red industrial, switches, pasarelas, protocolos | Lleva los datos entre autómatas y servidores | Ethernet industrial entre los cuadros eléctricos y la sala de control |
| Servidor SCADA | Drivers de comunicación, base de datos de variables, gestor de alarmas | Lee los autómatas, procesa y sirve los datos a los puestos | Una variable por cada peso, estado de motor o nivel de silo |
| Historiador | Base de datos de series temporales y eventos | Guarda valores, alarmas y acciones | Pesadas reales de cada lote, consumos, paradas |
| Puestos de operación | Clientes SCADA, pantallas HMI (interfaz hombre-máquina), tablets | Muestran el proceso y reciben órdenes | Sala de control, oficina de producción, tablet junto a la granuladora |
Cada dato es una variable (un tag) con su nombre, su dirección en el autómata, sus unidades y sus límites de alarma. El servidor las lee de cada PLC de forma cíclica, o recibe los cambios si el protocolo lo permite, y las reparte a pantallas, alarmas e historiador. La RTU (unidad terminal remota) es para emplazamientos lejanos, como pozos o estaciones de bombeo; dentro de una fábrica casi todo es PLC, y cómo funciona un autómata está en qué es un PLC.
Cómo habla un SCADA con los autómatas: Modbus TCP, PROFINET y OPC UA
Entre el servidor y los autómatas hay un protocolo de comunicación. En plantas agroalimentarias nos encontramos sobre todo estos tres, a menudo juntos:
| Protocolo | Quién lo mantiene | Para qué lo usamos | Lo que conviene saber |
|---|---|---|---|
| Modbus TCP | Modbus Organization | Leer y escribir registros en equipos de muchos fabricantes: variadores, analizadores de red, contadores, básculas | Funciona sobre TCP/IP y usa el puerto 502, reservado para Modbus [3] |
| PROFINET | PROFIBUS & PROFINET International (PI) | Ethernet industrial en tiempo real entre el PLC, la periferia descentralizada y los accionamientos | Es un estándar abierto de Ethernet industrial [4] |
| OPC UA | OPC Foundation | Intercambio de datos entre SCADA, MES, ERP y equipos de distintos fabricantes | Existe desde 2008, es independiente de la plataforma (del microcontrolador a la nube), lleva cifrado, autenticación y auditoría, y un modelo de información para describir los datos [5] |
Si todos los autómatas son de una marca, su protocolo nativo suele ser el camino corto; para juntar fabricantes o subir datos a gestión, OPC UA ordena mucho. Cuando la comunicación falla (valores congelados, huecos en el histórico), el diagnóstico va por capas, y la guía paso a paso está en fallos de comunicación entre PLC y SCADA.
SCADA, HMI, PLC y MES: en qué se diferencian
Cada uno resuelve una parte distinta del problema:
| Sistema | Qué hace | Dónde está | Ejemplo en una fábrica de piensos | Lo que no hace |
|---|---|---|---|---|
| PLC | Ejecuta la lógica de control en tiempo real | En el cuadro eléctrico, junto a las máquinas | Dosificar una fórmula, arrancar transportes en orden, parar si hay atasco | No da visión de planta ni guarda históricos largos |
| HMI | Pantalla para operar una máquina o una zona | En la puerta del cuadro o en la máquina | Panel táctil de la granuladora | No ve el resto de la planta. Una HMI puede formar parte de un SCADA |
| SCADA | Supervisa toda la planta: sinópticos, alarmas, tendencias, históricos, órdenes | Servidor y puestos en sala de control, oficina, tablet o móvil | Ver de la piquera a la expedición, lanzar órdenes, seguir cada lote | No sustituye al PLC en el control de las máquinas |
| MES | Gestiona la ejecución de la producción: órdenes, lotes, rendimientos, calidad | Servidor de planta, por encima del SCADA | Planificar órdenes y cerrar cada lote con sus consumos reales | No lee las señales de campo: toma el dato del SCADA o de los autómatas |
En las plantas agroalimentarias medianas la frontera entre SCADA y MES es borrosa: muchos SCADA del sector llevan órdenes, fórmulas, lotes y trazabilidad, como nuestro SuitER. Por encima queda el ERP (compras, stock, facturación), que no debe controlar máquinas.
Buenas prácticas con norma: alarmas, pantallas y ciberseguridad
Alarmas, pantallas y ciberseguridad tienen norma internacional, y esas normas son la referencia con la que conviene diseñar un SCADA.
Alarmas: ISA-18.2 e IEC 62682
La referencia es ANSI/ISA-18.2-2016, sobre gestión de sistemas de alarmas en las industrias de proceso [6]. En el catálogo de la IEC hay una norma con el mismo título, la IEC 62682, cuya segunda edición es de 2022 [7]. ISA-18.2 abarca el ciclo de vida completo de las alarmas, de su identificación y racionalización a su implantación, mantenimiento y gestión de cambios. Su eje es una filosofía de alarmas documentada, referencia para las decisiones de diseño, el rendimiento y lo que se espera del operador; la priorización tiene requisitos propios [6].
Un criterio práctico para empezar: si ante un aviso el operador no tiene nada que hacer, no es una alarma. Es un evento, y va al registro. Cada alarma que queda se racionaliza: causa, consecuencia, qué debe hacer el operador, en cuánto tiempo y con qué prioridad.
Un escenario típico en una fábrica de piensos: tras un corte de luz, el arranque dispara decenas de avisos de motores parados y el que importa, el atasco de un elevador, se pierde entre ellos. Se corrige con prioridades, suprimiendo lo que no tiene sentido en el estado de la línea (con la línea parada, un motor parado no es una anomalía) y revisando las alarmas que más saltan.
Pantallas: ISA-101
Para las pantallas está ANSI/ISA-101.01-2015, sobre interfaces hombre-máquina de los sistemas de automatización de procesos. Las trata a lo largo de toda su vida (diseño, implantación, operación y mejora continua), y sus áreas clave son la estructura de las pantallas, la interacción con el usuario y la formación del operador [8]. En la práctica suele traducirse en una jerarquía de pantallas (planta, zona, equipo, detalle) y en los mismos símbolos en toda la instalación.
Ciberseguridad: IEC 62443
La serie ISA/IEC 62443 define los requisitos y procesos para implantar y mantener sistemas de automatización y control industrial seguros [9]. La guía del NIST para sistemas industriales baja a la práctica: parte de que muchos protocolos industriales no tienen autenticación de ningún tipo y propone separar la red de planta de la corporativa con cortafuegos o una zona desmilitarizada (DMZ), impedir que los equipos de gestión hablen directamente con los de control, pedir doble factor en el acceso remoto y tener copias de seguridad con planes de recuperación probados [2]. En el SCADA de una fábrica eso se concreta en:
- Red de planta separada de la de oficina, con un punto de paso controlado.
- Acceso remoto de mantenimiento con doble factor, autorización y registro, nunca un escritorio remoto abierto a internet.
- Un usuario por persona, para saber quién cambió cada consigna.
- Copias de seguridad de autómatas, SCADA y bases de datos, y la restauración probada.
Un SCADA en una planta agroalimentaria
El esqueleto es el mismo en cualquier fábrica; cambia qué se supervisa y qué queda registrado. Así es en los tres tipos de planta en los que más trabajamos:
| Planta | Qué supervisa el SCADA | Alarmas típicas | Qué queda registrado |
|---|---|---|---|
| Fábrica de piensos | Recepción en piquera y rutas a silos, molienda, dosificación y microdosificación, mezcla, granulación, enfriado, expedición | Atasco de elevador o sinfín, desviación de peso en báscula, nivel alto de silo, sobrecarga de motor | Fórmula y pesadas reales de cada lote, silo de origen de cada materia prima, destino de cada carga |
| Bodega | Temperatura de cada depósito, producción de frío, remontados, trasiegos y limpiezas | Temperatura fuera de consigna, fallo de la enfriadora, válvula que no confirma posición | Curva de temperatura de cada depósito y operaciones hechas en él |
| Industria alimentaria | Tanques y tratamientos térmicos, limpiezas CIP (en circuito cerrado, sin desmontar), líneas de envasado, servicios de frío, aire y vapor | Temperatura o tiempo de tratamiento fuera de límites, limpieza incompleta | Temperaturas y tiempos de cada lote, limpiezas hechas y sus parámetros |
Cada una tiene su artículo con el proceso fase a fase: automatización de fábricas de piensos, automatización de bodegas y automatización en la industria alimentaria.
El Reglamento (CE) 178/2002 obliga a los operadores de alimentos y piensos a poder identificar a quién les suministró cada materia y a qué empresas han suministrado sus productos [10]. Lo que ocurre dentro de la fábrica (qué materia de qué silo entró en qué lote) es el tramo que mejor cubre un SCADA con registro automático. Hay más en trazabilidad alimentaria y registros manuales.
Fábricas de piensos con SuitER: Inalsa, Agrocantabria y Casaseca
Cada una tiene su vídeo en nuestra web y en nuestro canal de YouTube.
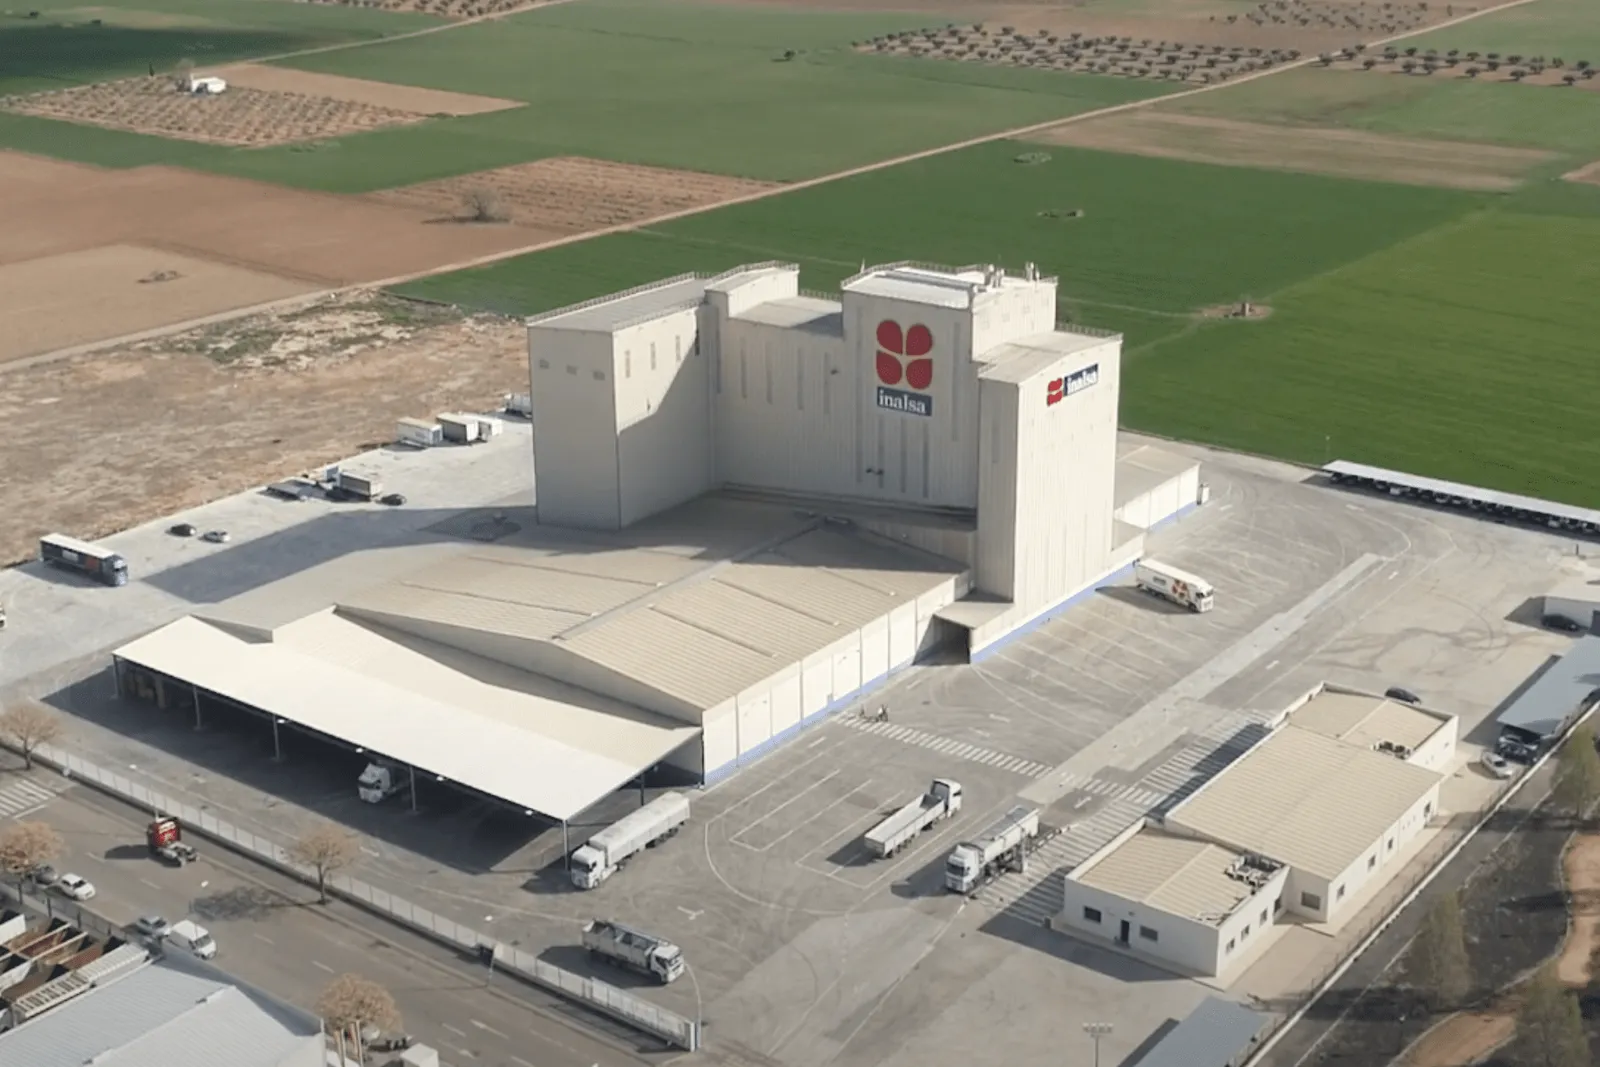
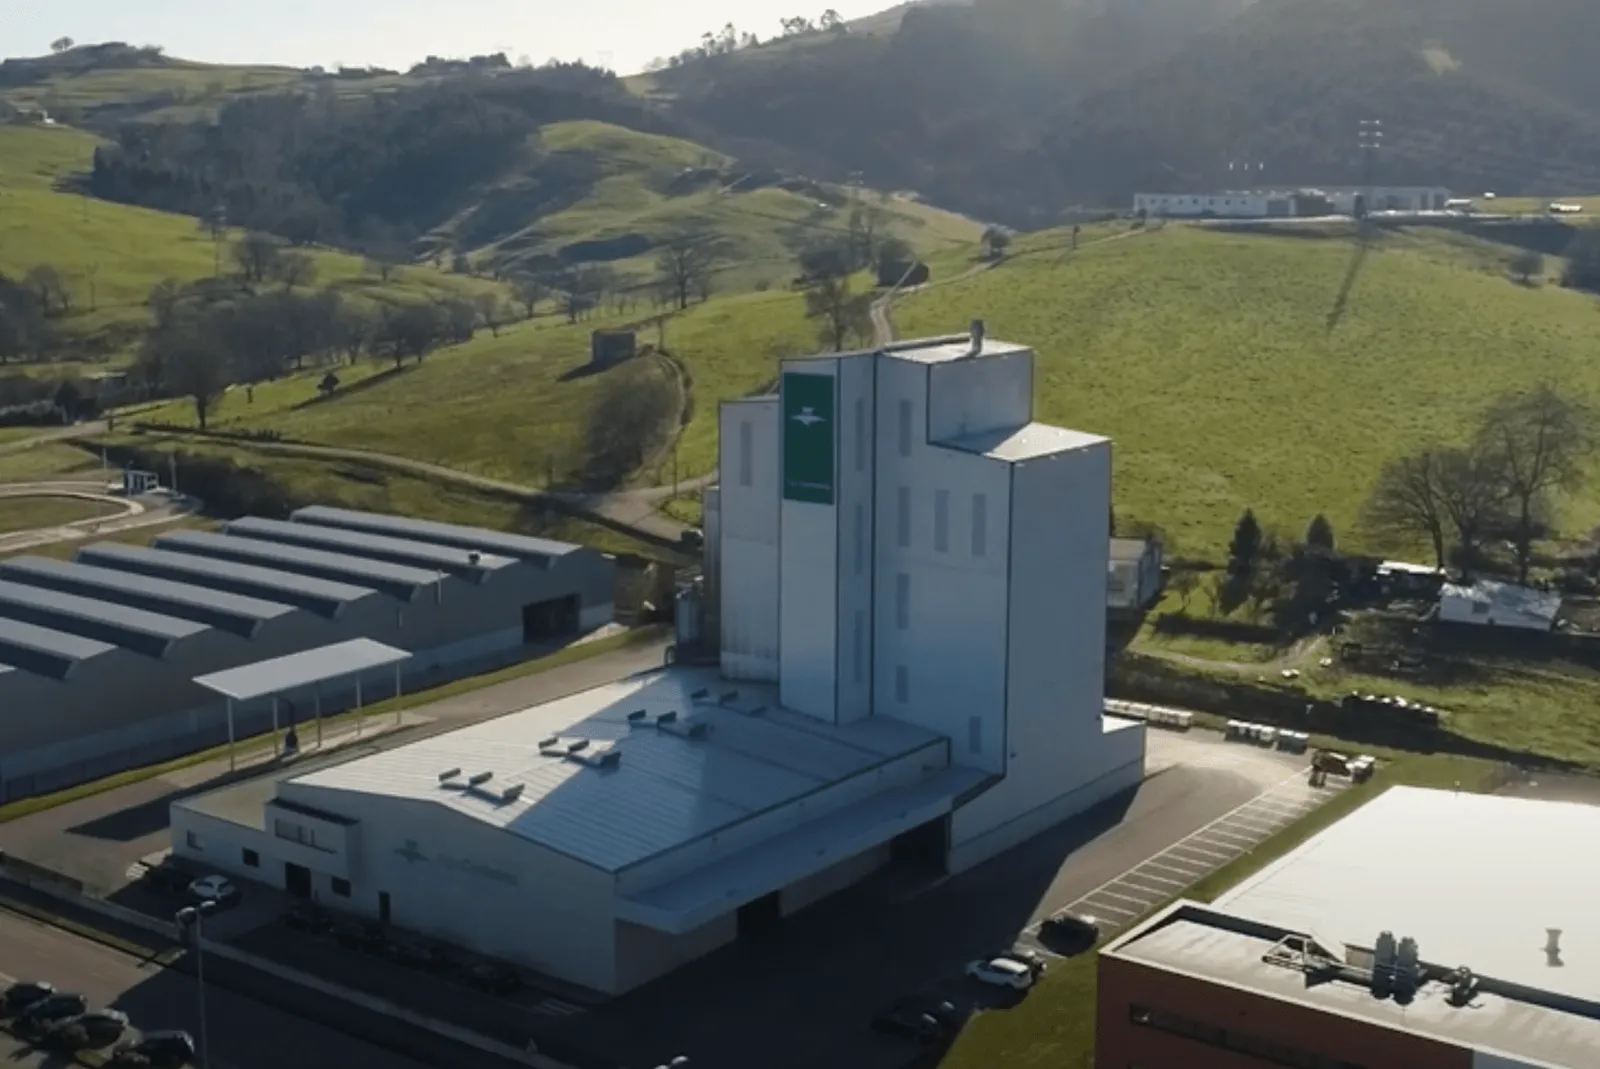
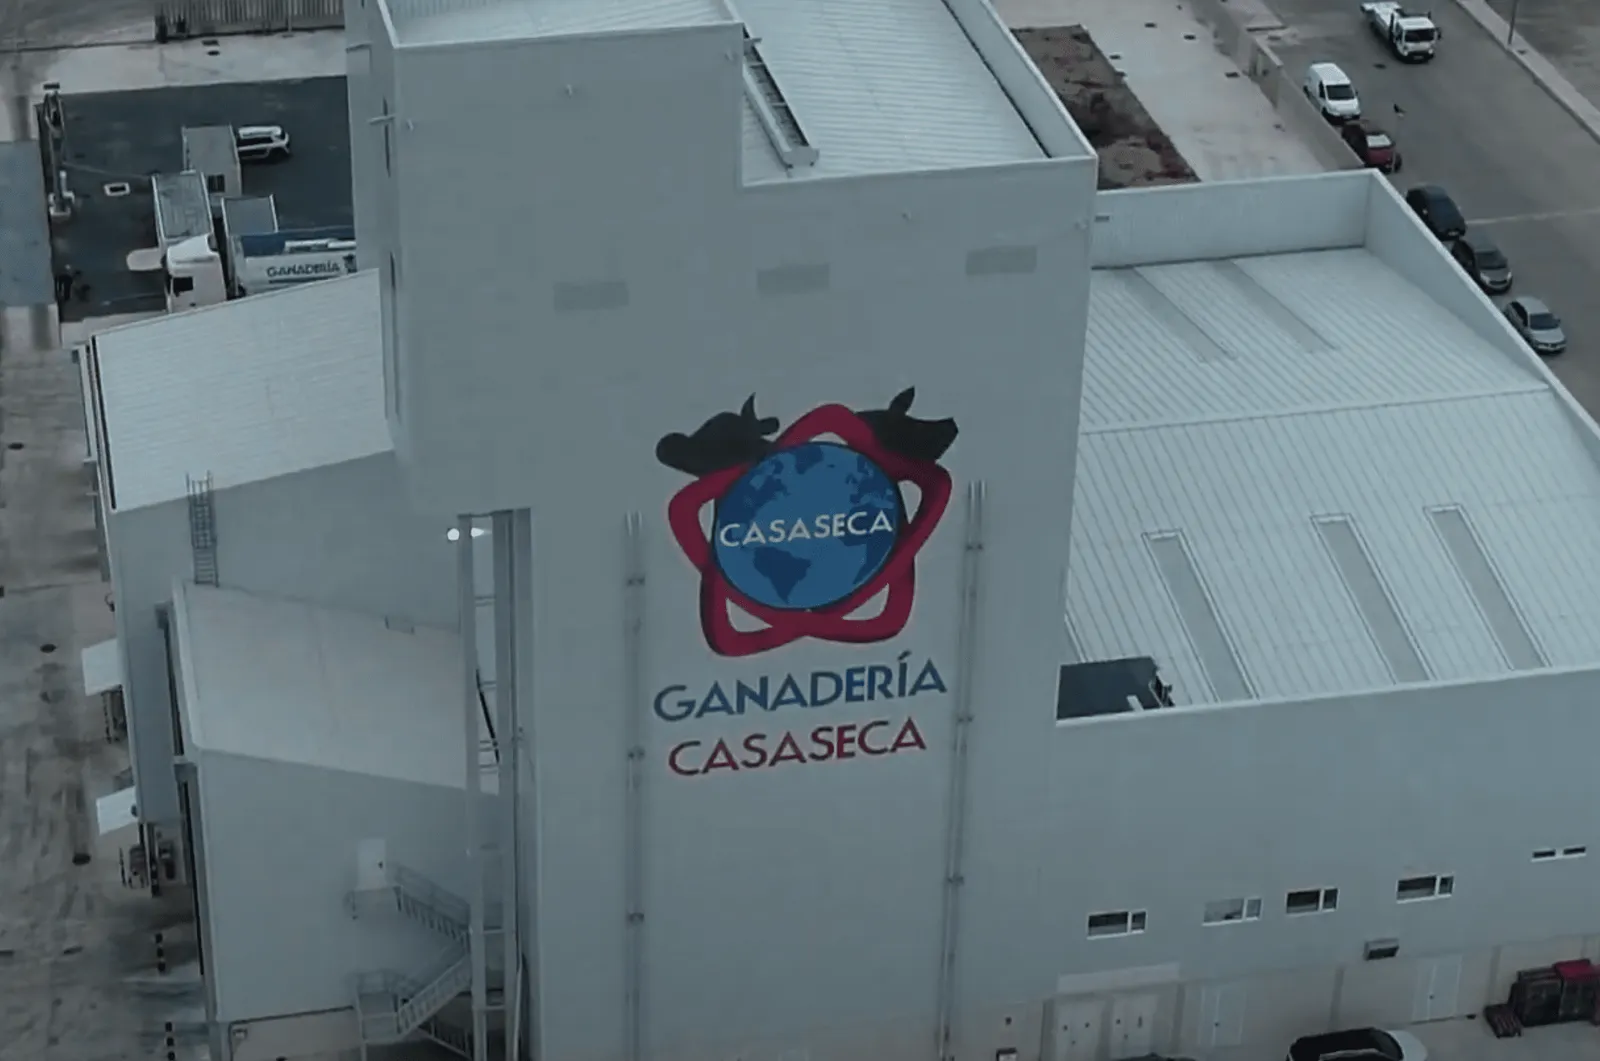
SuitER, nuestro software industrial, sigue la arquitectura de arriba. SuitER Server conecta la red de autómatas con la de gestión y guarda los datos en tiempo real en base de datos; al estar entre las dos redes, es el punto de paso que hay que proteger. SuitER Client es el puesto de operarios, jefes de planta y dirección, en sala de control, oficina, tablet o móvil. ReportER saca y exporta los informes. SuitER Tracer asocia cada lote a su origen, su fórmula y sus parámetros de producción, y se integra con el ERP, los formuladores y los analizadores NIR (de infrarrojo cercano). Los módulos y los vídeos están en la página de SuitER.
Las fases de un proyecto SCADA
Hacemos la parte eléctrica, los autómatas y el SCADA con el mismo equipo, y el proyecto pasa por estas fases:
- Recorrido por la planta y lista de señales. Qué equipos hay, qué autómatas y con qué comunicaciones, qué se hace hoy a mano.
- Especificación funcional. Pantallas y su guía de estilo, filosofía y lista de alarmas, qué se guarda en histórico y cada cuánto, informes, usuarios y permisos.
- Programación y pruebas previas. El programa de los autómatas y del SCADA se prueba antes de la puesta en marcha.
- Puesta en marcha por zonas. Pruebas en planta con el proceso real (SAT), planificadas con producción para parar lo menos posible.
- Formación y soporte. Formación a producción, mantenimiento y calidad sobre su propia planta; después, soporte de SatER, nuestro servicio técnico.
Si ya hay un SCADA y toca sustituirlo porque corre en un ordenador sin soporte, lo difícil es migrar sin parar la producción; cómo hacerlo está en modernización de SCADA y PLC en fábricas agroalimentarias.
¿Hablamos del SCADA de tu planta?
Cuéntanos qué fabricas, qué autómatas tienes y qué ves hoy desde la sala de control. Te decimos qué arquitectura encaja y por dónde empezar, partas de cero o tengas ya un sistema.
Automatización de bodegas y fábricas de piensos Software SuitER Habla con nuestro equipoO llámanos al 967 140 850
Preguntas frecuentes sobre sistemas SCADA
¿Qué es un sistema SCADA y para qué sirve?
Es el software y los equipos que recogen en tiempo real los datos de los autómatas de una planta, los muestran en pantallas, avisan con alarmas, guardan históricos y permiten dar órdenes desde un puesto central. Sirve para operar toda la planta desde un sitio y tener registro de cada lote.
¿Cuál es la diferencia entre SCADA y PLC?
El PLC es el autómata que controla directamente máquinas y secuencias en tiempo real, desde el cuadro eléctrico. El SCADA está por encima: lee los datos de todos los PLC, los muestra, gestiona las alarmas, guarda históricos y envía las órdenes del operador, que ejecuta el PLC.
¿SCADA y HMI son lo mismo?
No. Una HMI es una pantalla para operar una máquina o una zona; un SCADA supervisa toda la planta, con servidor, varios puestos, alarmas e históricos. Una HMI puede formar parte de un SCADA, pero sola no lo es.
¿Qué tipos de sistemas SCADA hay?
Según su arquitectura, van de un solo puesto que lee unos pocos autómatas a sistemas cliente-servidor con varios puestos e historiador, y a sistemas repartidos entre varias plantas. En fábricas agroalimentarias lo habitual es cliente-servidor.
¿Qué protocolos usa un SCADA para comunicarse con los PLC?
Los que más encontramos en plantas agroalimentarias son Modbus TCP, PROFINET y OPC UA, además de los propios de cada fabricante de autómatas. OPC UA es independiente de la plataforma y sirve para juntar equipos de marcas distintas y pasar datos al MES y al ERP.
¿Qué software SCADA hay?
Cada gran fabricante de automatización tiene el suyo, como WinCC de Siemens o FactoryTalk View de Rockwell, y hay programas específicos por sector. En fábricas de piensos y plantas agroalimentarias implantamos SuitER, nuestro software propio, que une la supervisión con la trazabilidad y los informes.
¿Es seguro conectar un SCADA a internet?
No directamente. La guía del NIST para sistemas industriales recomienda separar la red de planta de la de oficina con un punto de paso controlado, pedir doble factor en el acceso remoto y tener copias de seguridad con planes de recuperación preparados y probados.
Fuentes
- National Institute of Standards and Technology. (s. f.). Supervisory control and data acquisition (SCADA). Glosario del CSRC. https://csrc.nist.gov/glossary/term/supervisory_control_and_data_acquisition
- Stouffer, K., Pease, M., Tang, C., Zimmerman, T., Pillitteri, V., Lightman, S., Hahn, A., Saravia, S., Sherule, A. y Thompson, M. (2023). Guide to Operational Technology (OT) Security (NIST SP 800-82 Rev. 3). National Institute of Standards and Technology. https://csrc.nist.gov/pubs/sp/800/82/r3/final
- Modbus Organization. (2006). MODBUS Messaging on TCP/IP Implementation Guide V1.0b. https://www.modbus.org/file/secure/messagingimplementationguide.pdf
- PROFIBUS & PROFINET International. (s. f.). Technologies. https://www.profibus.com/technology
- OPC Foundation. (s. f.). Unified Architecture. https://opcfoundation.org/about/opc-technologies/opc-ua/
- International Society of Automation. (s. f.). ISA18 Series of Standards: ANSI/ISA-18.2-2016, Management of Alarm Systems for the Process Industries. https://www.isa.org/standards-and-publications/isa-standards/isa-18-series-of-standards
- International Electrotechnical Commission. (2022). IEC 62682:2022 Management of alarm systems for the process industries. https://webstore.iec.ch/en/publication/65543
- International Society of Automation. (s. f.). ISA101 Standards: ANSI/ISA-101.01-2015, Human Machine Interfaces for Process Automation Systems. https://www.isa.org/standards-and-publications/isa-standards/isa-101-standards
- International Society of Automation. (s. f.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards
- Reglamento (CE) n.º 178/2002 del Parlamento Europeo y del Consejo, de 28 de enero de 2002, por el que se establecen los principios y los requisitos generales de la legislación alimentaria (art. 18). Diario Oficial de las Comunidades Europeas, L 31. https://eur-lex.europa.eu/legal-content/ES/TXT/?uri=CELEX:02002R0178-20260101