
Qué es un PLC (autómata programable), cómo funciona y qué tipos hay
Automatización · PLC
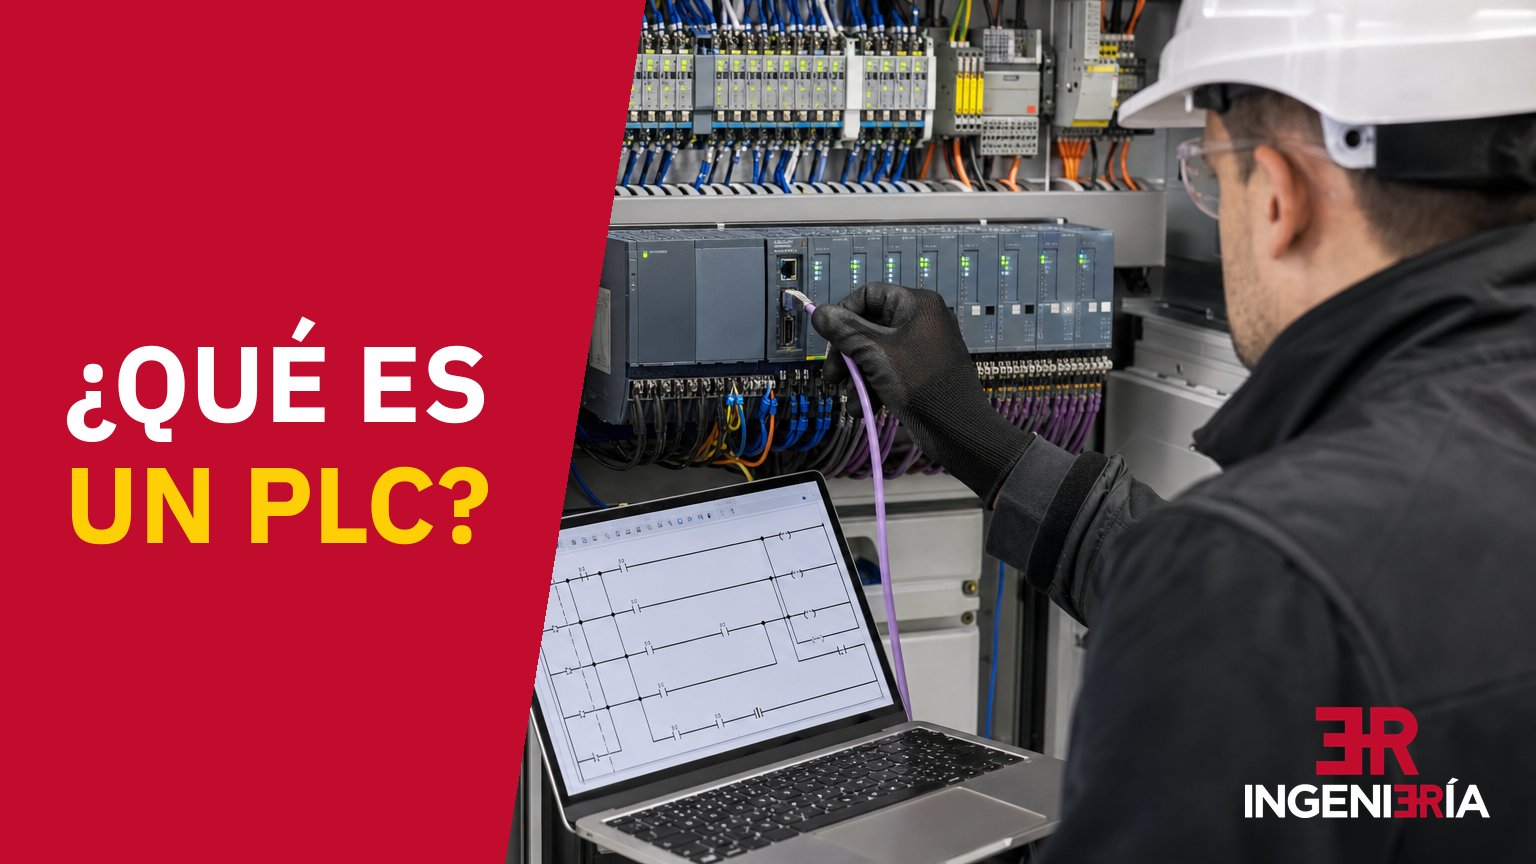
Un PLC (del inglés Programmable Logic Controller, controlador lógico programable), al que en España llamamos también autómata programable, es un equipo electrónico industrial que controla una máquina o un proceso de forma automática. Lee las señales que le llegan de campo, ejecuta el programa que tiene cargado y, según el resultado, arranca motores, abre válvulas, mueve bombas o dispara alarmas. Es un ordenador especializado [1], hecho para vivir dentro de un armario eléctrico con polvo, vibraciones y cambios de temperatura, y para repetir ese trabajo sin parar muchas veces por segundo.
En ER Ingeniería hacemos ingeniería eléctrica y de control en Villarrobledo (Albacete) desde 1981 y hemos automatizado 45 fábricas agroalimentarias. De ahí salen los ejemplos de este artículo.
No confundir: en informática, PLC son también las siglas de Power Line Communications, los adaptadores que llevan internet por los enchufes de casa. Aquí hablamos del autómata industrial.
En esta página
- Para qué sirve un PLC en una fábrica
- Cómo funciona: el ciclo de scan
- Partes de un PLC
- Tipos de PLC
- Cómo se programa: la norma IEC 61131-3
- Un ejemplo: arranque y paro de un motor
- De dónde viene el PLC
- PLC frente a relés y frente a un PC industrial
- Marcas y gamas habituales
- Cuándo compensa automatizar con un PLC
- Un PLC conectado hay que protegerlo
- Cómo hacemos un proyecto de PLC
- Preguntas frecuentes
- Fuentes
Para qué sirve un PLC en una fábrica
Un autómata hace cinco trabajos, casi siempre a la vez:
- Llevar las secuencias: llenar, mezclar, calentar, enfriar, descargar y limpiar en el orden y con los tiempos que toca.
- Dosificar y pesar, abriendo una válvula, un sinfín o una bomba hasta la consigna de la receta, con su tolerancia.
- Mantener los enclavamientos, que impiden que una bomba arranque sin nivel o que se abra la válvula del depósito equivocado.
- Detectar fallos, decir dónde están y dejar registro para mantenimiento.
- Pasar datos a las pantallas de operador (HMI), al SCADA, a los variadores y al software de gestión.
Un escenario típico en una fábrica de piensos: el operario elige la receta y el PLC hace el resto. Decide qué silo descarga, abre la compuerta y arranca el sinfín hasta que la báscula marca el peso del ingrediente; entonces lo para, cierra la compuerta y pasa al siguiente. Si algo tarda más de la cuenta, para la línea y avisa. Cómo se monta eso en una planta entera lo contamos en automatización de fábricas de piensos y, para bodegas, en automatización de bodegas vitivinícolas.
Cómo funciona un PLC: el ciclo de scan
Un PLC no reacciona a cada señal en el instante en que cambia. Trabaja por vueltas, en un bucle llamado ciclo de scan (o ciclo de exploración) que se repite mientras la CPU está en marcha. En el modelo clásico, cada vuelta tiene cuatro pasos:
- Lee las entradas. Copia de golpe el estado de todas en una zona de memoria, la imagen de proceso: pulsadores, finales de carrera y detectores, y los valores de temperatura, presión o peso.
- Ejecuta el programa. Recorre la lógica de arriba abajo con esa foto fija de las entradas: condiciones, temporizadores, contadores, cálculos y alarmas.
- Escribe las salidas. Vuelca de una vez lo decidido a contactores, electroválvulas, pilotos y consignas de variadores.
- Comunica y se vigila. Atiende a la pantalla, al SCADA y a la red, comprueba su propio estado y empieza otra vuelta.
Los Logix 5000 de Rockwell Automation, por ejemplo, se apartan de ese modelo: refrescan las entradas y salidas a un intervalo que se configura, al margen de la ejecución del programa, y una entrada puede cambiar a mitad de vuelta. Si la lógica necesita un valor fijo durante toda la vuelta, el manual del fabricante indica copiarlo a otra variable al principio y trabajar con la copia [2].
El ciclo explica tres cosas que se ven en planta. Una señal más corta que una vuelta puede pasar sin que el programa se entere: por eso los encoders y los caudalímetros de impulsos van a entradas rápidas o a contadores de hardware. Si el programa se atasca y la vuelta tarda demasiado, un vigilante interno (watchdog) detiene la CPU antes de que siga mandando sobre la máquina con datos viejos. Y lo que hacen las salidas cuando la CPU pasa a STOP, apagarse o mantener su último valor, se configura: conviene decidirlo en el proyecto antes que descubrirlo el día de la avería.
Partes de un PLC
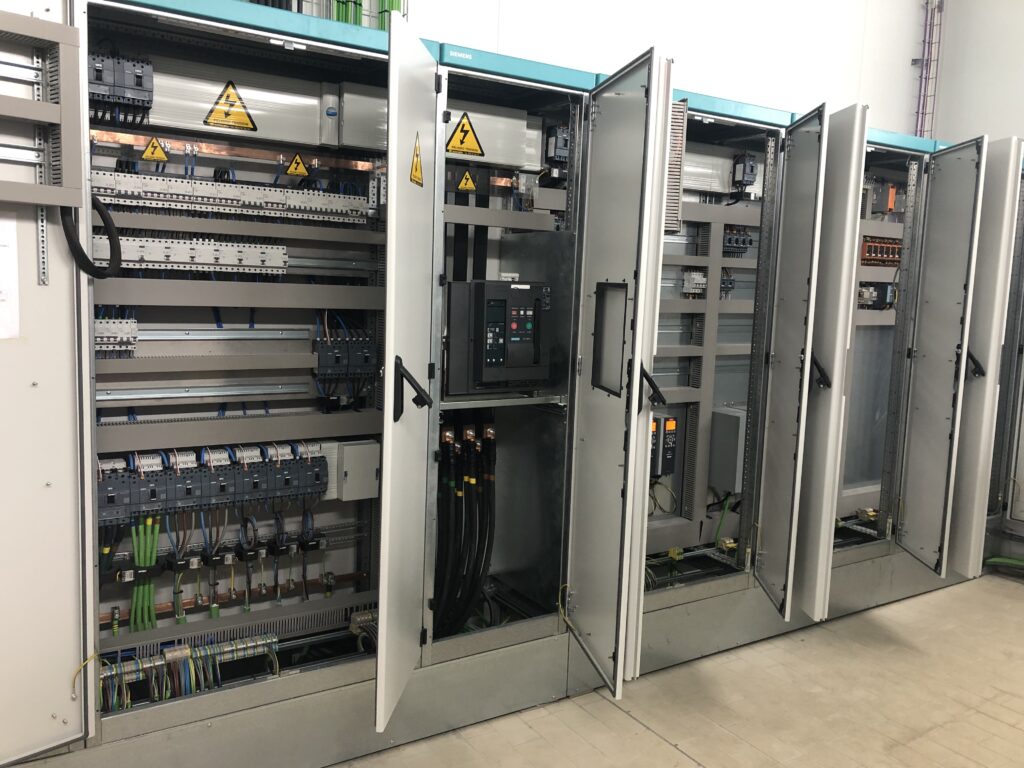
Compacto o modular, un autómata tiene siempre las mismas piezas. La CPU ejecuta el programa y gestiona las demás [1].
| Parte | Qué hace | Ejemplo en planta |
|---|---|---|
| CPU | Ejecuta el programa y gestiona memoria, comunicaciones y diagnóstico. | La lógica de una línea de dosificación. |
| Fuente de alimentación | Da tensión estable a la CPU y a los módulos, normalmente 24 V en continua. | Alimenta CPU, tarjetas y buena parte de los sensores. |
| Entradas digitales | Reciben señales todo o nada. | Pulsadores, finales de carrera, presostatos, detectores de nivel. |
| Salidas digitales | Activan o desactivan un elemento. | Contactores, relés, electroválvulas, pilotos. |
| Entradas analógicas | Leen un valor continuo, normalmente en 4-20 mA o 0-10 V. | Temperatura, peso, presión, caudal, humedad. |
| Salidas analógicas | Envían una consigna variable. | Velocidad a un variador, posición de una válvula proporcional. |
| Comunicaciones | Conectan el PLC con la red industrial y con otros equipos. | PROFINET, EtherNet/IP, Modbus TCP, PROFIBUS, IO-Link. |
| Memoria | Guarda el programa, los datos, las recetas y los parámetros. | Consignas, contadores, registro de alarmas. |
La pieza que más guerra da no sale en la tabla: el cableado entre las tarjetas y el campo, y su documentación. Un PLC con la lista de señales al día se diagnostica mirando un plano; uno sin ella obliga a seguir cables con el polímetro.
Tipos de PLC
La clasificación clásica distingue tres tipos por cómo están construidos: compacto, modular y en rack. Omron, por ejemplo, presenta las familias CP1E, CP1L o CP2E como compactas y la CJ2 como modular [1]. Por su función se añaden otros:
| Tipo | Cómo es | Dónde encaja |
|---|---|---|
| Compacto | CPU, entradas, salidas y fuente en una sola caja. | Máquinas pequeñas y automatismos con pocas señales. |
| Modular | CPU, fuente y tarjetas que se montan y amplían por separado en carril. | Lo habitual en procesos y en líneas que van a crecer. |
| En rack | Módulos enchufados en un bastidor con bus de fondo. | Plantas grandes con muchas señales y cuadros centralizados. |
| De seguridad | CPU y tarjetas con diagnóstico y redundancia internos. | Paradas de emergencia, barreras, puertas con enclavamiento. |
| Redundante | Dos CPU: si una falla, la otra sigue sin parar el proceso. | Procesos en los que una parada es muy cara o peligrosa. |
| Soft PLC | El control corre como programa en un PC industrial. | Arquitecturas con mucho cálculo, estudiando bien disponibilidad y ciberseguridad. |
Un PLC de seguridad solo cumple su papel dentro de un diseño de seguridad funcional completo, con su análisis de riesgos y su validación.
Cómo se programa un PLC: los lenguajes de la IEC 61131-3
La norma que ordena la programación de autómatas es la IEC 61131-3. Su cuarta edición, del 22 de mayo de 2025, define un lenguaje de texto, el texto estructurado (ST), y dos gráficos: el diagrama de contactos (LD) y el de bloques de funciones (FBD). Recoge también los elementos del gráfico secuencial (SFC), que sirven para organizar el programa por etapas [3]. La tercera edición, de 2013, tenía uno más, la lista de instrucciones (IL) [4], que la ficha de 2025 ya no enumera [3].
| Lenguaje | Tipo | Para qué va bien |
|---|---|---|
| LD, diagrama de contactos (Ladder) | Gráfico | Maniobras, enclavamientos y lógica todo o nada. El que mejor lee un electricista. |
| FBD, bloques de funciones | Gráfico | Señales analógicas, reguladores PID y bloques que se repiten. |
| ST, texto estructurado | Texto | Cálculos, recetas, tratamiento de datos y lógica compleja. |
| SFC, gráfico secuencial | Estructura | Procesos por etapas: llenado, mezcla, descarga, limpieza. |
| IL, lista de instrucciones | Texto | La ficha de la edición de 2025 ya no la enumera [3]. Aparece en programas antiguos que hay que mantener o migrar. |
Cada fabricante tiene su entorno (TIA Portal en Siemens, Studio 5000 o Connected Components Workbench en Rockwell Automation, Sysmac Studio en Omron…) y muchas marcas usan CODESYS. Todos parten de la norma y añaden sus extensiones, por eso un programa no pasa de una marca a otra copiando y pegando.
Sea cual sea el lenguaje, un buen programa se divide en bloques reutilizables, uno por tipo de motor, de válvula o de báscula. Las alarmas se escriben para quien las va a leer a las tres de la madrugada, y en una planta alimentaria cada maniobra deja el dato que pide trazabilidad.
Un ejemplo sencillo: arranque y paro de un motor en lenguaje de contactos
Es el primer programa que hace cualquier técnico: un motor con pulsador de marcha, pulsador de paro y relé térmico. Al pulsar marcha, el motor arranca y sigue aunque se suelte el pulsador; al pulsar paro, o si salta el térmico, se para. En diagrama de contactos es una sola línea, un peldaño de la escalera, con las condiciones a la izquierda y la salida a la derecha:
| Elemento del peldaño | Cómo está cableado en campo | Qué hace en la lógica |
|---|---|---|
| Contacto MARCHA | Pulsador normalmente abierto. | Da la orden de arranque mientras se pulsa. |
| Contacto MOTOR, en paralelo con MARCHA | Sin cable: es la propia salida, leída en la memoria. | Autorretención: mantiene el motor en marcha al soltar el pulsador. |
| Contacto PARO, en serie | Pulsador normalmente cerrado: la entrada está a 1 en reposo. | En el programa va como contacto normalmente abierto, que conduce mientras la entrada está a 1. Al pulsar, la entrada cae a 0 y corta la línea; si se rompe el cable, pasa lo mismo y el motor también se para. |
| Contacto TÉRMICO, en serie | Contacto auxiliar normalmente cerrado del relé térmico. | También va como contacto normalmente abierto: si hay sobrecarga, la entrada cae a 0 y el motor se para. La alarma se programa en otro peldaño. |
| Bobina MOTOR | Salida digital hacia la bobina del contactor. | Arranca el motor cuando conduce toda la línea. |
Que el paro se dibuje abierto en el programa y esté cerrado en campo despista al principio: el programa mira el estado de la entrada, no el del pulsador. Con el pulsador de paro cableado normalmente abierto, un cable cortado dejaría el motor sin forma de pararlo desde ahí; cableado cerrado, el fallo del cable provoca una parada, que es el lado seguro. La seta de emergencia, en cambio, no se confía a esta lógica: va por un relé o un PLC de seguridad que corta la maniobra aunque la CPU principal falle.
De dónde viene el PLC: de los armarios de relés al Modicon 084
Hasta finales de los sesenta la lógica de las máquinas estaba en armarios de relés, y cambiar una secuencia obligaba a recablear. En 1968 la división Hydra-Matic de General Motors pidió un controlador de estado sólido, flexible como un ordenador pero con un precio que compitiera con los relés. Tenía que aguantar el ambiente de fábrica, ser modular y programarse con la lógica de escalera que ya conocían sus electricistas [5]. Por eso el diagrama de contactos del ejemplo anterior se parece tanto a un esquema eléctrico.
La respuesta llegó de Bedford Associates, el equipo de Dick Morley, al que se considera el padre del PLC: el Modicon 084, llamado así por ser su prototipo número 84. Morley fundó después Modicon para comercializarlo [5]. La idea sigue intacta: cambiar el funcionamiento de una máquina reescribiendo el programa, sin tocar el cableado.
PLC frente a relés y frente a un PC industrial
| Lógica de relés | PLC | PC industrial | |
|---|---|---|---|
| Dónde está la lógica | En el cableado del armario. | En un programa que se ejecuta en ciclo. | En software, sobre un sistema operativo. |
| Cambiar el funcionamiento | Recablear. | Modificar y cargar el programa, a veces con la máquina en marcha. | Modificar el software. |
| Respuesta | Rápida, pero solo para lógica sencilla. | Determinista: el ciclo se repite en un tiempo acotado y vigilado. | Depende del sistema operativo y de la carga; para controlar necesita tiempo real. |
| Entorno | Aguanta bien, con desgaste de contactos. | Hecho para el armario: temperatura, vibración, ruido eléctrico. | En versión industrial, aun así más delicado que un PLC. |
| Dónde encaja | Automatismos muy simples que no van a cambiar. | Control de máquinas y procesos. | Visualización, datos, visión artificial, cálculo pesado. |
Dentro de una planta, el PLC controla a pie de máquina, la pantalla (HMI) deja operar una zona y el SCADA supervisa la planta entera desde un puesto, con sinópticos, históricos y alarmas de todos los autómatas. Un SCADA necesita controladores de campo por debajo: PLC, unidades terminales remotas (RTU) o las dos cosas, sobre todo cuando la instalación está repartida en varios emplazamientos [6]. Un PLC, en cambio, puede trabajar sin SCADA. Lo explicamos en nuestra guía de sistemas SCADA, y los problemas típicos de la conexión entre los dos, en fallos de comunicación entre PLC y SCADA. Un nivel más arriba, nuestro software industrial SuitER recoge los datos de los autómatas para el control de producción, la trazabilidad y el control energético.
Marcas y gamas de PLC habituales
No conocemos una estadística pública de cuota de mercado en España que se pueda citar, así que no damos porcentajes: estos son los que más encontramos en las plantas.
| Fabricante | Gama compacta | Gama modular o de proceso | Entorno de programación |
|---|---|---|---|
| Siemens | SIMATIC S7-1200 | SIMATIC S7-1500 | TIA Portal |
| Rockwell Automation (Allen-Bradley) | Micro800 | CompactLogix y ControlLogix | Connected Components Workbench (Micro800) [7] y Studio 5000 (CompactLogix y ControlLogix) |
| Schneider Electric | Modicon M221 | Modicon M340 y M580 | EcoStruxure Machine Expert Basic (M221) y EcoStruxure Control Expert (M340 y M580) |
| Omron | CP1E, CP1L, CP2E [1] | CJ2 [1], NX y NJ | CX-Programmer y Sysmac Studio |
| Mitsubishi Electric | MELSEC iQ-F | MELSEC iQ-R | GX Works3 |
Al elegir, pesa más lo que ya tiene la planta y lo que conoce su equipo de mantenimiento, el servicio técnico y los repuestos cercanos, las comunicaciones que piden las máquinas y cuánto va a crecer la instalación. Un autómata distinto en cada máquina es un repuesto más en el almacén y un software más que aprender.
Cuándo compensa automatizar con un PLC
Estas son las señales que más nos encontramos cuando una fábrica nos llama:
- Tareas repetitivas que dependen de que el operario se acuerde: dosificaciones, llenados, cambios de lote, limpiezas.
- Errores de secuencia o de pesaje que se descubren con el producto ya hecho.
- Paradas que nadie sabe explicar porque no hay alarmas claras ni registro.
- Datos de producción apuntados a mano y pasados después a una hoja de cálculo, con los fallos de trazabilidad que eso trae.
- Un armario de relés que ha crecido a base de apaños y que solo entiende una persona.
Y cuándo no: un automatismo de tres o cuatro señales que no va a cambiar (una bomba con dos boyas, un extractor con temporizador) se resuelve con relés o con un módulo lógico.
Si compensa, el paso siguiente es plantear el proyecto entero, como contamos en la guía para automatizar una planta agroalimentaria. Si ya tienes autómatas viejos, empieza por la guía para saber si tu PLC necesita actualización. Cuando la renovación alcanza también al SCADA, lo tratamos en modernización de SCADA y PLC en fábricas agroalimentarias.
Un PLC conectado también hay que protegerlo
Los autómatas nacieron para redes cerradas y hoy están conectados. La guía de seguridad para tecnología operacional del NIST, la SP 800-82 revisión 3 (septiembre de 2023, sustituye a la de 2015), trata expresamente los PLC, los SCADA y los sistemas de control distribuido [6]. La serie ISA/IEC 62443 define los requisitos y procesos para implantar y mantener sistemas de automatización y control industrial seguros [8].
En planta, lo básico es no dejar nunca un PLC accesible desde internet y separar la red de oficina de la de planta. Después vienen la contraseña en la CPU y en el acceso remoto, las copias verificadas del programa y el control de cada cambio.
Cómo hacemos un proyecto de PLC en ER Ingeniería
Un solo equipo hace todo el recorrido, del diagnóstico al servicio técnico:
- Diagnóstico. Vemos la planta, el proceso, lo instalado y dónde se pierde producción o energía.
- Especificación funcional. Modos, secuencias, señales, alarmas, recetas y criterios de aceptación, por escrito antes de programar.
- Ingeniería eléctrica y cuadros. Proyecto eléctrico y de control, legalización y montaje de cuadros.
- Programación. PLC, pantallas HMI y SCADA.
- Integración con SuitER. Cuando hace falta controlar producción, trazabilidad o energía.
- Puesta en marcha y SatER. Pruebas, formación, documentación y soporte posterior con SatER, nuestro servicio técnico.
Hemos trabajado, entre otros, para Inalsa, Agrocantabria y Casaseca. Lo que hacemos para el sector está en nuestra página de ingeniería para la industria agroalimentaria y, para piensos y bodegas, en automatización de bodegas y fábricas de piensos.
¿Automatizamos tu proceso?
Cuéntanos qué máquina o qué parte de la planta quieres automatizar, o qué autómata tienes y qué problemas te da. Te decimos qué haríamos y en qué orden.
Ingeniería para la industria agroalimentaria Software industrial SuitER Habla con nuestro equipoO llámanos al 967 140 850
Preguntas frecuentes sobre qué es un PLC
¿Qué es un PLC en pocas palabras?
Es un equipo electrónico industrial que controla una máquina o un proceso. Lee las señales de los sensores, ejecuta un programa y, según el resultado, activa motores, válvulas, bombas o alarmas, en un ciclo que se repite sin parar.
¿Qué significa PLC y qué es un autómata programable?
PLC son las siglas de Programmable Logic Controller, controlador lógico programable. En España se le llama también autómata programable o, a secas, autómata: es el mismo equipo.
¿Cuáles son los tipos de PLC?
Por su construcción, los tres clásicos son el compacto (todo en una caja), el modular (CPU y tarjetas por separado en carril) y el de rack (módulos en un bastidor). Por su función se añaden los de seguridad, los redundantes y los soft PLC, que corren en un PC industrial.
¿Qué diferencia hay entre un PLC y un SCADA?
El PLC controla el proceso en tiempo real, a pie de máquina. El SCADA está un nivel por encima: supervisa varios autómatas o toda la planta, guarda históricos y gestiona alarmas desde un puesto central. Un SCADA necesita controladores de campo por debajo (PLC, RTU o ambos); un PLC, en cambio, puede trabajar sin SCADA.
¿Qué lenguajes se usan para programar un PLC?
Los de la norma IEC 61131-3: el texto estructurado (ST), el diagrama de contactos (LD o Ladder) y el diagrama de bloques de funciones (FBD), más el gráfico secuencial (SFC) para organizar etapas. La lista de instrucciones (IL) estaba en la edición de 2013 y ya no figura en la de 2025.
¿Cuáles son los PLC más usados?
Los que más encontramos en las plantas son los de Siemens (SIMATIC), Rockwell Automation (Allen-Bradley), Schneider Electric (Modicon), Omron y Mitsubishi Electric, cada uno con gamas compactas y modulares. No conocemos una estadística pública de cuota en España que se pueda citar.
¿Cuál es el PLC más fácil de programar?
Depende más del lenguaje y del entorno que de la marca. Para quien viene de cuadros de relés, el diagrama de contactos es el más intuitivo, y cualquier gama compacta sirve para aprender con un arranque y paro de motor.
¿Cuándo compensa automatizar con un PLC?
Cuando hay tareas repetitivas que dependen del operario, errores de dosificación o de secuencia, paradas que nadie sabe explicar o datos de producción que se apuntan a mano. Para un automatismo de tres o cuatro señales que no va a cambiar, suelen bastar relés o un módulo lógico.
Fuentes
- Omron Industrial Automation. (s. f.). ¿Qué es un PLC? Autómatas programables (PLC). https://industrial.omron.es/es/products/programmable-logic-controllers
- Rockwell Automation. (2023). Logix 5000 Controllers I/O and Tag Data. Programming Manual (publicación 1756-PM004L-EN-P). https://literature.rockwellautomation.com/idc/groups/literature/documents/pm/1756-pm004_-en-p.pdf
- International Electrotechnical Commission. (2025). IEC 61131-3:2025 Programmable controllers. Part 3: Programming languages (4.ª ed.). https://webstore.iec.ch/en/publication/68533
- International Electrotechnical Commission. (2013). IEC 61131-3:2013 Programmable controllers. Part 3: Programming languages (3.ª ed., anulada el 22-05-2025). https://webstore.iec.ch/en/publication/4552
- AutomationDirect. (2015, 5 de agosto). History of the PLC. https://library.automationdirect.com/history-of-the-plc/
- National Institute of Standards and Technology. (2023). SP 800-82 Rev. 3, Guide to Operational Technology (OT) Security. https://csrc.nist.gov/pubs/sp/800/82/r3/final
- Rockwell Automation. (s. f.). Micro800 Controllers Tutorials. https://www.rockwellautomation.com/en-us/products/hardware/programmable-controllers/micro800-training-videos.html
- International Society of Automation. (s. f.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards