Automatización de fábricas de piensos: qué se controla en cada fase de la fabricación
Automatización · Fábricas de piensos
La fabricación de piensos compuestos sigue casi siempre la misma cadena: recepción de materias primas en la piquera, almacenamiento en silos, molienda, dosificación, mezcla, acondicionamiento con vapor y granulación, enfriado y expedición a granel o en sacos. La automatización de fábricas de piensos pone cada fase bajo el control de un PLC que ejecuta la secuencia y de un software de planta que guarda lo que pasó en cada lote: qué materia entró en qué silo, cuánto pesó cada ingrediente, a qué temperatura se acondicionó la harina y a qué camión se cargó.
España es el primer productor de piensos compuestos de la Unión Europea, con 38,8 millones de toneladas en 2024 según el Ministerio de Agricultura [1]. Nosotros hemos automatizado 45 fábricas agroalimentarias, y nuestro software SuitER nació para fábricas de piensos. Aquí recorremos el proceso fase por fase: qué se mide, qué controla el PLC, qué suele fallar y qué dato debe quedar registrado. Si buscas quien te lo proyecte y lo ponga en marcha, está en nuestra página de automatización de fábricas de piensos.
La idea corta: en una fábrica de piensos, muchos problemas de calidad y de trazabilidad salen de tres sitios: la descarga en el silo equivocado, la pesada fuera de fórmula o la mezcla poco homogénea y, donde se fabrican medicamentosos, el arrastre al lote siguiente. Un buen sistema de control los pone mucho más difíciles y deja constancia de lo que pasó en cada lote.
En esta página
- El proceso de fabricación de piensos, de un vistazo
- Recepción y piquera
- Silos de materias primas
- Molienda
- Dosificación y microdosificación
- Mezcla y homogeneidad
- Acondicionamiento y granulación
- Enfriado, producto terminado y expedición
- Piensos medicamentosos: arrastres y orden de fabricación
- Qué pide la norma que quede registrado
- Cómo automatizamos una fábrica de piensos en ER
- Preguntas frecuentes
- Fuentes
El proceso de fabricación de piensos, de un vistazo
La tabla resume cada fase; el detalle va en los apartados siguientes.
| Fase | Equipos habituales | Qué se automatiza | Dato que queda registrado |
|---|---|---|---|
| Recepción | Báscula puente, piquera, elevador de cangilones, prelimpia, imán | Rutas de descarga, arranque y parada en cascada, enclavamientos por nivel | Proveedor, albarán, materia, lote, peso neto, silo de destino, fecha |
| Silos | Silos de materias primas, sondas de nivel | Asignación silo, materia y lote; bloqueo de silos retenidos | Contenido, lote y existencias de cada silo |
| Molienda | Molino de martillos o de rodillos, alimentador con variador | Caudal regulado por el consumo del motor, protecciones | Toneladas molidas, criba montada, consumo eléctrico |
| Dosificación | Básculas de macros y micros, tornillos dosificadores, líquidos | Pesada por fórmula, marcha rápida y lenta, tolerancias | Consigna y peso real de cada ingrediente, desviaciones |
| Mezcla | Mezcladora horizontal, adición de líquidos, tolva de espera | Orden de carga, tiempos de mezcla en seco y en húmedo | Tiempos reales, incidencias, número de amasada |
| Granulación | Acondicionador de vapor, granuladora, válvula de vapor | Temperatura de acondicionamiento, alimentación por consumo, atascos | Temperatura, consumo y toneladas por hora del lote |
| Enfriado y producto | Enfriador, criba de finos, silos de producto terminado | Descarga del enfriador, retorno de finos, destino del producto | Silo de producto terminado y lote que contiene |
| Expedición | Tolvas de carga a granel, báscula de carga, ensacadora | Carga por compartimento, bloqueo del producto equivocado | Lote, camión, compartimento, cliente, peso, fecha |
Qué es y cómo trabaja un autómata lo explicamos en qué es un PLC, y la capa de supervisión en nuestra guía de sistemas SCADA.
Recepción y piquera
El camión se pesa en la báscula puente, se toma una muestra y descarga en la piquera. Un elevador de cangilones y varios transportadores llevan el grano, pasando por la prelimpia y el imán, hasta el silo asignado.
Qué controla el PLC. La ruta: qué transportadores arrancan y hacia dónde se abren las válvulas de desvío. Se arranca en cascada desde el final hacia la piquera y se para al revés, para que ningún equipo reciba producto si el siguiente está parado. Los detectores de giro avisan de un atasco en elevadores y redlers, y la sonda de nivel alto del silo corta la descarga antes de rebosar.
Qué falla. El destino: maíz en el silo de la cebada, o un lote nuevo encima de otro sin apuntar. La ruta solo debería arrancar si el silo está asignado a esa materia.
Qué queda registrado. Proveedor, albarán, materia, lote, peso neto, fecha y silo de destino. El Reglamento (CE) 178/2002 obliga a poder identificar a quien suministró cada materia [5], y el de higiene de los piensos pide guardar el nombre y la dirección de los proveedores y la fecha de entrega [2].
Silos de materias primas
Si el sistema no sabe qué lote hay en cada silo, la trazabilidad se rompe aunque todo lo demás esté bien registrado.
Qué se controla. El nivel, con sondas de máximo y mínimo o medida continua, y las existencias calculadas con entradas y consumos. Cada silo tiene una materia y un estado: disponible, en descarga o retenido. Un silo retenido, por ejemplo con un análisis pendiente, no se ofrece a la dosificación.
Qué falla. Existencias «de papel» que no cuadran y silos con restos de dos lotes. Comparar de vez en cuando el stock calculado con el nivel medido destapa una báscula que pesa mal o una descarga sin registrar.
Molienda
Lo habitual es un molino de martillos con una criba cuya luz decide la granulometría; algunas líneas usan molino de rodillos. Unas fábricas muelen cada materia antes de dosificar (premolienda) y otras dosifican primero y muelen la mezcla (postmolienda), y la secuencia de control cambia en cada caso.
Qué controla el PLC. El alimentador lleva variador y se regula sobre el consumo del motor del molino: si se carga, frena; si va vacío, acelera. Así se trabaja cerca del máximo sin que salte la protección.
Qué falla. Una criba rota no avisa: la granulometría cambia y el molino trabaja distinto. Si se guardan consumo y caudal de cada lote, la desviación aparece en la tendencia antes que en el laboratorio.
Dosificación y microdosificación
Aquí se ejecuta la fórmula. Cereales, harinas y subproductos se pesan en básculas de macroingredientes; correctores, vitaminas, aminoácidos y aditivos, en básculas de micros, más pequeñas y precisas; grasas y melazas, por báscula o caudalímetro.
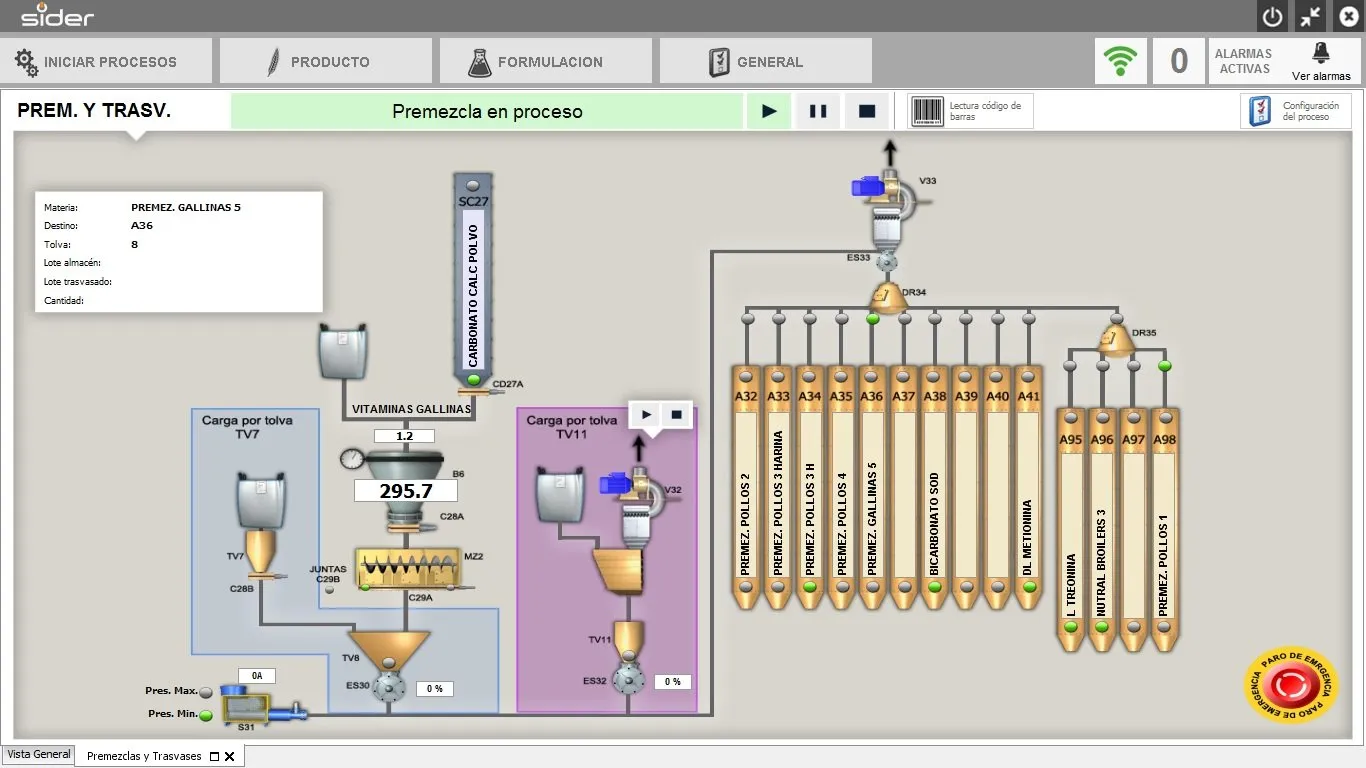
Qué controla el PLC. Cada tornillo arranca en marcha rápida y pasa a lenta cerca de la consigna. El PLC corta un poco antes, porque el producto que ya cae («en vuelo») también pesa, y corrige ese adelanto con las pesadas anteriores. Si un ingrediente sale de tolerancia, la amasada se detiene hasta que decide alguien autorizado.
Qué falla. El silo que forma bóveda y deja el tornillo en vacío, la báscula descalibrada y, sobre todo, el saco equivocado en la tolva de micros, que se evita leyendo su código de barras antes de aceptarlo. El Reglamento (CE) 183/2005 exige básculas apropiadas para los pesos que miden y sometidas regularmente a pruebas de precisión [2].
Qué queda registrado. Por amasada: consigna y peso real de cada ingrediente, lote de origen y quién validó cada excepción.
Mezcla y homogeneidad
La mezcladora tiene que repartir unos pocos kilos de corrector entre varias toneladas de cereal. El reglamento de higiene pide mezcladores capaces de fabricar mezclas homogéneas y que el fabricante demuestre su eficacia [2]; para los medicamentosos, el Reglamento (UE) 2019/4 exige la dispersión homogénea del medicamento en el pienso [3].
Cómo se demuestra. Con un ensayo: 10 muestras de una misma amasada, un marcador analizado en cada una (la sal es el más usado) y el coeficiente de variación (CV) entre ellas. La Universidad Estatal de Kansas califica un CV por debajo del 10 % de excelente, del 10 al 15 % de bueno, del 15 al 20 % de regular y por encima del 20 % de malo. Su publicación recoge un ensayo en el que una mezcladora de cintas de 2 toneladas con la cinta exterior desgastada no bajaba del 10 % mezclando de 3 a 10 minutos; con la cinta cambiada, lo lograba en 4 [6].
Qué controla el PLC. El orden de carga, los tiempos de mezcla en seco y en húmedo, la adición de líquidos y la descarga a la tolva de espera, que deja preparar la amasada siguiente. La compuerta no se abre antes del tiempo fijado para esa fórmula, y ese tiempo sale del ensayo, no de la costumbre.
Qué falla. Tiempos acortados para ganar producción, restos entre amasadas y cintas o paletas gastadas, que no se ven desde fuera.
Acondicionamiento y granulación
Cuando el pienso se vende granulado, la harina pasa por un acondicionador donde se le inyecta vapor y después la granuladora la empuja con unos rodillos a través de una matriz. Para dietas típicas de maíz y soja, la guía de la Universidad Estatal de Kansas da como referencia de 180 a 200 °F de acondicionamiento (unos 82 a 93 °C) y un 17 a 18 % de humedad al llegar a la matriz; los piensos de lechones más complejos se granulan más fríos [7].
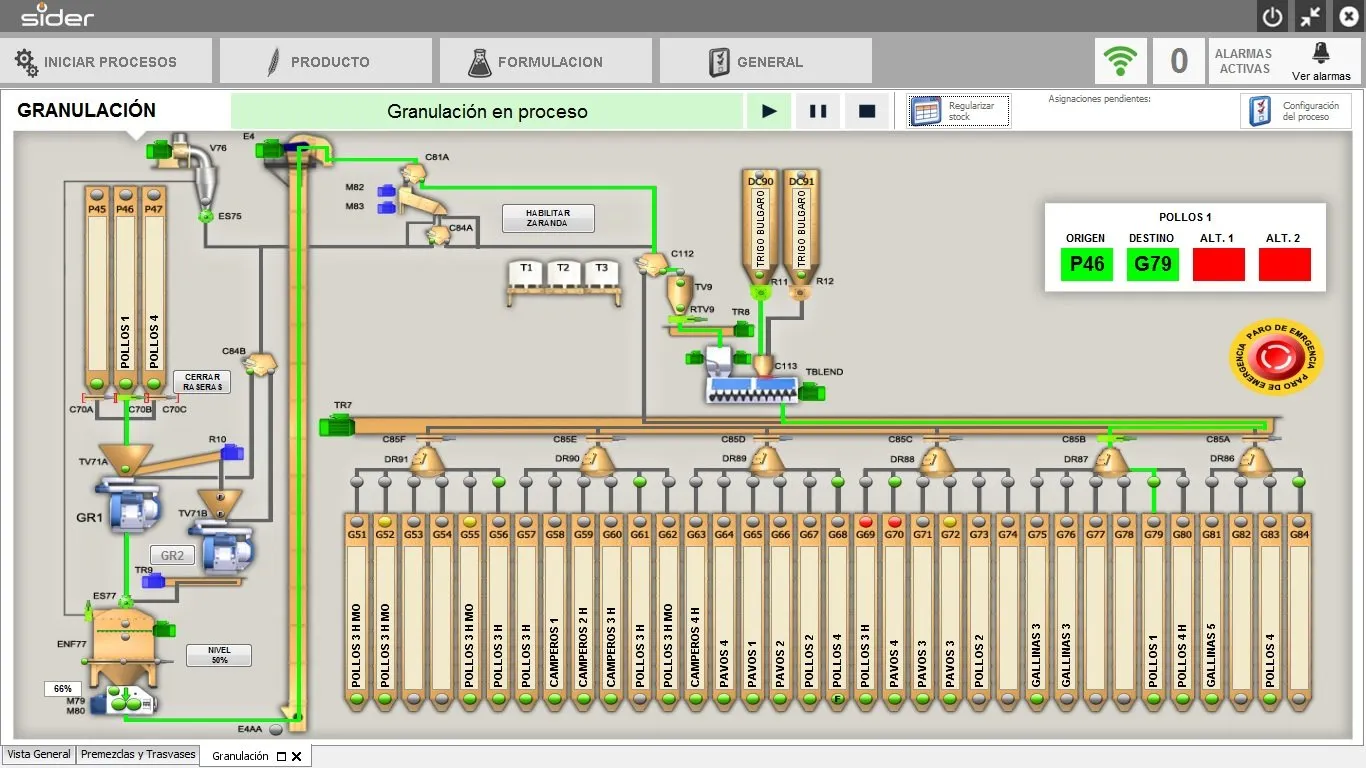
Qué controla el PLC. Dos lazos: la válvula de vapor mantiene la temperatura de salida del acondicionador en la consigna de cada fórmula, y el alimentador se regula sobre el consumo del motor de la prensa. La línea arranca del enfriador hacia el alimentador y, si la prensa se atasca, se cortan vapor y alimentación. El manual de buenas prácticas de la FAO y la industria de piensos pone este dato como ejemplo de vigilancia continua en un plan APPCC: la temperatura de la harina acondicionada, registrada por la automatización de la fábrica [9].
Qué falla. El atasco de la matriz por exceso de vapor o de carga, y granular por debajo de la temperatura debida, que da un gránulo blando y con más finos. Con temperatura, consumo y toneladas por hora de cada lote guardados, una queja de calidad se puede cruzar con lo que pasó en la prensa ese día.
Enfriado, producto terminado y expedición
El enfriado debe quitar al gránulo la humedad añadida hasta dejarla igual o por debajo de la de la harina [7]; en los ensayos de calidad se considera frío cuando está a menos de 10 °F (unos 5,5 °C) de la temperatura ambiente [8]. Una criba separa los finos, que vuelven a la prensa, y el producto va al silo de producto terminado que marca la orden.
Qué controla el PLC. El vaciado del enfriador, el retorno de finos y la ruta al silo. En la carga a granel, el sistema solo abre el silo con el producto del pedido y lo manda al compartimento del camión que toca; en sacos, la ensacadora pesa y el lote va impreso en el saco o su etiqueta.
Qué falla. El producto de un cliente en el compartimento de otro, o el pienso de una especie camino de otra granja. Es el último punto donde un error llega al animal.
Qué queda registrado. Lote, silo, camión, compartimento, cliente, peso y fecha. Así se cierra la trazabilidad hacia delante que exige el artículo 18 del Reglamento (CE) 178/2002: identificar a las empresas a las que se suministró cada producto [5].
Piensos medicamentosos: arrastres y orden de fabricación
Los piensos medicamentosos fueron el 3,9 % de los piensos compuestos fabricados en España en 2024 [1]. Son pocos, pero condicionan toda la planta: cualquier resto en básculas, mezcladora, prensa o transportes pasa al lote siguiente.
El Reglamento (UE) 2019/4, aplicable desde el 28 de enero de 2022, obliga a aplicar medidas contra esa contaminación cruzada, y su anexo I pide normas de secuenciación o incompatibilidad entre fabricaciones y, si hace falta, líneas específicas [3]. El Reglamento Delegado (UE) 2024/1229, aplicable desde el 20 de mayo de 2025, fija el máximo: si el lote anterior fue medicamentoso, el pienso siguiente puede llevar como mucho el 1 % del antimicrobiano que contenía aquel, referido a un 12 % de humedad. En algunos casos el límite baja al límite de cuantificación que fija el propio reglamento en su anexo, por ejemplo si el pienso siguiente es para animales en producción de huevos o leche para consumo humano [4].
Las herramientas clásicas son secuenciar, arrastrar con producto («lavar» la línea) y limpiar físicamente [9]. En el sistema de control se traducen así:
- Secuencia de fabricación. Tras un medicamentoso se programa un pienso compatible o un lote de lavado, y el sistema no deja lanzar una fórmula sensible, como la de ponedoras, sin ese paso.
- Rutas y silos marcados. Silos, básculas y rutas que han llevado medicamentoso quedan señalados hasta que se limpian o se lavan.
- Registro del orden real. Qué lote siguió a cada medicamentoso, por qué línea, con qué limpieza y con qué lote de medicamento veterinario.
Qué pide la norma que quede registrado
Ninguno de estos reglamentos exige un software concreto, pero el de higiene pide controles durante la fabricación y registros que permitan reconstituir el proceso de fabricación de cada lote [2]. Si el dato se apunta a mano, llega tarde o no queda ligado al lote, demostrarlo cuesta mucho más.
| Norma | Qué pide | Dato que lo demuestra | Dónde nace |
|---|---|---|---|
| Reglamento (CE) 178/2002, art. 18 | Identificar a los proveedores y a las empresas a las que se suministró [5] | Proveedor y lote de entrada; cliente y lote de salida | Recepción y expedición |
| Reglamento (CE) 183/2005, anexo II | Evitar contaminación cruzada y errores; básculas y mezcladores comprobados; registros que reconstituyan cada lote [2] | Pesadas reales por amasada, ensayos de básculas y mezcladoras, registro por lote | Dosificación, mezcla y expedición |
| Reglamento (UE) 2019/4, arts. 6 y 7 y anexo I | Homogeneidad, medidas contra el arrastre, normas de secuenciación y registro de cada lote medicamentoso [3] | Orden real de fabricación, limpiezas, lote del medicamento | Planificación, mezcla y granulación |
Por qué los registros manuales fallan justo aquí y cómo se monta la trazabilidad por lote lo contamos en el artículo sobre trazabilidad alimentaria y registros manuales.
Cómo automatizamos una fábrica de piensos en ER
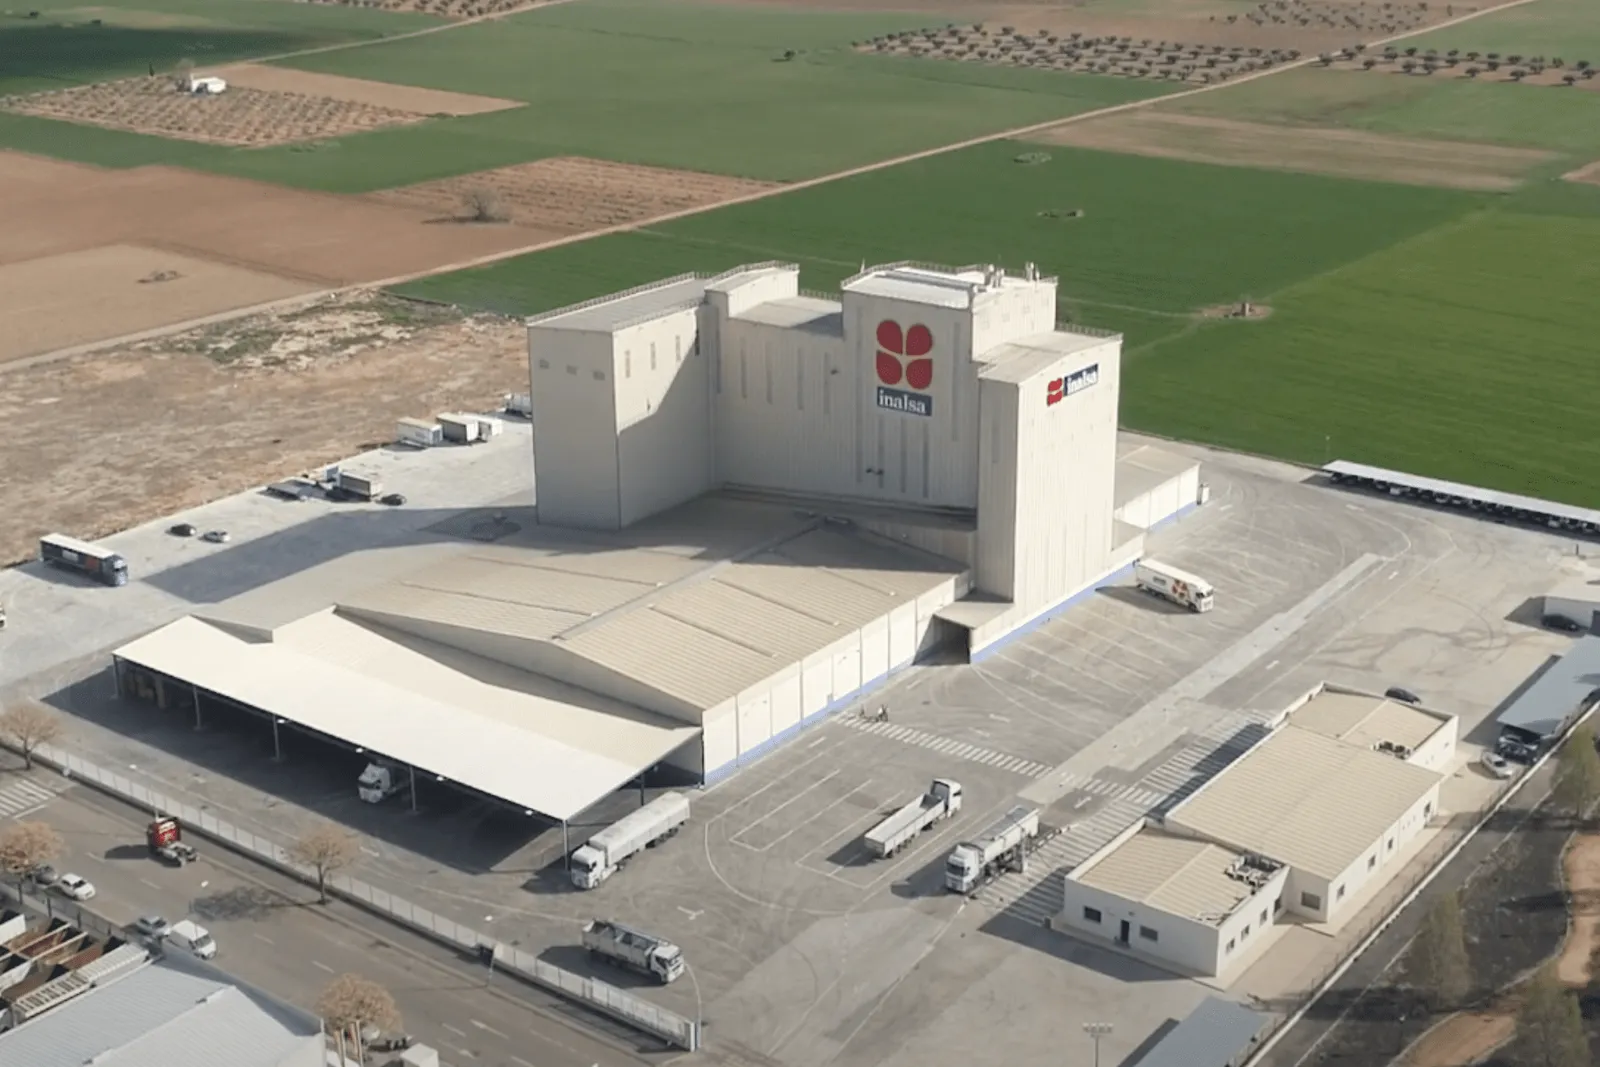
Desde 1981 hacemos ingeniería eléctrica, instalaciones y automatización, y hemos automatizado 45 fábricas agroalimentarias. SuitER, nuestro software de planta, empezó como un conjunto de aplicaciones para fábricas de piensos: tiene una pantalla por fase (piquera, premezclas, granulación, expediciones) y liga cada pesada, ruta y carga a su lote. La trazabilidad la lleva el módulo SuitER Tracer, y el conjunto está en nuestra página de software SuitER.
En una fábrica de piensos hacemos la parte eléctrica, la programación de los PLC, el software de supervisión y la puesta en marcha, y después el soporte con nuestro servicio técnico SatER. Si la planta tiene un sistema antiguo que se ha quedado corto, lo planteamos como una modernización de PLC y SCADA por fases.
Tres de las fábricas en las que hemos trabajado tienen vídeo en nuestro canal de YouTube: Inalsa, Agrocantabria y Casaseca. Otras, como Piensos Sol, Agropal o Gypasa, están en nuestra página de industria agroalimentaria.
¿Revisamos tu fábrica de piensos?
Cuéntanos qué fases tienes automatizadas, dónde se apunta todavía a mano y qué te preocupa de cara a una inspección, y te decimos por dónde empezaríamos.
Automatización de fábricas de piensos Habla con nuestro equipoO llámanos al 967 140 850
Preguntas frecuentes sobre la automatización de fábricas de piensos
¿Cuáles son las fases de la fabricación de piensos compuestos?
Recepción de materias primas en la piquera, almacenamiento en silos, molienda, dosificación de macro y microingredientes, mezcla, acondicionamiento con vapor y granulación, enfriado, almacenamiento del producto terminado y expedición a granel o en sacos. Algunas fábricas muelen antes de dosificar y otras después.
¿Qué se automatiza en una fábrica de piensos?
Prácticamente todo lo que se mueve: las rutas de descarga y transporte, las básculas y dosificadores, los tiempos de mezcla, la temperatura del acondicionador, la alimentación del molino y de la granuladora y la carga de camiones. Un PLC ejecuta cada secuencia y el software de planta registra lo que pasó en cada lote.
¿Qué diferencia hay entre dosificación y microdosificación en piensos?
La dosificación de macroingredientes pesa las materias de gran consumo, como cereales y harinas, en básculas de mucha capacidad. La microdosificación pesa correctores, vitaminas, aminoácidos y aditivos en básculas pequeñas y de más resolución, porque unos pocos kilos tienen que repartirse bien entre varias toneladas.
¿Cómo se comprueba que la mezcla de un pienso es homogénea?
Con un ensayo de mezcladora: se toman 10 muestras de una misma amasada, se analiza en cada una un marcador, normalmente sal, y se calcula el coeficiente de variación. La Universidad Estatal de Kansas considera excelente un resultado por debajo del 10 % y bueno entre el 10 y el 15 %; el Reglamento (CE) 183/2005 obliga a demostrar la eficacia de los mezcladores en cuanto a homogeneidad.
¿Qué exige la normativa a una fábrica que hace piensos medicamentosos?
El Reglamento (UE) 2019/4, aplicable desde el 28 de enero de 2022, obliga a garantizar la dispersión homogénea del medicamento y a tomar medidas contra la contaminación cruzada, con normas de secuenciación de la fabricación. El Reglamento Delegado (UE) 2024/1229 limita el arrastre de antimicrobianos al pienso siguiente al 1 % de lo que contenía el lote medicamentoso, y al límite de cuantificación de su anexo en algunos casos.
¿Qué datos tiene que registrar una fábrica de piensos para la trazabilidad?
El artículo 18 del Reglamento (CE) 178/2002 exige poder identificar a quién se compró y a quién se vendió, y el Reglamento (CE) 183/2005 pide guardar los proveedores con la fecha de entrega, la formulación y registros que permitan reconstituir la fabricación de cada lote. En la práctica, eso supone registrar también el lote de cada materia prima, el silo donde se guardó y las pesadas reales de cada amasada.
¿Se puede automatizar una fábrica de piensos que ya está en marcha?
Sí, y es lo más habitual. Se trabaja por fases, empezando por la parte que más problemas da, y los cambios de cuadros y programas se preparan para hacerlos en las paradas previstas de la planta.
¿Cuánto pienso se fabrica en España?
España fabricó 38,8 millones de toneladas de piensos compuestos en 2024 y es el primer productor de la Unión Europea, según el Ministerio de Agricultura, Pesca y Alimentación. Los piensos medicamentosos fueron el 3,9 % de ese total.
Fuentes
- Ministerio de Agricultura, Pesca y Alimentación. (2025, 23 de septiembre). España se mantiene como primer productor de piensos de la Unión Europea, con 38,8 millones de toneladas. https://www.mapa.gob.es
- Reglamento (CE) n.º 183/2005, de 12 de enero de 2005, por el que se fijan requisitos en materia de higiene de los piensos (anexo II). Diario Oficial de la Unión Europea, L 35. https://www.boe.es/buscar/doc.php?id=DOUE-L-2005-80251
- Reglamento (UE) 2019/4, de 11 de diciembre de 2018, relativo a la fabricación, la comercialización y el uso de piensos medicamentosos. Diario Oficial de la Unión Europea, L 4. https://www.boe.es/buscar/doc.php?id=DOUE-L-2019-80008
- Reglamento Delegado (UE) 2024/1229 de la Comisión, de 20 de febrero de 2024, sobre niveles máximos específicos de contaminación cruzada de principios activos antimicrobianos en piensos no destinatarios. Diario Oficial de la Unión Europea. https://www.boe.es/buscar/doc.php?id=DOUE-L-2024-80616
- Reglamento (CE) n.º 178/2002, de 28 de enero de 2002, por el que se establecen los principios y los requisitos generales de la legislación alimentaria (art. 18). Diario Oficial de las Comunidades Europeas, L 31. https://www.boe.es/buscar/doc.php?id=DOUE-L-2002-80201
- Stark, C. y Saensukjaroenphon, M. (2017). Testing Mixer Performance (MF3393). Kansas State University. https://bookstore.ksre.ksu.edu/pubs/testing-mixer-performance_MF3393.pdf
- Dunmire, K., Stark, C. y Paulk, C. (2021). Quality Feed Manufacturing Guide: Pelleting. Kansas State University. https://www.grains.k-state.edu (PDF)
- Stark, C. y Fahrenholz, A. (2015). Evaluating Pellet Quality (MF3228). Kansas State University. https://bookstore.ksre.ksu.edu/pubs/evaluating-pellet-quality_MF3228.pdf
- FAO e International Feed Industry Federation. (2010). Good practices for the feed industry: Implementing the Codex Alimentarius Code of Practice on Good Animal Feeding. https://www.fao.org/3/i1379e/i1379e.pdf