
Automatización de bodegas: qué se automatiza en cada proceso y qué dato deja
Bodegas · Automatización de procesos
La automatización de bodegas consiste en que un sistema de control gobierne las operaciones que se repiten en cada campaña: el frío de cada depósito de fermentación, los remontados, los trasiegos, la limpieza de circuitos, la ventilación de la sala cuando sube el CO₂ y el registro de lo que entra, se elabora y sale. El enólogo sigue fijando la consigna. El sistema la cumple de día y de noche, avisa cuando algo se desvía y deja escrito lo que ha pasado.
En este artículo recorremos una bodega proceso a proceso: qué se automatiza en cada punto, con qué equipos y qué dato queda guardado. Lo contamos desde la ingeniería: desde 1981 hacemos ingeniería eléctrica y automatización; hoy programamos PLC y SCADA, tenemos software propio y llevamos 45 fábricas agroalimentarias automatizadas. Si lo que buscas es quién lo proyecte y lo ejecute, lo tienes en nuestra página de automatización de bodegas.
La idea corta: en una bodega se automatiza primero lo que más cuesta y más riesgo tiene cuando falla, que es el frío de fermentación y la seguridad por CO₂. Remontados, trasiegos, limpieza y registros se suman después sobre la misma instalación eléctrica y el mismo PLC, así que conviene diseñarlo todo junto aunque se ejecute por fases.
En esta página
- Automatización de bodegas: qué se automatiza en cada proceso
- Recepción de uva y pesaje: donde nace el lote
- Control de temperatura de fermentación, depósito a depósito
- Estabilización por frío, trasiegos y limpieza CIP
- Seguridad por CO₂ en la sala de fermentación
- Declaraciones de vino y mosto
- Energía: el frío es la factura grande
- PLC, SCADA y SuitER: quién hace cada cosa
- Por dónde empezar sin parar la vendimia
- Preguntas frecuentes
- Fuentes
Mapa de procesos: qué se automatiza y qué dato queda
Una bodega no se automatiza entera ni de golpe. Cada operación tiene su equipo, su actuador y su dato, y no todas devuelven lo mismo. Esta tabla resume lo que se suele automatizar en una bodega de elaboración y lo que queda registrado cuando se hace bien.
| Proceso | Qué se automatiza | Dato que queda |
|---|---|---|
| Recepción y pesaje | Báscula conectada, identificación de la partida, tolvas, sinfines y bomba de vendimia con sus enclavamientos | Kilos por partida, origen, variedad, hora y depósito de destino |
| Fermentación | Sonda y válvula de frío (o calor) en cada depósito, con su consigna o su curva | Temperatura por depósito cada pocos minutos, apertura de válvula y alarmas |
| Remontados y bazuqueos | Bomba o equipo de bazuqueo por programa: cada cuánto y cuánto tiempo | Hora y duración de cada operación en cada depósito |
| Seguimiento de la fermentación | Densidad medida en línea o anotada desde laboratorio en el mismo sistema | Curva de densidad junto a la de temperatura |
| Estabilización por frío | Consigna baja en depósito isotermo y control de la enfriadora o del intercambiador | Temperatura y duración del tratamiento por lote |
| Trasiegos | Selección de origen y destino, válvulas automáticas, bomba y caudalímetro | Litros movidos, origen, destino y fecha |
| Limpieza CIP | Secuencia de prelavado, detergente y aclarado con temperatura, tiempo y conductividad | Un registro por ciclo de limpieza y circuito |
| Sala de fermentación | Detectores de CO₂, extracción forzada por umbral, alarma y señalización en el acceso | Concentración, arranques de la extracción y alarmas |
| Energía | Contadores en enfriadoras, cuadros y salas; secuencia de arranque de las enfriadoras | kWh por equipo, por día y por campaña |
Recepción de uva y pesaje: donde nace el lote
La trazabilidad de un vino empieza en la báscula. Si la pesada se apunta en papel y después se pasa a una hoja de cálculo, cualquier error de identificación viaja con el vino hasta la botella. Automatizar la recepción es conectar la báscula al sistema y obligar a que cada pesada lleve su partida: quién la trae, de qué parcela o variedad es y a qué tolva y depósito va.
En la parte de control, en recepción se gobiernan tolvas, sinfines, despalilladora y bomba de vendimia. Lo importante son los enclavamientos: que la bomba no arranque si el camino hacia el depósito no está abierto, que la línea se pare si una tolva se llena, que dos partidas no acaben en el mismo depósito sin que nadie lo haya decidido. Es la zona que más horas seguidas trabaja en vendimia.
Qué exige la normativa general de trazabilidad alimentaria y por qué fallan los registros a mano lo contamos aparte, en trazabilidad alimentaria y errores de los registros manuales.
Control de temperatura de fermentación, depósito a depósito
Es el centro de la automatización de una bodega. Durante la fermentación, la levadura convierte el azúcar de la uva en alcohol y dióxido de carbono, y desprende calor: si no se retira, el mosto se calienta solo. Las consignas dependen del vino. La extensión agraria de la Universidad Estatal de Pensilvania da como temperatura habitual de fermentación 15 °C o menos para los blancos y entre 20 y 30 °C para los tintos [1].
La instalación típica tiene tres piezas. Una o varias enfriadoras producen agua fría o agua glicolada, que circula por un circuito general; el glicol baja el punto de congelación del agua y permite trabajar por debajo de 0 °C cuando hace falta. Cada depósito tiene su camisa o placa de intercambio con una válvula propia. Y cada depósito lleva su sonda de temperatura. El PLC compara la lectura con la consigna de ese depósito y abre o cierra su válvula. Si además hay circuito de agua caliente, el mismo lazo sirve para arrancar una fermentación perezosa o para la maloláctica.
La consigna puede ser fija o una curva que cambia con los días o con la densidad. La decide la enología; el trabajo de ingeniería es que se cumpla en todos los depósitos a la vez.
Y ahí está el problema real de la vendimia: todos los depósitos piden frío al mismo tiempo y la potencia de las enfriadoras es la que es. Un control bien hecho reparte el frío con prioridades (desviación sobre la consigna, tipo de vino, fase de la fermentación) y vigila la temperatura de impulsión del circuito, para que abrir un depósito más no deje sin frío a los demás. El dato que queda es doble: la curva de cada depósito y las horas de válvula abierta, que dicen cuánto frío ha pedido cada uno.
Remontados y bazuqueos programados
En los tintos, los hollejos suben y forman el sombrero. El remontado saca mosto por abajo y lo riega por encima; el bazuqueo hunde el sombrero en el líquido. Automatizarlos es darles un programa por depósito (cada cuántas horas y durante cuántos minutos), con una bomba fija por depósito o con una bomba común y válvulas que eligen a cuál se atiende. Cada operación queda registrada con su hora y su duración, y el programa se cambia desde la pantalla, no con una nota al turno de noche.
Seguimiento de la densidad
Como el azúcar se va convirtiendo en alcohol, la densidad del mosto baja a medida que avanza la fermentación, y su seguimiento diario es lo que dice en qué punto está cada depósito. Hay dos maneras de llevarla al sistema: medirla en laboratorio y anotarla en el mismo programa que guarda las temperaturas, que es el paso más barato, o instalar medida de densidad en el depósito. En los dos casos lo útil es ver las dos curvas juntas: una densidad que deja de bajar con la temperatura en consigna es el primer aviso de una fermentación que se para.
Estabilización por frío, trasiegos y limpieza CIP
Estabilización tartárica. Para que el bitartrato potásico no cristalice en la botella, el vino se enfría y se mantiene frío hasta que precipita en el depósito. Se suele hacer a una temperatura justo por encima del punto de congelación de cada vino, que depende sobre todo de su grado: un vino de 12 % vol. se congela hacia los −5 °C [2]. Automatizarlo es darle a ese depósito isotermo una consigna baja y controlar la enfriadora o el intercambiador para que el vino llegue a esa temperatura y se quede ahí sin congelarse. El registro de temperatura y tiempo por lote es la prueba de que el tratamiento se hizo como se pidió.
Trasiegos. Mover vino de un depósito a otro a mano es una fuente habitual de errores de identificación. Con válvulas automáticas, el operario elige origen y destino en la pantalla y el sistema abre el camino, comprueba que no hay otro trasiego en curso por las mismas tuberías y arranca la bomba. Un caudalímetro en línea dice cuántos litros se han movido. Ese dato alimenta las existencias por depósito que se usan en las declaraciones de la bodega (más abajo).
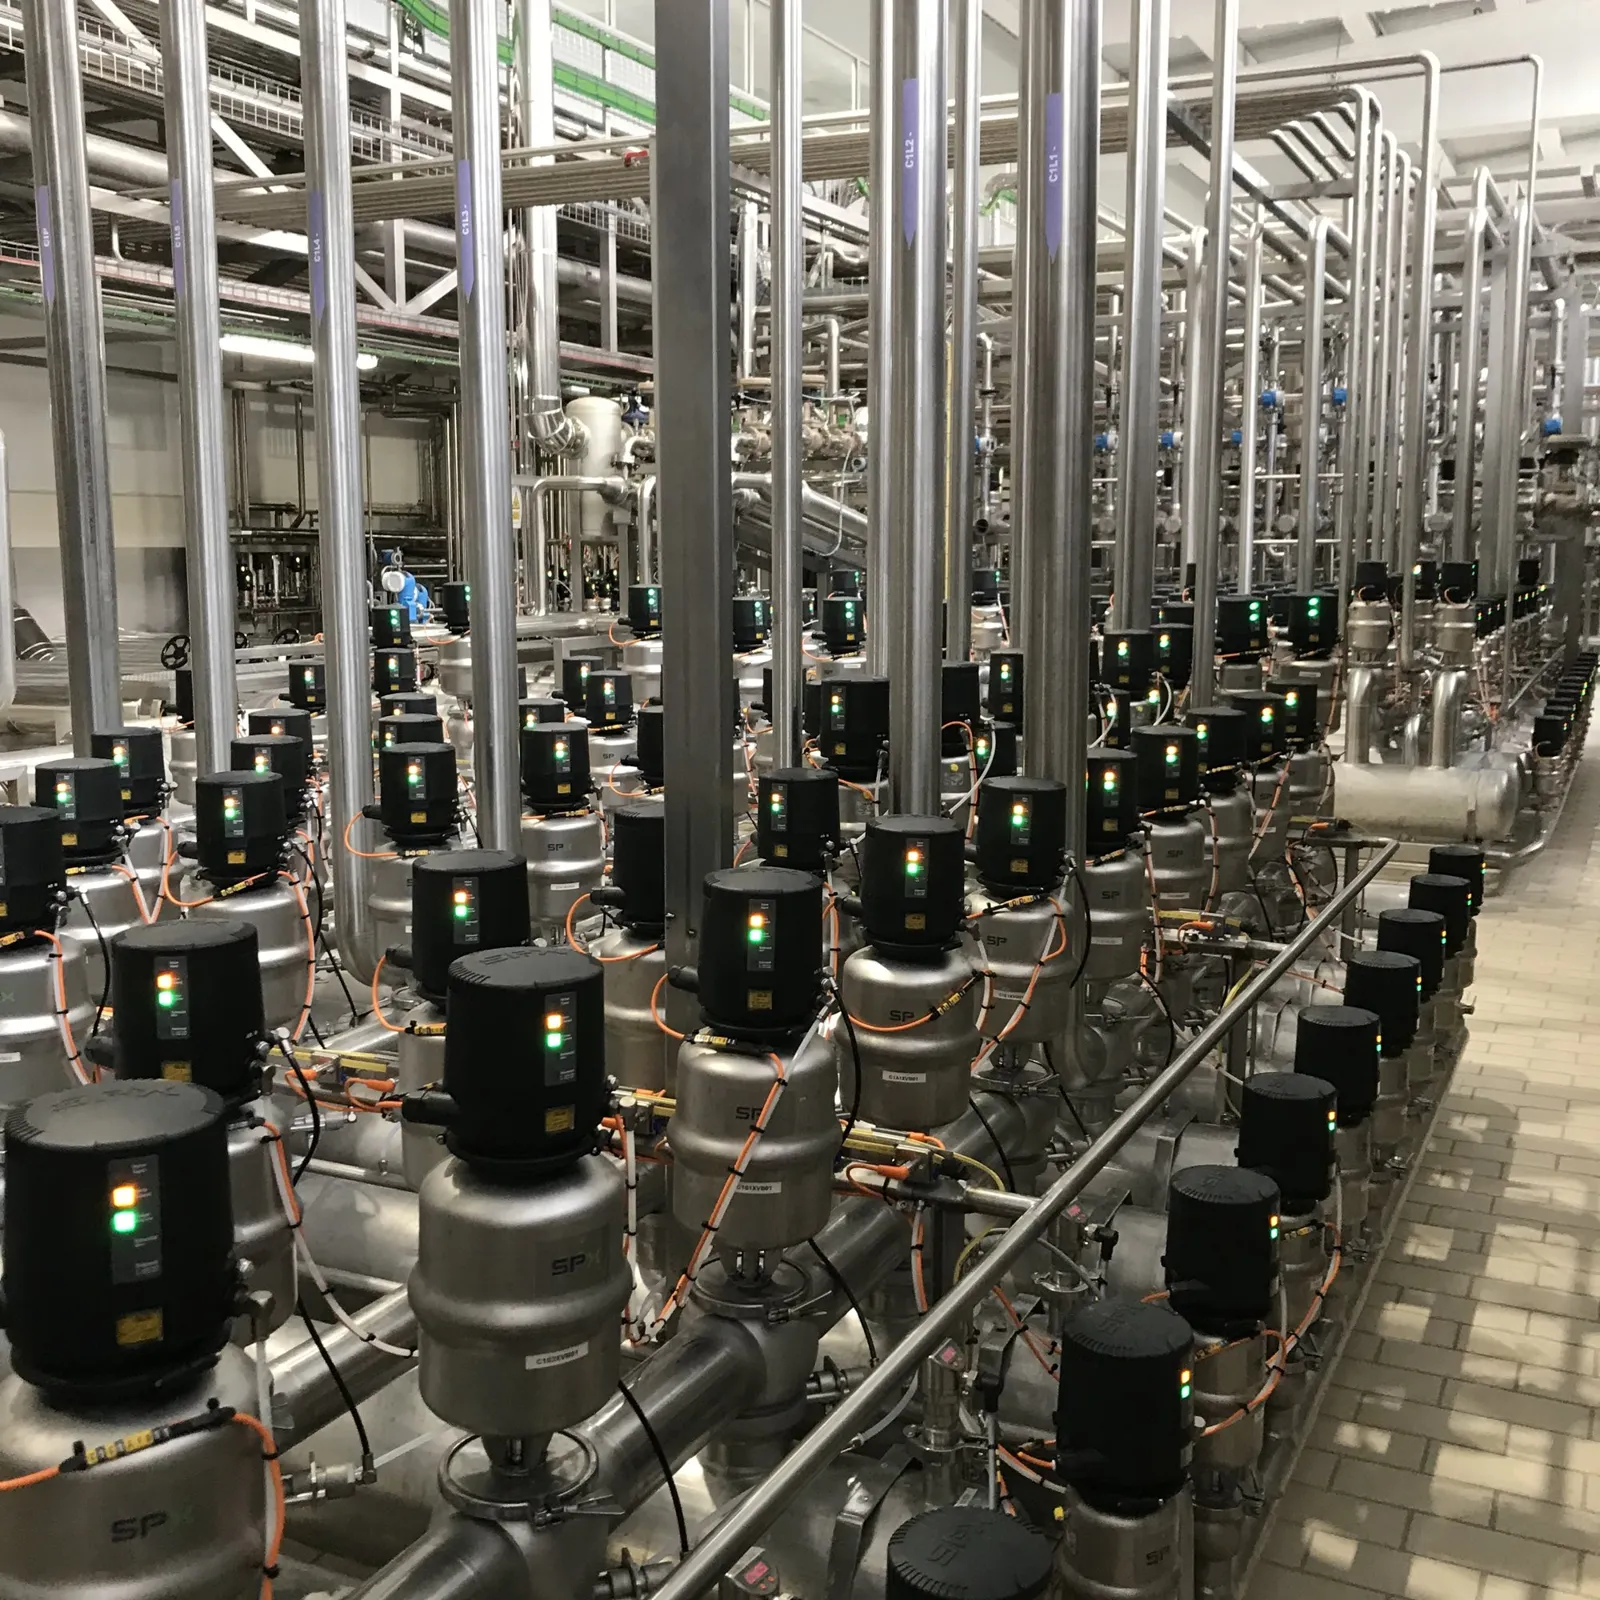
Limpieza CIP. La limpieza en circuito cerrado encadena prelavado, detergente a temperatura, aclarado y, según el caso, un ácido y un aclarado final. Automatizada, cada paso se hace con su temperatura, su tiempo y su caudal, y la conductividad del agua dice cuándo se ha terminado de aclarar. El sistema guarda un registro por ciclo: qué circuito o depósito se limpió, cuándo y con qué parámetros.
Seguridad por CO₂ en la sala de fermentación
La fermentación genera gran cantidad de dióxido de carbono. El INSST lo describe en su ficha sobre el descubado de vino tinto: es un gas incoloro e inodoro, más pesado que el aire, que desplaza el oxígeno en la zona inferior del depósito; es un asfixiante simple y, a concentraciones elevadas (más de 30.000 ppm), hay riesgo de pérdida de conocimiento y muerte [3]. Su valor límite de exposición diaria (VLA-ED) es de 5.000 ppm [3]. Por la misma razón se acumula en fosos, arquetas y zonas bajas de la sala.
La ficha pide que el local de los depósitos tenga ventilación general, natural o forzada, que reponga el aire que sacan los sistemas de extracción, y que extracción, medidores y detectores tengan un mantenimiento periódico con registro documental [3]. A eso, la automatización le suma la detección fija. Nosotros la planteamos con detectores fijos de CO₂ a la altura donde se acumula y dos umbrales: el primero arranca la extracción forzada, con tomas cerca del suelo, y el segundo dispara la alarma acústica y luminosa en la sala y en el acceso. El PLC registra la concentración y cada arranque, y avisa si un detector falla o le toca revisión.
Entrar en un depósito es otra cosa. El INSST pide identificar los depósitos que son espacio confinado, medir el CO₂ antes de cualquier trabajo dentro y entrar con detectores personales con alarma [3]. El sistema de la sala no sustituye ese procedimiento.
Lo que pedimos antes de diseñar la detección: plano de la sala con fosos y zonas bajas, depósitos que fermentan a la vez y entradas de aire. Con eso se decide dónde van los detectores, cuánta extracción hace falta y por dónde entra el aire de reposición.
Declaraciones de vino y mosto: qué pide la norma y cada cuánto
En España, productores y almacenistas declaran el vino y el mosto de cada instalación en el INFOVI. El Real Decreto 739/2015, que desarrolla el Reglamento (UE) n.º 1308/2013 en materia de declaraciones del sector vitivinícola, distingue por tamaño desde su modificación de 2016: «los almacenistas y los productores cuya producción media de vino y mosto sea mayor o igual a 1.000 hl» presentan «mensualmente una declaración de vino y mosto por instalación a más tardar el día veinte de cada mes», y los productores de menos de 1.000 hl la presentan en diciembre y agosto [4]. Quedan fuera, entre otros, quienes obtienen menos de 10 hectolitros vinificando productos comprados, sin destino comercial [4].
Buena parte de los datos de esa declaración nace en las operaciones de la tabla del principio: kilos de uva recibidos y litros que pasan de un depósito a otro. El sistema de control no presenta la declaración, pero si la recepción y los trasiegos dejan su dato, las existencias por depósito, que sumadas dan las de la instalación, salen del registro y no de una reconstrucción a final de mes.
Energía: el frío es la factura grande
En una bodega, el frío es el consumo que manda. Según Wine Australia, en un proyecto del Instituto Australiano de Investigación del Vino (AWRI), la refrigeración llega a suponer entre el 50 % y el 70 % del consumo eléctrico de una bodega australiana [5]. En Europa, el proyecto TESLA, que reunió prácticas de bodegas europeas, recoge que los procesos de frío pueden representar cerca del 50 % de toda la energía que consumen [6]. Y ese consumo se concentra en semanas: vendimia y estabilización tiran de las enfriadoras mientras el resto del año la demanda baja mucho.
Automatizar el frío tiene por eso una segunda cara, la energética. Con contadores en cada enfriadora y en los cuadros de cada sala se sabe cuánto cuesta cada campaña y cada operación. Con la secuencia de arranque de las enfriadoras controlada por el PLC se evita tener dos máquinas a media carga cuando una bastaría. Y con las horas de válvula abierta por depósito se ve qué depósitos piden más frío del esperado, que suele ser un problema de aislamiento, de camisa o de consigna.
Las operaciones que admiten horario, como la estabilización, se pueden programar en las horas en que la energía es más barata o, si la bodega tiene placas, en las horas de producción solar. Sobre las placas, tienes más en nuestra página de instalaciones de autoconsumo.
PLC, SCADA y SuitER: quién hace cada cosa
El reparto es el de cualquier planta de proceso. El PLC, en el cuadro, ejecuta los lazos de temperatura, las secuencias de trasiego y limpieza y los enclavamientos de seguridad; si se cae la red de comunicaciones o el ordenador, la bodega sigue controlada. Lo explicamos con detalle en qué es un PLC. El SCADA es la pantalla: el mapa de depósitos con su temperatura y su estado, las alarmas y los históricos. Cómo se diseña uno y qué funciones tiene está en nuestra guía de sistemas SCADA.
Encima va SuitER, nuestro software industrial. SuitER Server recoge en tiempo real los datos de los autómatas, SuitER Reporter saca los informes y SuitER Tracer asocia cada lote a su origen, sus fechas y sus parámetros de producción, y lo sigue en los dos sentidos.
Por dónde empezar sin parar la vendimia
La restricción de una bodega es el calendario: lo que no esté probado antes de la vendimia se prueba en plena campaña o espera un año. Por eso trabajamos en este orden:
- Inventario de lo que hay: depósitos, camisas, válvulas, sondas, enfriadoras, cuadros y cableado. Mucho de lo existente se aprovecha.
- Seguridad por CO₂, si la sala no tiene detección y extracción automáticas. Es lo primero porque protege a las personas.
- Frío por depósito, con la estructura de lotes ya definida desde la báscula.
- Trasiegos, limpieza y energía, sobre la misma instalación y el mismo PLC.
- Pruebas fuera de campaña, con agua y en vacío, y un periodo de marcha con mando manual disponible en el cuadro.
Un escenario típico: bodega con un termostato local en cada depósito, sin registro y con la enfriadora en marcha manual. El primer paso es llevar sondas y válvulas al PLC, poner la pantalla y dejar el mando manual en cada cuadro. En la siguiente vendimia ya hay curvas por depósito y un consumo de frío medido.
Después de la puesta en marcha, nuestro servicio técnico SatER atiende las incidencias.
¿Estudiamos la automatización de tu bodega?
Cuéntanos cuántos depósitos tienes, cómo produces hoy el frío y qué registras a mano. Con eso te decimos por dónde empezar y qué instalación hace falta.
Automatización de bodegas Software SuitER Habla con nuestro equipoO llámanos al 967 140 850
Preguntas frecuentes sobre la automatización de bodegas
¿Qué se automatiza en una bodega?
Lo que se repite en cada campaña: la recepción y el pesaje de la uva, la temperatura de fermentación de cada depósito, los remontados, los trasiegos, la estabilización por frío, la limpieza CIP, la detección y extracción de CO₂ y el registro de todo ello. Cada operación deja un dato: kilos por partida, curvas de temperatura, litros movidos o ciclos de limpieza.
¿Cómo se controla la temperatura de fermentación en una bodega?
Con una sonda y una válvula en cada depósito. Las enfriadoras producen agua fría o glicolada que circula por la camisa o placa del depósito, y el PLC abre o cierra la válvula de cada uno para mantener la consigna o la curva que fija el enólogo, repartiendo el frío cuando todos los depósitos lo piden a la vez.
¿Por qué es peligroso el CO₂ en una bodega?
Porque la fermentación genera mucho dióxido de carbono, que es más pesado que el aire, desplaza el oxígeno en las zonas bajas y es un asfixiante simple. El INSST recoge un valor límite de exposición diaria de 5.000 ppm y pide ventilación general en la sala, medición antes de entrar en un depósito y detectores personales con alarma.
¿Qué tiene que declarar una bodega y cada cuánto?
Según el Real Decreto 739/2015, productores y almacenistas presentan en el INFOVI una declaración de vino y mosto por cada instalación. Los almacenistas y los productores con una producción media de 1.000 hl o más la presentan cada mes, a más tardar el día 20; los productores de menos de 1.000 hl, en diciembre y agosto. Si la recepción y los trasiegos están automatizados, buena parte de esos datos sale del propio registro de la bodega.
¿Cuál es el mayor consumo eléctrico de una bodega?
La refrigeración. Según Wine Australia, llega a suponer entre el 50 % y el 70 % del consumo eléctrico de una bodega australiana, y el proyecto europeo TESLA la sitúa cerca del 50 % de toda la energía. Por eso conviene medir el frío por enfriadora y por sala y programar en horas baratas lo que admite horario.
¿Se puede automatizar una bodega sin parar la vendimia?
Sí, si se planifica fuera de campaña. Se hace el inventario de lo existente, se ejecuta la obra entre vendimias, se prueba con agua y en vacío y se deja mando manual en los cuadros durante la primera campaña con el sistema nuevo.
¿Qué diferencia hay entre el PLC y el SCADA en una bodega?
El PLC, en el cuadro eléctrico, ejecuta los lazos de temperatura, las secuencias y los enclavamientos, y sigue controlando la bodega aunque se caiga el ordenador. El SCADA es la pantalla desde la que se ven los depósitos, las alarmas y los históricos y se cambian las consignas.
Fuentes
- Penn State Extension. (s. f.). Wine production. The Pennsylvania State University. https://extension.psu.edu/food-safety-and-quality/grape-and-wine-production/wine-production/
- Butzke, C. (s. f.). Wine cold stability issues (FS-54-W). Purdue Extension, Purdue University. https://www.extension.purdue.edu/extmedia/fs/fs-54-w.pdf
- Instituto Nacional de Seguridad y Salud en el Trabajo. (2018). Basequim 025. Descubado de vino tinto: exposición a etanol y a dióxido de carbono. INSST. https://www.insst.es/stp/basequim/025-descubado-de-vino-tinto-exposicion-a-etanol-y-a-dioxido-de-carbono-2018
- Real Decreto 739/2015, de 31 de julio, sobre declaraciones obligatorias en el sector vitivinícola (arts. 1 y 5, en la redacción vigente, dada por el Real Decreto 313/2016). Boletín Oficial del Estado. https://www.boe.es/buscar/act.php?id=BOE-A-2015-8647
- Wine Australia. (s. f.). Winery refrigeration efficiency. https://www.wineaustralia.com/growing-making/winery-refrigeration-efficiency
- EU CAP Network, Comisión Europea. (s. f.). Increasing energy efficiency in wine production (proyecto TESLA). https://eu-cap-network.ec.europa.eu/projects/increasing-energy-efficiency-wine-production_en