Automatización en la industria alimentaria: instalación eléctrica, control y normativa
Procesos industriales · Industria alimentaria
La automatización en la industria alimentaria consiste en que la planta reciba, dosifique, transforme, limpie y envase con autómatas (PLC), instrumentos de medida y un sistema de supervisión (SCADA) que ejecutan las recetas, vigilan los límites del proceso y dejan registro de cada lote. La automatización de una planta de proceso alimentario suele abarcar la recepción y la dosificación de materias primas, el tratamiento térmico, la limpieza de equipos (CIP), el envasado y los servicios de frío, aire comprimido y agua.
Todo eso descansa en la instalación eléctrica, que aquí trabaja con condensación, baldeos, frío o polvo. En ER Ingeniería hacemos instalaciones eléctricas y automatización industrial desde 1981 y hemos automatizado 45 fábricas agroalimentarias. Si buscas quien lo proyecte y lo ejecute, lo tienes en nuestra página de instalaciones eléctricas para la industria alimentaria.
La idea corta: antes de elegir el autómata hay que saber qué tipo de local es cada zona según el REBT, si hay polvo de grano o harina con riesgo de explosión, qué máquinas se van a modificar y qué puntos del APPCC debe registrar el sistema. Eso decide cuadros, cableado y si la obra necesita proyecto.
En esta página
- Qué se automatiza en una planta de proceso alimentario
- Por dónde empezar la automatización
- La instalación eléctrica según el REBT
- Cuadros eléctricos: UNE-EN IEC 61439 y lo que suele fallar
- Seguridad de máquinas: la Directiva hoy, el Reglamento en 2027
- Higiene: APPCC y una instalación que se pueda limpiar
- Polvo de grano y harina: atmósferas explosivas
- Control, datos y trazabilidad
- Cómo lo hacemos en ER Ingeniería
- Preguntas frecuentes
- Fuentes
Qué se automatiza en una planta de proceso alimentario
Una planta alimentaria es una cadena de zonas muy distintas: polvo en la recepción, condensación en proceso, agua a presión en limpieza y temperaturas bajo cero en congelación. Cada área tiene su automatización y su exigencia eléctrica.
| Área de planta | Qué se automatiza | Lo que suele fallar | Qué exige la instalación |
|---|---|---|---|
| Recepción, silos y almacén de grano o harina | Pesaje de entradas, transporte a silos, niveles, lote de entrada | Pesadas apuntadas a mano; polvo dentro de cajas y motores | Clasificar las zonas con polvo combustible (ITC-BT-29 y RD 681/2003) [1] [2] |
| Dosificación y mezcla | Recetas en el PLC, dosificación por peso o caudal, enclavamientos | Recetas cambiadas sin rastro; secuencias que se paran sin decir por qué | Cuadros de control verificados según UNE-EN IEC 61439 [3], con reserva |
| Proceso térmico, cocción, fermentación | Lazos de temperatura, presión y tiempo; alarmas de desviación | Límites vigilados solo en papel | Registro de límites críticos y medidas correctoras del APPCC [4]; local húmedo o a temperatura elevada (ITC-BT-30) [1] |
| Limpieza CIP y salas de lavado | Secuencias con tiempo, temperatura y concentración; registro de cada ciclo | Aparamenta dentro de la zona de baldeo; prensaestopas que dejan pasar agua | Local mojado: IPX4, y mando y protección fuera del local o en caja equivalente (ITC-BT-30) [1] |
| Cámaras de frío y congelación | Compresores, desescarches y temperaturas con registro y aviso remoto | Alarmas nocturnas que nadie recibe | Local a muy baja temperatura por debajo de -20 °C (ITC-BT-30) [1] |
| Envasado y paletizado | Conteo, control de peso, etiquetado con lote, integración de máquinas | Máquinas que no se comunican; paradas sin causa registrada | Directiva 2006/42/CE hoy y Reglamento (UE) 2023/1230 desde 2027 [5] [6] |
| Servicios: aire, agua, vapor, bombeo | Variadores, arranque por demanda, consumo por línea | Equipos en marcha sin demanda; el consumo solo se ve en la factura | Bombeos de agua de más de 10 kW necesitan proyecto (ITC-BT-04) [1] |
Por dónde empezar la automatización
Una línea puede estar automatizada y seguir parándose por un cuadro saturado o una protección mal coordinada. Nuestro orden es este:
- Mirar lo que ya hay: esquemas y certificados, potencia disponible, estado de los cuadros y cuántas veces se para cada línea y por qué. Para poner cifra a esas paradas tenemos un documento técnico para calcular el coste real de una parada.
- Clasificar los locales: húmedo, mojado, a muy baja temperatura, con polvo o con riesgo de explosión. De ahí salen el material, el grado de protección y si hace falta proyecto.
- Elegir el primer tramo por impacto: donde hay más paradas, errores de lote o datos apuntados a mano. Muchas veces es la dosificación o la recepción.
- Definir la arquitectura antes de comprar: cuadros, red de planta, autómatas, SCADA y qué se registra por lote, para que cada ampliación se conecte sin rehacer lo anterior.
- Legalizar y documentar: proyecto o memoria técnica, verificaciones, inspección cuando toque y esquemas al día.
La ITC-BT-04 exige proyecto a las instalaciones nuevas industriales de más de 20 kW; a las de locales húmedos, mojados, polvorientos o con riesgo de corrosión de más de 10 kW, y a las de locales con riesgo de incendio o explosión, sea cual sea la potencia [1]. Al ampliar o reformar, su apartado 3.2 añade tres casos que también necesitan proyecto [1]:
- Ampliaciones en locales especiales y modificaciones de importancia. Las ampliaciones de instalaciones en locales húmedos, polvorientos, con riesgo de corrosión, mojados o con riesgo de incendio o explosión, entre otros grupos, y las modificaciones de importancia de cualquier instalación de esa lista.
- Ampliaciones que cruzan el límite. Las de una instalación que no llegaba a su límite de potencia y lo supera al ampliarse.
- Ampliaciones de más del 50 %. Las de una instalación que ya tuvo proyecto, cuando en una o en varias veces superan el 50 % de la potencia prevista en él.
En una planta alimentaria casi todas las zonas son de esos grupos, y el primer caso no fija potencia mínima: una ampliación en la sala de lavado necesita proyecto aunque sea pequeña.
La instalación eléctrica según el REBT
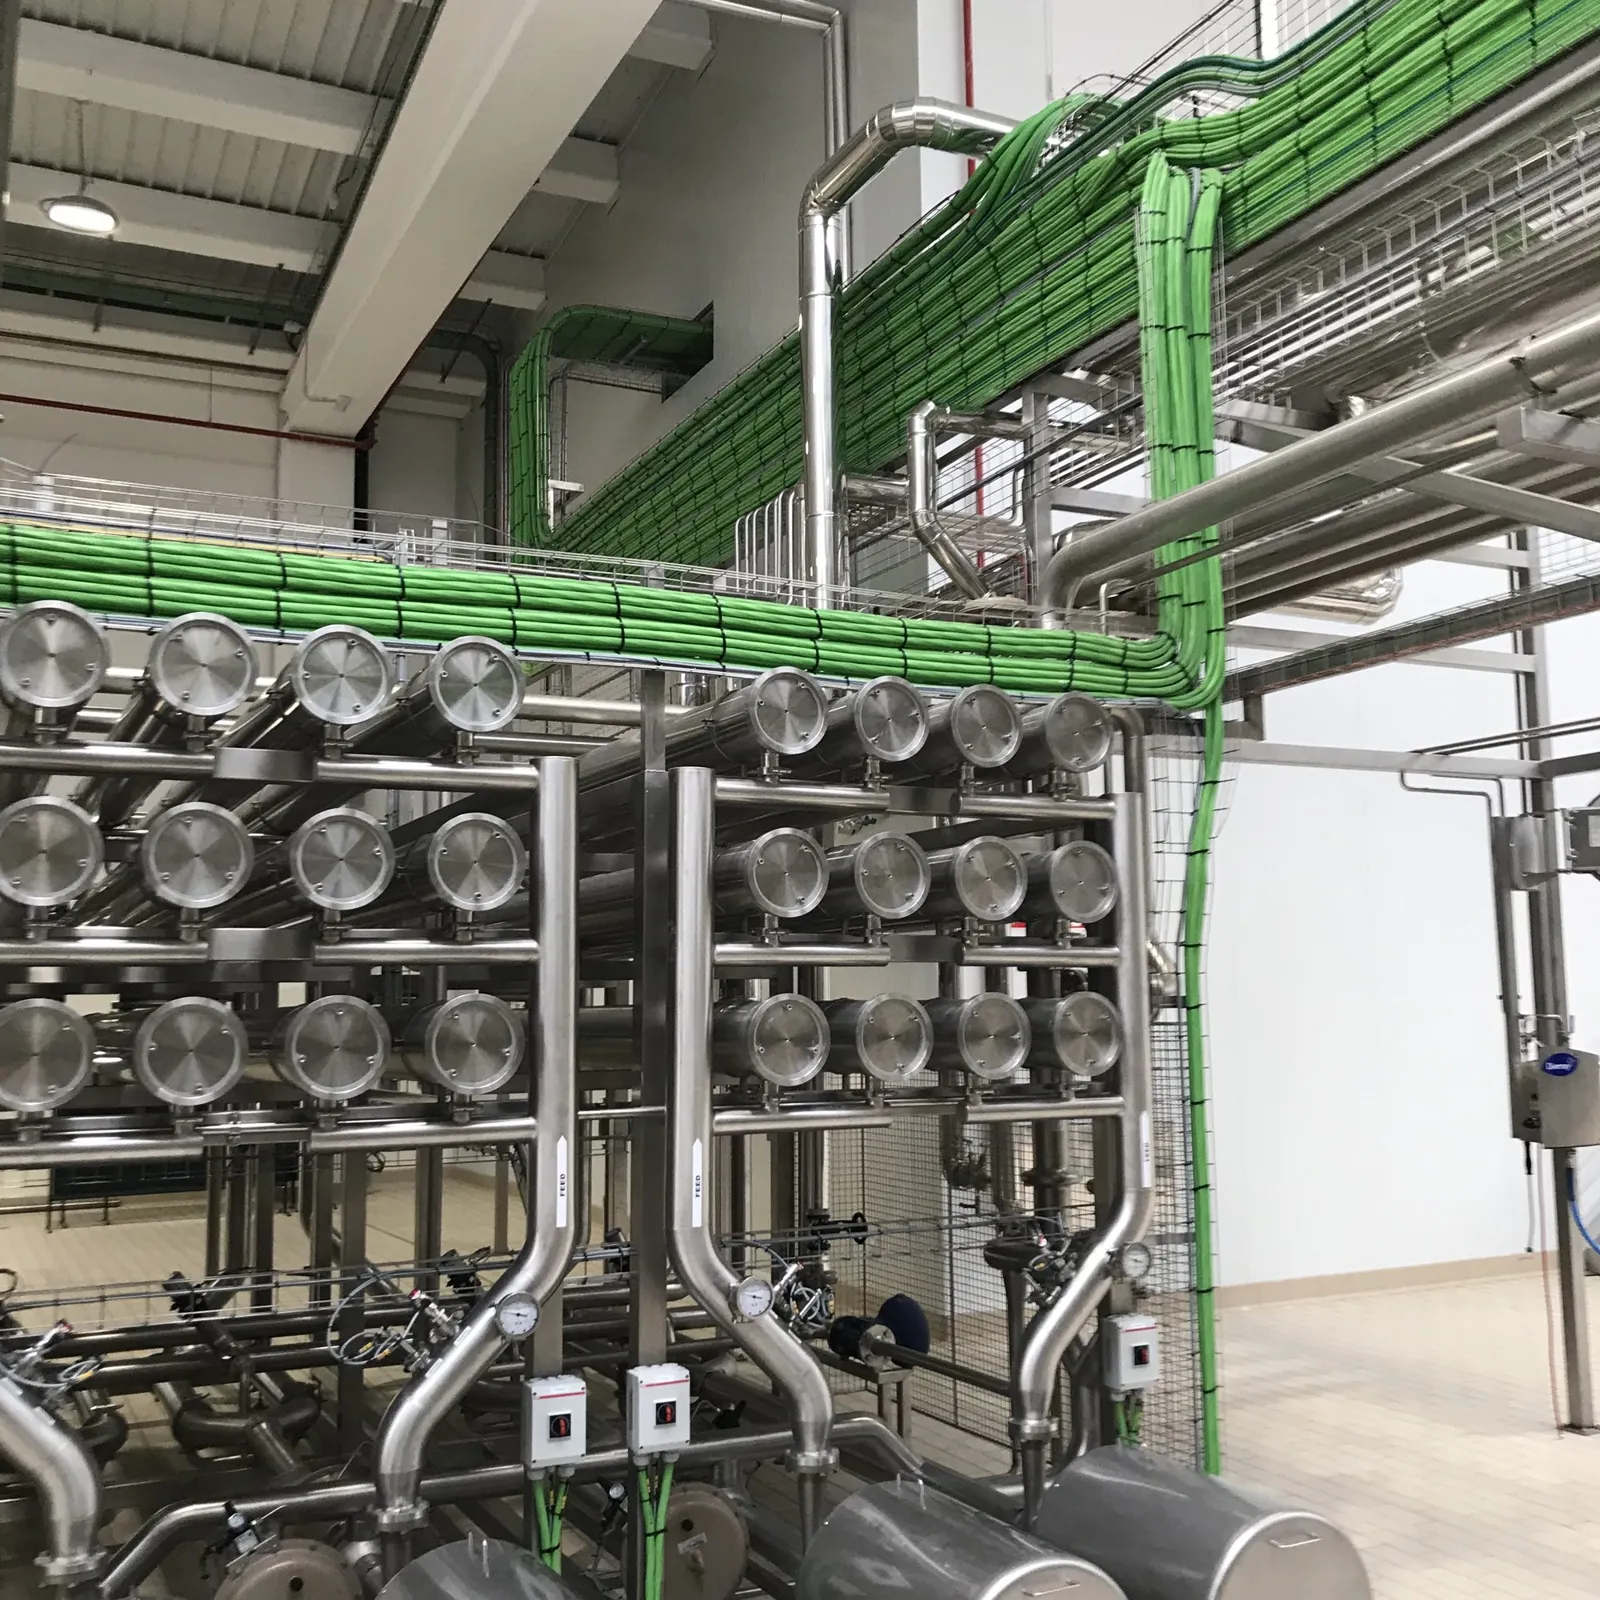
El Real Decreto 842/2002 aprueba el Reglamento Electrotécnico para Baja Tensión (REBT) y sus instrucciones técnicas complementarias [1]. En una fábrica de alimentos pesan sobre todo dos: la ITC-BT-30, para locales de características especiales, y la ITC-BT-29, para locales con riesgo de incendio o explosión [1].
| Tipo de local (ITC-BT-30) | Cómo lo define | Dónde aparece en la planta | Qué pide |
|---|---|---|---|
| Húmedo | Condensación en techo y paredes, manchas salinas o moho, sin gotas | Salas de proceso con vapor | Canalizaciones estancas; conexiones y aparamenta IPX1; cubiertas y mandos no metálicos |
| Mojado | Suelos, techos y paredes impregnados; gotas gruesas o vaho durante largos periodos; la intemperie | Salas de lavado, zonas CIP, baldeo diario, muelles exteriores | IPX4 en canalizaciones; mando, protección y tomas fuera del local o IPX4; protección en el origen de cada circuito que entra; sin aparatos portátiles salvo MBTS o separación de circuitos |
| Con riesgo de corrosión | Gases o vapores que atacan el material eléctrico | Almacén y dosificación de productos de limpieza | Lo del local mojado y un revestimiento exterior inalterable a esos gases |
| A temperatura elevada | Aire que supera a menudo 40 °C o se mantiene por encima de 35 °C | Entorno de hornos y calderas | Cables de aislamiento plástico hasta 50 °C con factor de reducción de su intensidad; por encima, cables especiales |
| A muy baja temperatura | Por debajo de -20 °C; la norma cita las cámaras de congelación | Túneles y cámaras de congelado | Aislamiento y material que no se deterioren a esa temperatura |
Extracto de la ITC-BT-30 [1]. Los locales polvorientos sin riesgo de explosión piden como mínimo IP5X en canalizaciones y aparamenta.
La regla del local mojado que más cambia el diseño es la del mando y la protección: van fuera, y solo si no se puede se admiten protegidos contra proyecciones de agua [1]. Por eso en zonas de lavado llevamos los cuadros a un pasillo técnico o a una sala eléctrica.
La ITC-BT-05 fija qué instalaciones pasan inspección de un Organismo de Control antes de ponerse en servicio: entre otras, las industriales con proyecto de más de 100 kW, los locales mojados de más de 25 kW y los locales con riesgo de incendio o explosión de clase I. Esas mismas se vuelven a inspeccionar cada 5 años [1].
Cuadros eléctricos: UNE-EN IEC 61439 y lo que suele fallar
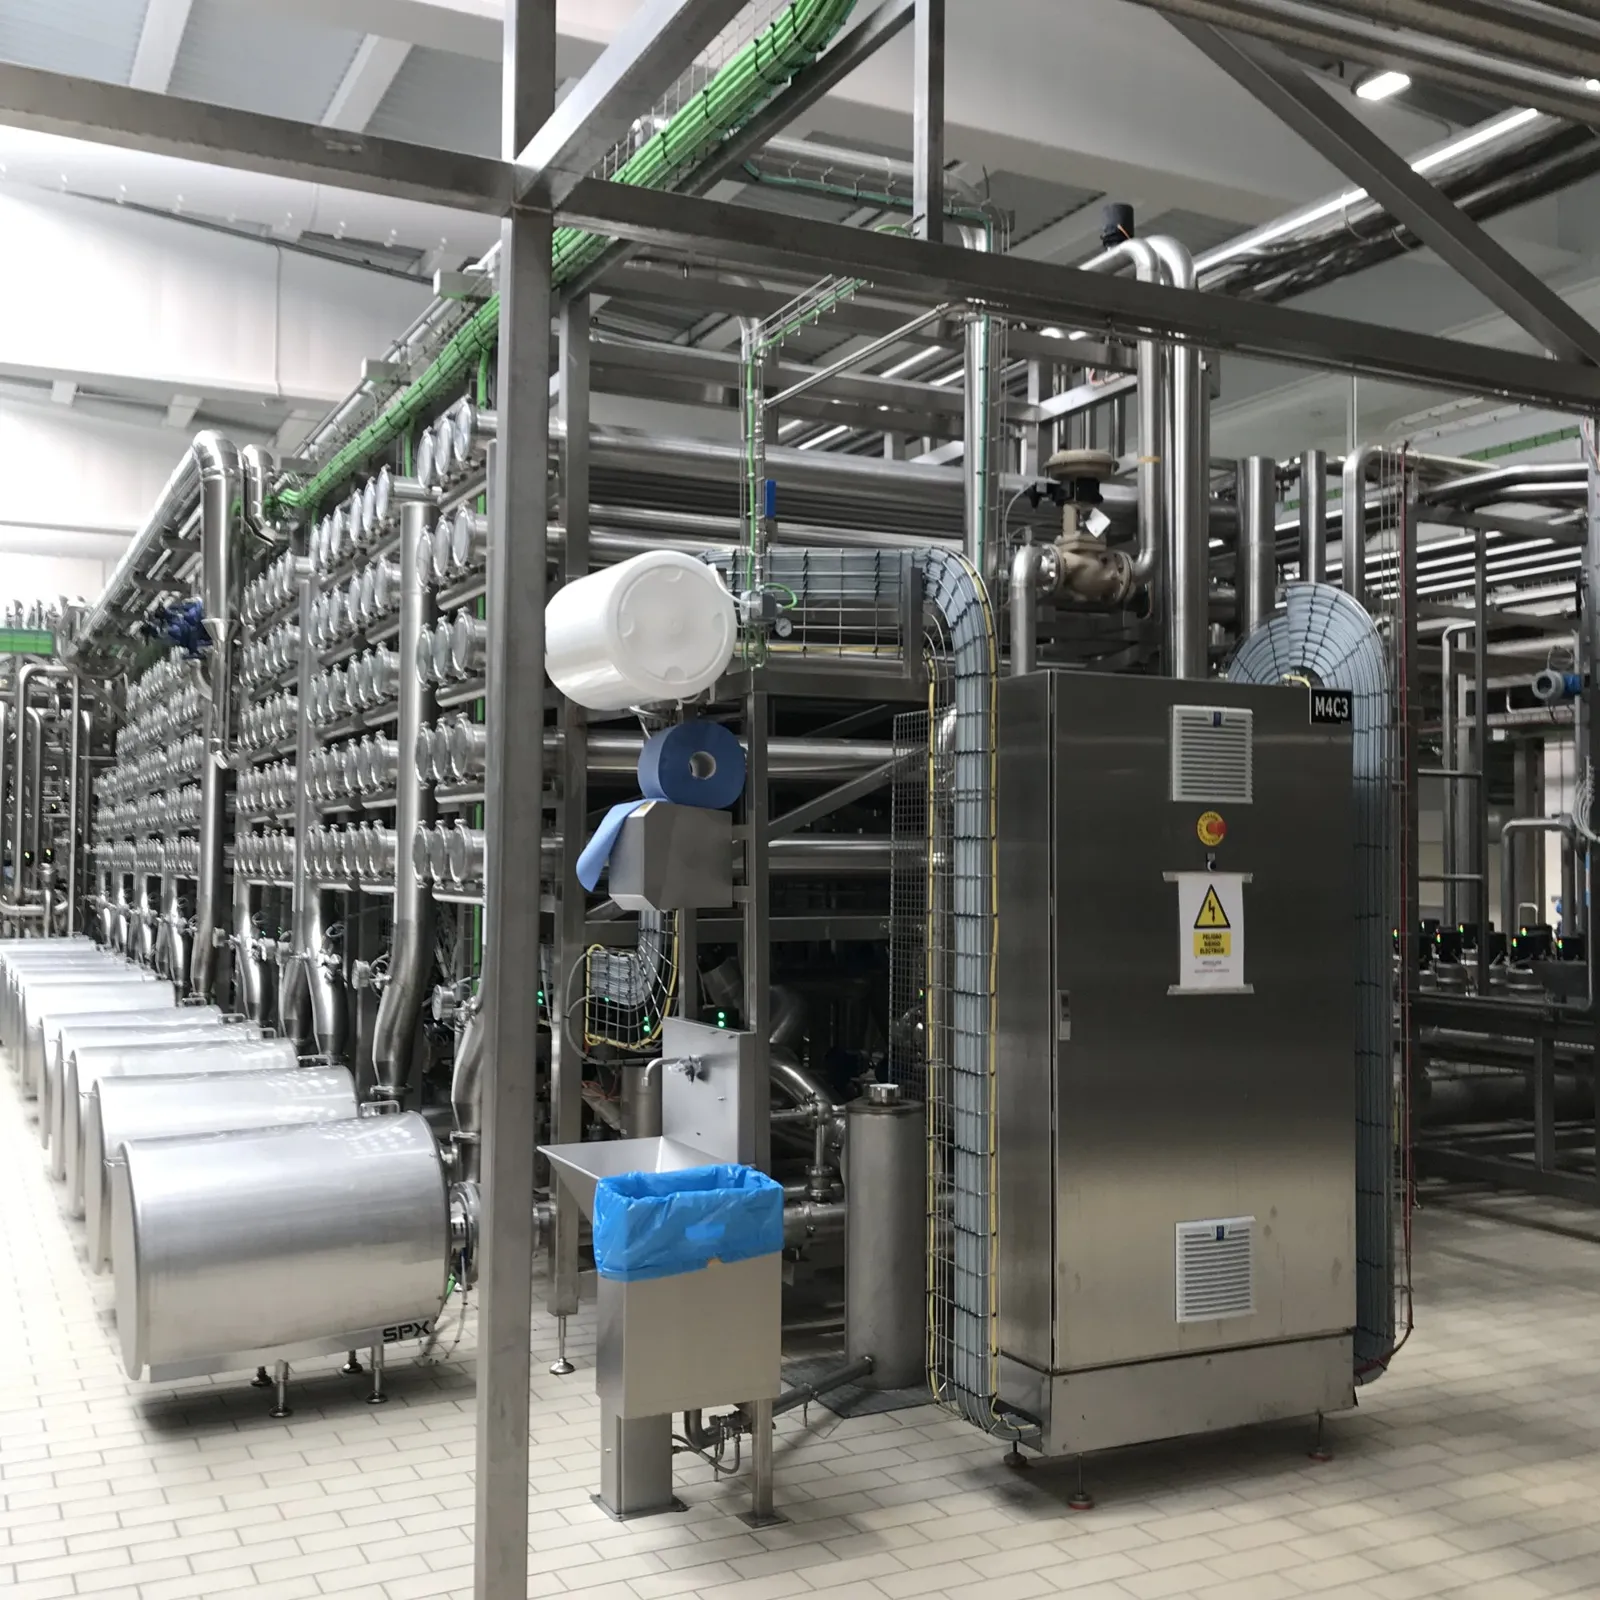
Los cuadros de baja tensión se construyen según la serie IEC 61439, publicada en España como UNE-EN IEC 61439. Su parte 1 fija las definiciones, las condiciones de servicio, los requisitos de construcción, las características técnicas y los requisitos de verificación de los conjuntos de aparamenta [3]. Un cuadro es un conjunto verificado como tal, con su documentación, y cada modificación posterior toca algo que alguien verificó.
En alimentación, un armario muy estanco sin disipación se calienta, y uno de acero pintado junto a productos de limpieza se oxida. Separamos potencia, señales y comunicaciones, dejamos reserva real y coordinamos las protecciones para que una avería quede aislada en su línea. Estos son los fallos que más encontramos:
| Problema | Cómo se nota en producción | Qué se controla |
|---|---|---|
| Protecciones sin selectividad | Un fallo en un motor dispara la cabecera y para la línea con producto a medio proceso | Coordinación de protecciones y sectorización por línea |
| Armónicos de los variadores | Calentamientos, disparos y fallos intermitentes en básculas y sondas | Medida de calidad de red, filtros o reactancias, cable apantallado y buenas tierras |
| Cuadro saturado | Ampliaciones colgadas por fuera; esquemas que no coinciden con lo instalado | Reserva planificada, bornas etiquetadas y esquemas actualizados tras cada cambio |
| Envolvente que no corresponde al local | Condensación dentro, bornas oxidadas, disparos después de limpiar | Grado IP según el local, prensaestopas adecuados, ventilación o climatización |
| Sin medida de consumo | La energía solo aparece en la factura global | Analizadores de red por línea integrados en el SCADA |
| Red de control sin separar | Caídas de comunicación entre autómatas y SCADA; accesos sin control | Red de planta segmentada, permisos y copias de seguridad |
Los cortes entre autómata y SCADA tienen su propio diagnóstico, que contamos en fallos de comunicación entre PLC y SCADA.
Seguridad de máquinas: la Directiva hoy, el Reglamento en 2027
Hoy las máquinas se comercializan y ponen en servicio conforme a la Directiva 2006/42/CE, que en España aplica el Real Decreto 1644/2008 [5]. La sustituye el Reglamento (UE) 2023/1230. El texto publicado en junio de 2023 fijaba su aplicación el 14 de enero de 2027, pero una corrección de errores de julio de ese año la llevó al 20 de enero de 2027, que es también el día en que queda derogada la Directiva [6] [7]. Las máquinas introducidas en el mercado conforme a la Directiva antes de esa fecha pueden seguir comercializándose [6].
Para una planta que integra y reforma líneas, el Reglamento trae tres puntos que ya hay que tener en cuenta:
- Modificación sustancial. Es un cambio físico o digital en una máquina ya introducida en el mercado o puesta en servicio, no previsto por el fabricante, que genera un peligro nuevo o aumenta un riesgo existente. Cuenta como sustancial si obliga a añadir resguardos o dispositivos de protección que exigen modificar el sistema de control de seguridad, o nuevas medidas de estabilidad o resistencia mecánica [6]. Quien lo hace pasa a tener las obligaciones del fabricante [6]. Antes de reformar una máquina para meterla en una línea, se evalúa.
- Sistemas de mando. Un fallo del hardware o de la lógica no puede provocar situaciones peligrosas, y el sistema debe resistir los intentos hostiles de terceros razonablemente previsibles [6].
- Protección contra la corrupción. Conectar la máquina con otro dispositivo, también remoto, no puede provocar situaciones peligrosas, y el software y los datos esenciales para la seguridad deben estar protegidos [6]. Afecta de lleno al acceso remoto y a la red de planta.
Su anexo III mantiene requisitos propios de las máquinas para alimentos: superficies en contacto lisas y sin cavidades donde se acumule materia orgánica, fáciles de limpiar y desinfectar, y líquidos de limpieza que se puedan evacuar por completo [6].
Higiene: APPCC y una instalación que se pueda limpiar
El Reglamento (CE) 852/2004 obliga a las empresas alimentarias que trabajan después de la producción primaria, como una fábrica de alimentos, a mantener procedimientos basados en los principios del APPCC: detectar peligros, fijar puntos de control crítico con sus límites, vigilarlos, aplicar medidas correctoras, verificar y llevar documentos y registros que lo demuestren [4]. Buena parte es automatizable: un límite que vigila el autómata genera una alarma, un registro con fecha y lote y, si procede, un bloqueo, en lugar de una anotación a mano.
El mismo reglamento pide que los equipos en contacto con alimentos se construyan y mantengan para reducir el riesgo de contaminación, que su instalación permita limpiar bien el equipo y su entorno y que lleven, si hace falta, los dispositivos de control adecuados [4]. En la instalación eléctrica lo aplicamos así:
- Cables en bandeja por encima de los equipos y no por el suelo, donde retienen agua y suciedad, pero nunca sobre producto expuesto. Es criterio nuestro, apoyado en el reglamento: pide que las instalaciones suspendidas de las salas de proceso impidan la acumulación de suciedad y reduzcan la condensación y el desprendimiento de partículas [4].
- Envolventes de acero inoxidable en las salas de proceso, con los menos salientes posibles.
- Grado de protección según la limpieza real: el REBT fija el mínimo del local [1], y donde se limpia con chorro o a presión se sube según el equipo y el procedimiento.
Polvo de grano y harina: atmósferas explosivas
Entre los emplazamientos peligrosos por polvo, la ITC-BT-29 cita expresamente las «zonas de trabajo, manipulación y almacenamiento de la industria alimentaria que maneja granos y derivados» [1]. Son de clase II y se dividen en zona 20 (nube de polvo permanente o frecuente, en general dentro de conducciones y recipientes), zona 21 (ocasional, por ejemplo junto a puntos de vaciado o llenado) y zona 22 (no esperable en funcionamiento normal y, si se forma, breve). La categoría del equipo va con la zona: la 1 vale para las zonas 20, 21 y 22; la 2, para 21 y 22; la 3, solo para la 22 [1].
El Real Decreto 681/2003 obliga al empresario a clasificar esas áreas y a mantener un documento de protección contra explosiones, que se revisa con cada modificación, ampliación o transformación importante [2]. Un transportador nuevo o un filtro cambiado de sitio pueden mover las zonas. En las fábricas de piensos es el día a día (automatización de fábricas de piensos).
Control, datos y trazabilidad
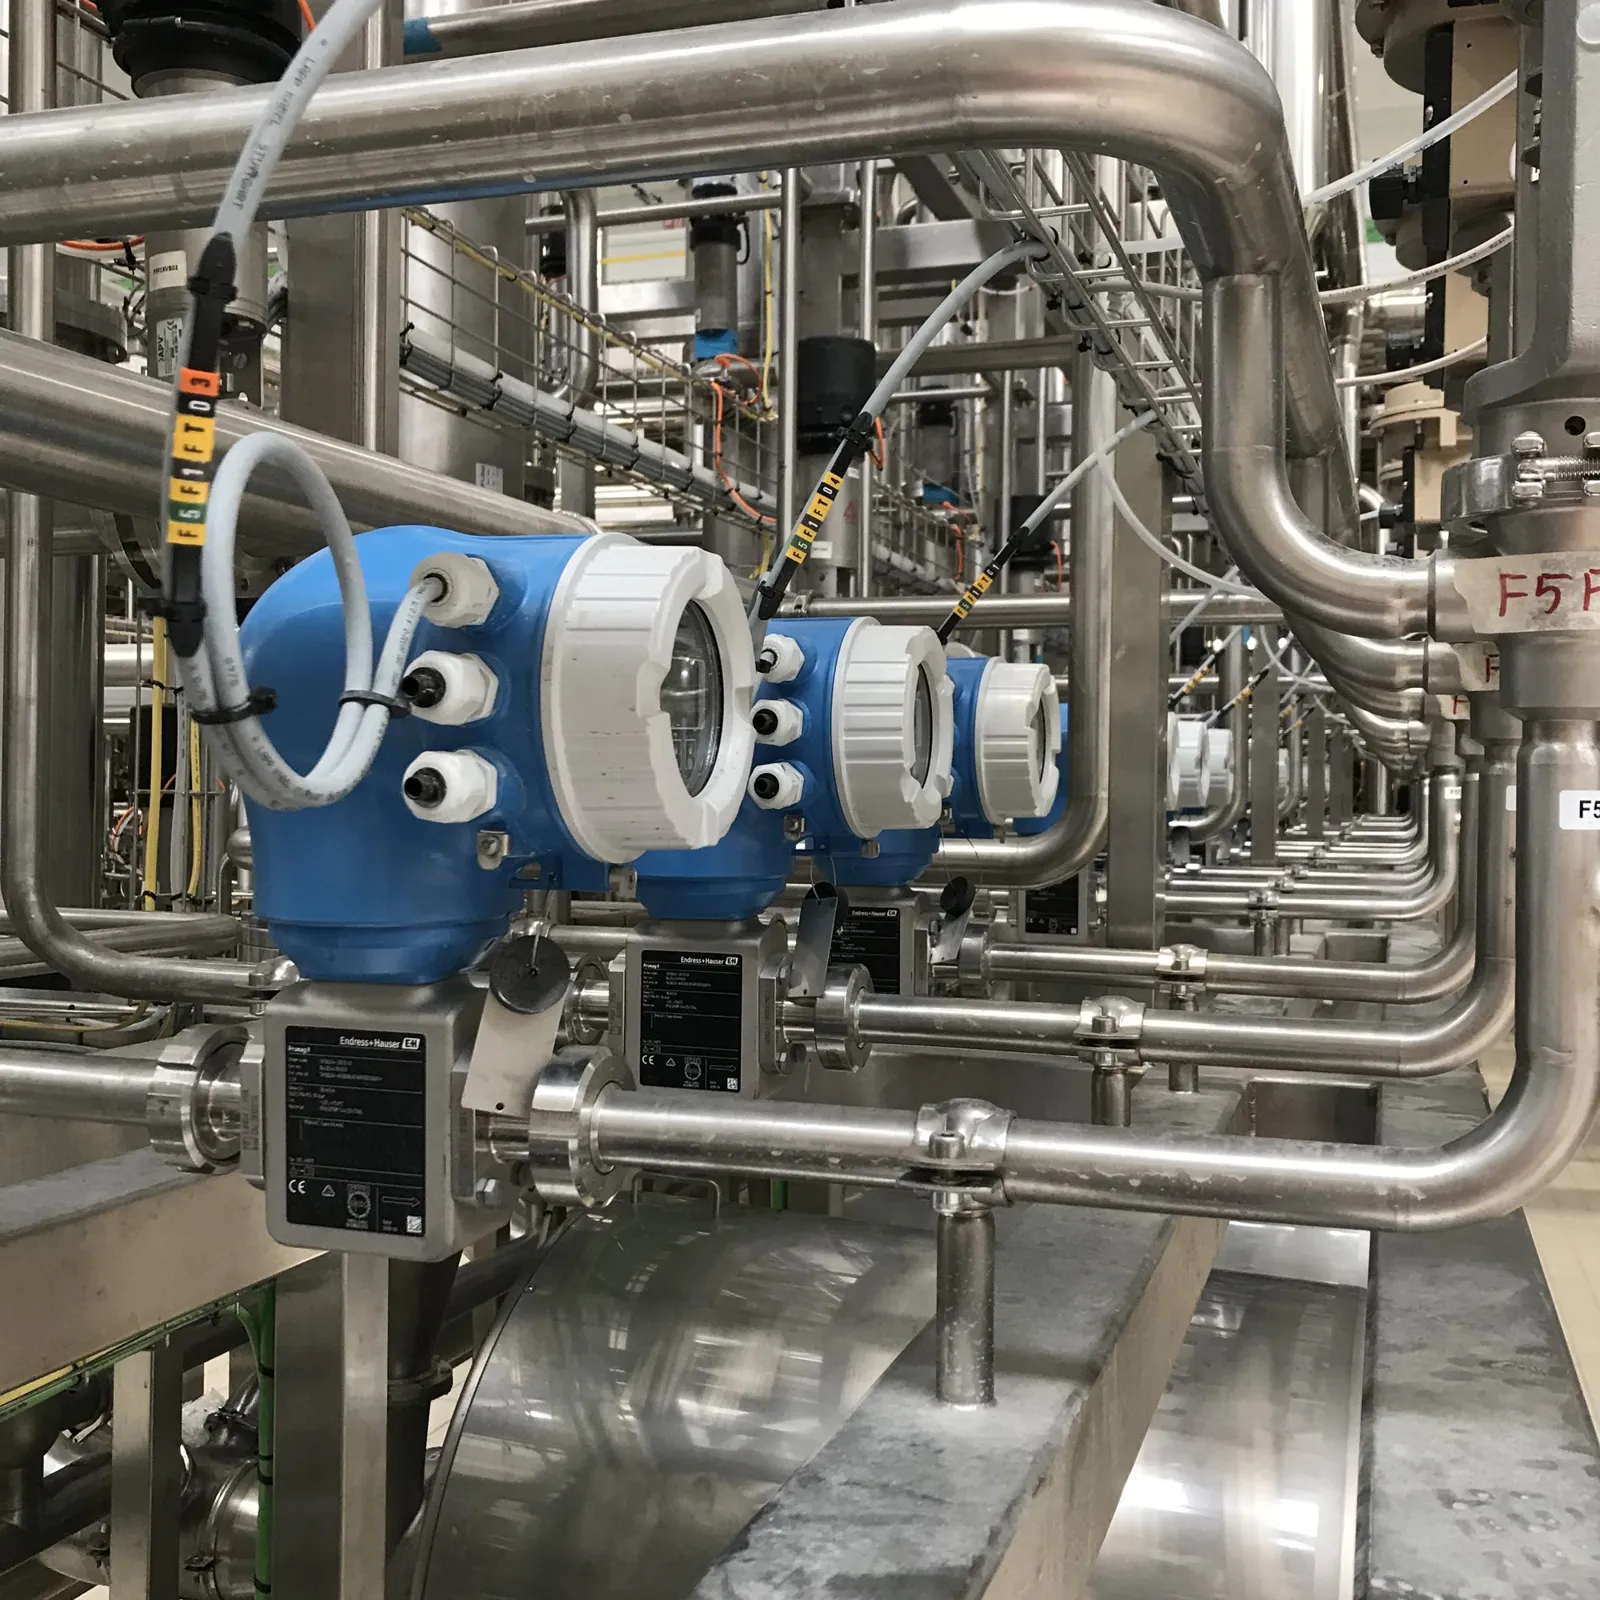
Con la instalación resuelta, el control se apoya en tres capas. El PLC ejecuta la lógica de cada máquina y secuencia; si partes de cero, empieza por qué es un PLC. El SCADA supervisa la planta, guarda históricos y gestiona alarmas y recetas, con ejemplos del sector en la guía de sistemas SCADA. La trazabilidad une cada lote con sus materias primas, su receta y sus parámetros, y trazabilidad alimentaria y datos manuales explica por qué el papel la rompe.
Una prueba rápida: ¿qué lote se fabricaba cuando saltó la incidencia?, ¿quién cambió la receta? Si la respuesta está en una libreta, hay trabajo. Si la planta ya tiene autómatas y SCADA con años, el camino es la modernización de SCADA y PLC. Las bodegas tienen sus particularidades: automatización de bodegas.
Cómo lo hacemos en ER Ingeniería
Llevamos la automatización de una planta alimentaria de principio a fin: proyecto y legalización de la instalación eléctrica, cuadros de potencia y control, montaje, programación de autómatas y SCADA, puesta en marcha y servicio técnico con SatER. Hemos automatizado 45 fábricas agroalimentarias; en nuestra página de industria agroalimentaria están algunas, como Inalsa, Agrocantabria, Casaseca, Agropal o Piensos Sol.
Para los datos tenemos software propio, SuitER (Client, Server, Reporter y Tracer): producción, consumo energético, informes y trazabilidad del lote, integrado con los autómatas y el SCADA. Si la fábrica quiere producir parte de su electricidad, las instalaciones de autoconsumo se diseñan junto con la eléctrica.
¿Revisamos tu planta?
Cuéntanos qué fabricas, qué líneas quieres automatizar y dónde se te para hoy la producción. Con eso te decimos por dónde empezaríamos y qué exigirá la instalación.
Instalaciones para la industria alimentaria Habla con nuestro equipoO llámanos al 967 140 850
Preguntas frecuentes sobre la automatización en la industria alimentaria
¿Qué es la automatización en la industria alimentaria?
Es controlar la recepción, la dosificación, el proceso, la limpieza y el envasado de una fábrica de alimentos con autómatas (PLC), instrumentos de medida y un sistema de supervisión (SCADA). El sistema ejecuta las recetas, vigila los límites del proceso y deja registro de cada lote, lo que sirve también para demostrar el APPCC.
¿Qué procesos se automatizan en una planta de proceso alimentario?
Los habituales son el pesaje y la recepción de materias primas, la dosificación y la mezcla por receta, los tratamientos térmicos, la limpieza CIP, las cámaras de frío, el envasado con control de peso y etiquetado de lote, y los servicios de aire comprimido, agua y vapor.
¿Qué normativa eléctrica se aplica a una fábrica de alimentos?
En España, el Reglamento Electrotécnico para Baja Tensión (Real Decreto 842/2002) con sus instrucciones técnicas. En plantas alimentarias las que más afectan son la ITC-BT-30, para locales húmedos, mojados, polvorientos o a muy baja temperatura, y la ITC-BT-29, para locales con riesgo de incendio o explosión; los cuadros se construyen según la serie UNE-EN IEC 61439.
¿Qué grado de protección necesita el material eléctrico en una zona de lavado?
Una zona de lavado o baldeo es un local mojado según la ITC-BT-30: las canalizaciones van con grado IPX4 y los aparatos de mando, protección y tomas se instalan fuera del local o, si no es posible, protegidos contra proyecciones de agua. Donde se limpia con chorro o a presión, el grado se sube según el equipo y el procedimiento de limpieza.
¿La instalación eléctrica de una planta alimentaria necesita proyecto?
Según la ITC-BT-04, necesitan proyecto las instalaciones nuevas industriales de más de 20 kW, las de locales húmedos, mojados, polvorientos o con riesgo de corrosión de más de 10 kW y las de locales con riesgo de incendio o explosión, sin límite de potencia. También lo necesitan las ampliaciones en esos locales especiales, sin potencia mínima, y las modificaciones de importancia; las ampliaciones que hacen superar el límite de potencia, y las de una instalación con proyecto que, en una o varias veces, superan el 50 % de la potencia prevista en él.
¿Cuándo se aplica el nuevo Reglamento europeo de máquinas?
El Reglamento (UE) 2023/1230 se aplica desde el 20 de enero de 2027, fecha en que queda derogada la Directiva 2006/42/CE; el texto original decía 14 de enero y lo corrigió una corrección de errores publicada en julio de 2023. Hasta entonces rige la Directiva, que en España aplica el Real Decreto 1644/2008.
¿Una fábrica que maneja harina o grano tiene zonas ATEX?
Es probable: la ITC-BT-29 pone como ejemplo de emplazamiento con riesgo por polvo las zonas de trabajo, manipulación y almacenamiento de la industria alimentaria que maneja granos y derivados. Clasificar esas áreas en zonas 20, 21 y 22 es obligación del empresario según el artículo 7 del Real Decreto 681/2003, cuyo artículo 8 le obliga también a mantener actualizado un documento de protección contra explosiones.
Fuentes
- Real Decreto 842/2002, de 2 de agosto, por el que se aprueba el Reglamento electrotécnico para baja tensión (ITC-BT-04, ITC-BT-05, ITC-BT-29 e ITC-BT-30). Boletín Oficial del Estado, 224. https://www.boe.es/buscar/act.php?id=BOE-A-2002-18099
- Real Decreto 681/2003, de 12 de junio, sobre la protección de la salud y la seguridad de los trabajadores expuestos a los riesgos derivados de atmósferas explosivas en el lugar de trabajo (arts. 7 y 8). Boletín Oficial del Estado, 145. https://www.boe.es/buscar/act.php?id=BOE-A-2003-12099
- International Electrotechnical Commission. (2020). IEC 61439-1:2020 Low-voltage switchgear and controlgear assemblies. Part 1: General rules. https://webstore.iec.ch/en/publication/32338
- Reglamento (CE) n.º 852/2004 del Parlamento Europeo y del Consejo, de 29 de abril de 2004, relativo a la higiene de los productos alimenticios (art. 5 y anexo II, capítulos II y V). Diario Oficial de la Unión Europea, L 139. https://www.boe.es/buscar/doc.php?id=DOUE-L-2004-81035
- Real Decreto 1644/2008, de 10 de octubre, por el que se establecen las normas para la comercialización y puesta en servicio de las máquinas. Boletín Oficial del Estado, 246. https://www.boe.es/buscar/act.php?id=BOE-A-2008-16387
- Reglamento (UE) 2023/1230 del Parlamento Europeo y del Consejo, de 14 de junio de 2023, relativo a las máquinas (arts. 3, 18, 51, 52 y 54; anexo III, puntos 1.1.9, 1.2.1 y 2.1.1). Diario Oficial de la Unión Europea, L 165. https://www.boe.es/buscar/doc.php?id=DOUE-L-2023-80916
- Corrección de errores del Reglamento (UE) 2023/1230 del Parlamento Europeo y del Consejo, de 14 de junio de 2023, relativo a las máquinas. Diario Oficial de la Unión Europea, L 169, 4 de julio de 2023. https://www.boe.es/buscar/doc.php?id=DOUE-L-2023-80952