
Modernización SCADA y PLC: cómo migrar un sistema obsoleto aprovechando las paradas previstas
PLC y SCADA · Migración
La modernización de un SCADA y de sus PLC en una fábrica agroalimentaria se puede hacer sin añadir paradas a las que la fábrica ya tiene previstas, si se plantea como una migración por etapas. Primero se confirma con el fabricante en qué fase de su ciclo de vida está cada equipo. Después se inventaría lo que hay en planta y se elige la estrategia de migración. Casi todo se prepara con la fábrica produciendo, y el cambio definitivo se concentra en una de esas paradas, con el sistema nuevo probado antes de llegar a planta (FAT) y otra vez en planta (SAT) antes de producir.
En ER Ingeniería hacemos ingeniería de procesos desde 1981, con sede en Villarrobledo. Si lo que quieres saber es si tu autómata concreto necesita actualizarse, lo explicamos paso a paso en la guía de actualización de PLC; y si necesitas repasar qué hace un SCADA y cómo se monta, está en nuestra guía de sistemas SCADA.
La idea corta: el riesgo de un sistema obsoleto se mide con tres preguntas. ¿El fabricante sigue suministrando repuestos? ¿Hay una copia del programa que se pueda cargar hoy en la CPU? ¿El ordenador del SCADA recibe parches de seguridad? Si alguna es «no», toca planificar la migración antes de que una avería elija la fecha.
En esta página
- Cómo saber si tu PLC o tu SCADA está obsoleto
- Inventario antes de decidir: repuestos, conocimiento y ciberseguridad
- Estrategias de migración de PLC y SCADA, y cuándo encaja cada una
- Qué se aprovecha de la instalación y qué se cambia
- Plan de migración por fases, con FAT y SAT
- Lo que cambia en una fábrica agroalimentaria
- Cómo lo hacemos en ER Ingeniería
- Preguntas frecuentes
- Fuentes
Cómo saber si tu PLC o tu SCADA está obsoleto
El estado de ciclo de vida de un autómata lo publica el fabricante para cada referencia. Mientras el producto está activo, se vende y se sigue desarrollando. Cuando entra en retirada (phase-out), el fabricante lo anuncia con un calendario: durante un tiempo se sigue vendiendo como equipo nuevo y después pasa a una fase en la que solo se suministra como repuesto [1]. Cuando ese plazo acaba, el equipo queda descatalogado y quedan la reparación, a veces a cargo del propio fabricante [2], y el mercado de segunda mano.
La consulta se hace con la referencia exacta que figura en la placa de características de la CPU y de cada módulo, en la herramienta de ciclo de vida del propio fabricante. Estos son algunos ejemplos, con el estado que publica cada fabricante:
| Plataforma | Estado según el fabricante | Qué supone para la planta |
|---|---|---|
| Siemens SIMATIC S7-300 y periferia ET 200M | En retirada. Siemens comunicó en 2023 su salida de venta: unos dos años más como equipo nuevo y, después, unos ocho años de fase de repuestos [1]. | Todavía hay repuestos oficiales, así que hay margen para planificar la migración con calma en lugar de hacerla después de una avería. |
| Allen-Bradley PLC-5 (Rockwell Automation) | Descatalogado: Rockwell lo da por retirado («discontinued») y ofrece su propio programa de migración [2]. | Rockwell repara y remanufactura el PLC-5 aunque esté descatalogado, pero avisa de que los repuestos, las unidades reparadas y los técnicos que lo conocen escasean cada vez más [2]. Cada avería depende de que haya una unidad disponible. |
| SCADA en un PC con Windows XP o Windows 7 | Sin soporte de Microsoft: Windows XP desde el 8 de abril de 2014 [3] y Windows 7 desde el 14 de enero de 2020 [4]. | El ordenador que supervisa la planta no recibe parches de seguridad. Si además está conectado a la red de la oficina o tiene acceso remoto, es una vía de entrada a la red de control. |
| SCADA en un PC con Windows 10 | Sin soporte desde el 14 de octubre de 2025 [5]. Las ediciones LTSC siguen su propio calendario: Windows 10 IoT Enterprise LTSC 2021, por ejemplo, tiene soporte ampliado hasta enero de 2032 [6]. | Es el caso más fácil de pasar por alto, porque el equipo parece moderno y la aplicación sigue funcionando igual. Hay que mirar la edición exacta de Windows que lleva el PC. |
El SCADA suele envejecer por debajo: la aplicación sigue funcionando, pero el Windows que la sostiene ya no recibe parches y no siempre se puede pasar a uno actual sin cambiar de versión y de licencia. Con el software de programación de los autómatas antiguos ocurre algo parecido: a menudo solo funciona en un portátil viejo, y si ese portátil falla nadie puede conectarse al PLC.
Inventario antes de decidir: repuestos, conocimiento y ciberseguridad
No se decide una migración sin saber qué hay. El inventario que hacemos antes de proponer nada recoge, para cada línea:
- Cada CPU, módulo de entradas y salidas, tarjeta de comunicaciones, pantalla y variador, con su referencia y su estado de ciclo de vida.
- El programa de cada autómata: si hay copia, de qué fecha es y si alguien la ha comparado con lo que está cargado en la CPU.
- El software de programación con su licencia, la lista de señales y los esquemas, y si reflejan lo que de verdad está cableado.
- Las redes de comunicación (Profibus, MPI, DH+, enlaces serie) y qué equipos cuelgan de cada una.
- El SCADA: versión, licencias, número de variables y dónde guarda los históricos, las alarmas y las recetas.
- Quién conoce el sistema. Si la respuesta es una sola persona, va al inventario como un riesgo más.
Repuestos
El almacén de repuestos se agota sin que nadie lo apunte: se gasta una tarjeta, no se repone porque ya no se fabrica y la siguiente avería encuentra el estante vacío. El escenario típico es una tarjeta de salidas que falla en plena campaña y cuyo recambio de segunda mano tarda días. Contar cuántos equipos de cada referencia hay instalados y cuántos de reserva enseña qué línea está más expuesta.
Conocimiento
Los programas de hace veinte años rara vez están comentados, y los cambios hechos sobre la marcha no siempre llegaron a los planos. Cuando quien los hizo se jubila, la planta pierde la única documentación real. Por eso, antes de tocar nada, escribimos qué hace cada máquina hoy y lo repasamos con producción y mantenimiento: ese documento es la base de la migración.
Ciberseguridad
La guía del NIST para la seguridad de los sistemas de control, revisada en 2023, recuerda que estos sistemas nacieron aislados y que muchos equipos antiguos no tienen protección por contraseña y usan protocolos sin autenticación [7]. Eso deja de ser inocuo en cuanto el SCADA se conecta a la red de la oficina, al ERP o a un acceso remoto de mantenimiento. Esa misma guía y la serie de normas ISA/IEC 62443 [8] son las referencias para ordenarlo: separar la red de control en zonas, controlar por dónde entra cada comunicación y quién tiene acceso. Una migración es el momento de dejarlo resuelto, porque la red se va a rehacer de todos modos.
Estrategias de migración de PLC y SCADA, y cuándo encaja cada una
La elección depende de cuánto tiempo puede estar parada la fábrica, de cuántas líneas hay, de si el hardware tiene todavía repuestos y de lo documentado que esté el programa. Estas son las cinco opciones que manejamos:
| Estrategia | Cómo se hace | A favor | En contra | Encaja cuando |
|---|---|---|---|---|
| Sustitución completa | Se cambian autómatas, pantallas, SCADA y red en una sola intervención. | Una única puesta en marcha; al terminar no quedan equipos antiguos conviviendo con los nuevos. | Necesita la parada más larga y concentra todo el riesgo en unos días. | La planta tiene una parada anual larga o la instalación es pequeña. |
| Migración por fases | Se migra por áreas (recepción, dosificación, envasado) o por niveles (primero el SCADA, luego las CPU, luego las entradas y salidas). | Cada intervención cabe en una parada corta; lo aprendido en la primera fase se aplica en las siguientes. | Durante meses conviven dos sistemas y hay que mantener pasarelas entre ellos. | La fábrica trabaja todo el año y solo tiene fines de semana o paradas cortas. |
| Conversión del programa | El programa antiguo se traslada a la plataforma nueva con las herramientas de conversión del fabricante y se revisa. | Conserva la lógica que funciona y acorta la programación. | Arrastra lo que estaba mal resuelto y las partes sin comentar. | El programa está razonablemente ordenado y el proceso no va a cambiar. |
| Reescritura del programa | Se programa de nuevo a partir de la especificación funcional escrita con producción. | Programa estructurado, documentado y preparado para registrar datos. | Más horas de ingeniería y más pruebas. | El programa es inmanejable o se aprovecha para cambiar el proceso. |
| Marcha en paralelo | El SCADA nuevo se instala junto al antiguo y lee los mismos autómatas; se comparan valores y alarmas antes de retirar el viejo. | Se valida con la planta produciendo y los operarios aprenden el sistema nuevo sin presión. | Hay que controlar que solo uno de los dos manda sobre cada equipo. | Se cambia el SCADA y los autómatas siguen, al menos de momento. |
Cuando la planta trabaja todo el año, solemos plantear una migración por fases que empieza por el SCADA en paralelo, que es lo que menos toca la producción y lo que antes resuelve la seguridad del ordenador. Las CPU y las entradas y salidas se cambian después, área por área, en las paradas que ya tenga la fábrica. Si el programa se convierte o se reescribe lo decidimos después de revisar el código. Siemens señala el S7-1500 y la periferia ET 200MP como relevo del S7-300 y del ET 200M, con la migración del hardware soportada en sus herramientas de configuración [1], y Rockwell tiene su propio programa de migración para el PLC-5, con herramientas de conversión automática del código [2]. Lo convertido se revisa y se prueba entero, igual que un programa nuevo.
Qué se aprovecha de la instalación y qué se cambia
En una migración, lo que se ha quedado obsoleto casi nunca es el campo.
| Elemento | Lo normal | Qué comprobamos |
|---|---|---|
| Sensores, actuadores y cableado de campo | Se aprovechan. | Estado del aislamiento, etiquetado de cables y que cada señal coincide con la lista. |
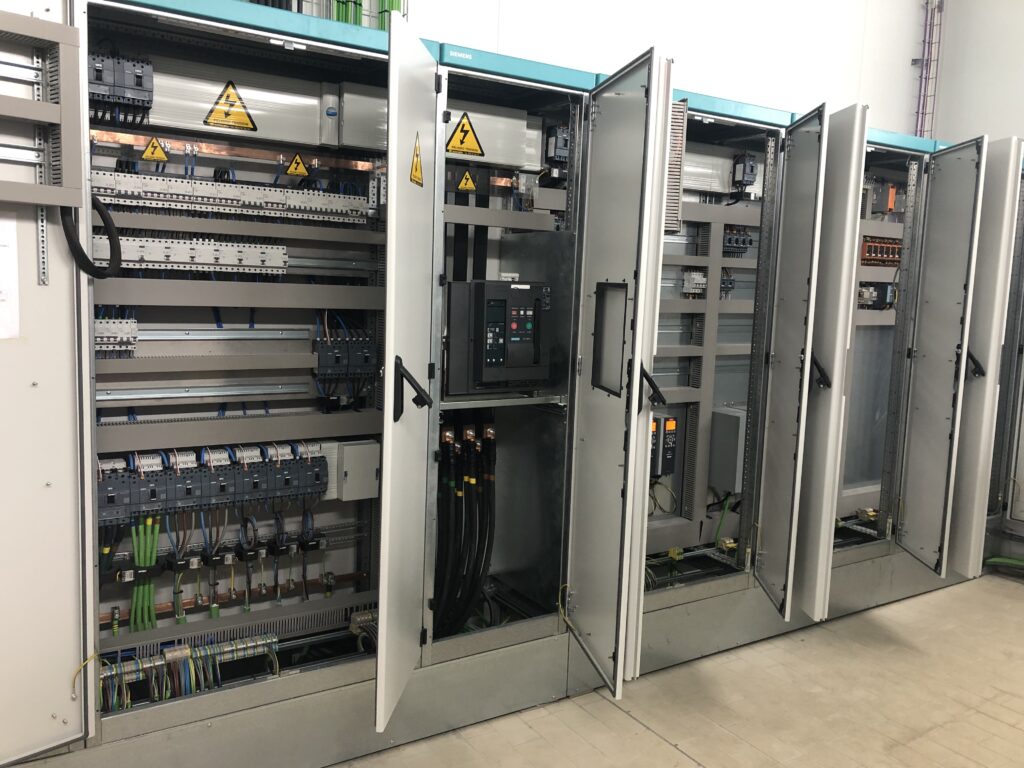
| Cuadros eléctricos y canalizaciones | Se aprovechan si hay sitio. | Espacio y ventilación para los módulos nuevos, alimentación y protecciones. |
| Módulos de entradas y salidas | Se cambian, a veces en una fase posterior. | Si el fabricante ofrece adaptadores para conectar el cableado existente al módulo nuevo sin recablear borna a borna, como los sistemas de conversión del cableado que Rockwell tiene para el PLC-5 [2]. |
| CPU y tarjetas de comunicación | Se cambian. | Capacidad de la CPU nueva para el programa y para las ampliaciones previstas. |
| Redes antiguas (MPI, DH+, serie) | Se sustituyen por Ethernet industrial, con pasarelas mientras conviven los dos sistemas. | Qué equipos de terceros (básculas, variadores, dosificadores) hablan por esa red. |
| PC, licencias y aplicación SCADA | Se cambian. | Que los históricos, las alarmas y las recetas se exportan antes y se pueden consultar después. |
| Lógica del proceso y recetas | Se conservan como especificación. | Que producción valida por escrito cómo debe comportarse cada máquina. |
Plan de migración por fases, con FAT y SAT
La norma IEC 62381, revisada en 2024, establece requisitos y listas de comprobación para las pruebas de aceptación en fábrica (FAT), de integración en fábrica (FIT), de aceptación en planta (SAT) y de integración en planta (SIT) de los sistemas de automatización de proceso [9]. Esas pruebas son las que permiten llegar a la parada con el sistema nuevo ya probado. Así ordenamos una migración:
- Diagnóstico e inventario. Lo del apartado anterior, con un mapa de qué línea tiene más riesgo y en qué orden conviene actuar.
- Especificación funcional. Qué hace cada máquina hoy y qué debe hacer después, escrito y validado con producción, calidad y mantenimiento.
- Ingeniería y programación. Arquitectura de control y de red, programa de los autómatas y pantallas del SCADA.
- FAT antes de ir a planta. Se prueban el programa y el SCADA con los cuadros montados o con las señales simuladas, sin tocar la instalación.
- Preparación en planta sin parar. Se montan cuadros y red, se tiende el cable nuevo y se instala el SCADA en paralelo mientras la fábrica sigue produciendo.
- Cambio en la parada. Conexionado, comprobación de señales una a una y arranque en vacío. Se lleva escrito un plan para volver al sistema antiguo si algo no responde, que sirve mientras lo antiguo no se haya desmontado.
- SAT y puesta en marcha con producto. Se valida con producción real: recetas, alarmas, enclavamientos y registro de lotes.
- Formación y documentación. Programas comentados, esquemas actualizados y copias de seguridad entregadas, y formación para operarios y mantenimiento.
Lo que más acorta la parada es el paso 4: un fallo que aparece en la FAT se corrige con tiempo y con la fábrica produciendo; el mismo fallo el día del cambio se corrige con la línea parada. Para poner números a esa parada, tienes nuestro documento técnico para calcular el coste real de una parada de producción.
Lo que cambia en una fábrica agroalimentaria
El método es el de cualquier industria, pero en alimentación hay tres cosas que condicionan el calendario y el alcance.
Las ventanas de intervención
Una bodega no toca su sistema de control en vendimia, pero tiene meses tranquilos después. Una fábrica de piensos suele trabajar todo el año con paradas cortas de fin de semana, así que va por fases. Las industrias de campaña tienen su ventana cuando la campaña acaba. El plan se ajusta a ese calendario.
Los datos de lotes
El SCADA antiguo guarda históricos de lotes, recetas y consumos que calidad usa para responder a una auditoría o a una retirada de producto. Antes del cambio se exportan y se dejan consultables, y el sistema nuevo tiene que registrar desde el primer lote que produce. Si hoy esa trazabilidad se completa a mano, es el momento de resolverlo; lo contamos en el artículo sobre fallos de trazabilidad por datos manuales.
Los síntomas que no son obsolescencia
Cortes intermitentes entre SCADA y autómatas o variables congeladas no siempre piden un sistema nuevo: a veces son un cable o un conector. Antes de migrar conviene descartarlo con nuestro artículo sobre fallos de comunicación entre PLC y SCADA.
Cómo lo hacemos en ER Ingeniería
Hemos automatizado 45 fábricas agroalimentarias, entre ellas plantas que enseñamos en nuestra web, como las de Inalsa, Agrocantabria o Casaseca. En una migración hacemos el trabajo completo: inventario, especificación, ingeniería eléctrica y de control, programación, pruebas FAT y SAT, montaje, puesta en marcha y soporte posterior con nuestro servicio técnico SatER.
Para la capa de supervisión y datos tenemos SuitER, nuestro software industrial, que se integra con los PLC y el SCADA de la planta para el control de producción, energía y trazabilidad, con módulos como SuitER Tracer para la trazabilidad de lotes. Lo que hacemos en el sector está en nuestra página de industria agroalimentaria y en la de automatización de bodegas y fábricas de piensos.
¿Revisamos tu sistema antes de que falle?
Cuéntanos qué autómatas y qué SCADA tienes (marca, modelo y año aproximado) y cuándo para tu fábrica. Con esos datos te decimos en qué fase de su ciclo de vida está cada equipo y qué tipo de migración encaja en tu calendario.
Habla con nuestro equipo Guía de actualización de PLCO llámanos al 967 140 850
Preguntas frecuentes sobre la modernización de SCADA y PLC
¿Cómo sé si mi PLC está obsoleto?
Buscando la referencia exacta de su placa de características en la herramienta de ciclo de vida del fabricante. Si está en retirada, el fabricante anuncia un calendario: se sigue vendiendo nuevo durante un tiempo y después solo como repuesto. Si está descatalogado, quedan la reparación, a veces del propio fabricante, y el mercado de segunda mano.
¿Se puede modernizar un SCADA sin parar la producción?
Normalmente sí. El SCADA nuevo se instala en paralelo al antiguo, lee los mismos autómatas y se valida con la planta produciendo; el antiguo se retira cuando los dos coinciden en valores y alarmas.
¿Qué diferencia hay entre una prueba FAT y una SAT?
La FAT es la prueba de aceptación en fábrica: el sistema se prueba antes de llevarlo a planta, con señales simuladas o con los cuadros montados. La SAT es la prueba de aceptación en planta, ya conectado a la instalación real. La norma IEC 62381 define los requisitos de ambas.
¿Hay que recablear la planta al cambiar de PLC?
Normalmente no. Sensores, actuadores, cableado de campo y cuadros se aprovechan; lo que se cambia son las CPU, los módulos de entradas y salidas y las redes antiguas. Hay que comprobar el estado del cableado y si caben los módulos nuevos.
¿Se puede convertir automáticamente el programa de un PLC antiguo?
En parte. Algunos fabricantes ofrecen herramientas de conversión automática del código, como Rockwell para el PLC-5, y Siemens soporta en TIA Portal la migración del hardware del S7-300 al S7-1500. El código convertido necesita una revisión completa y las mismas pruebas que uno nuevo; si el programa original es inmanejable, suele compensar reescribirlo desde una especificación funcional.
¿Es un riesgo tener el SCADA en un PC con Windows 7?
Sí. Windows 7 no recibe actualizaciones de seguridad de Microsoft desde el 14 de enero de 2020, y un PC sin parches conectado a la red de la oficina o con acceso remoto es una vía de entrada a la red de control.
Fuentes
- Pirttijoki, T. (2023, agosto). The Simatic S7 product family is getting upgrades. Siemens Blog. https://blog.siemens.com/en/2023/08/simatic-s7-product-family-is-renewing-rapidly/
- Rockwell Automation. (s. f.). PLC-5 Migration. https://www.rockwellautomation.com/en-us/capabilities/industrial-maintenance-support/modernization/plc-5-migration.html
- Microsoft. (2016). Support for Windows XP, Office 2003 and Exchange 2003 ended. Microsoft Learn. https://learn.microsoft.com/en-us/lifecycle/announcements/windows-xp-office-exchange-2003-end-of-support
- Microsoft. (s. f.). What does it mean if Windows isn't supported? Microsoft Support. https://support.microsoft.com/en-us/windows/deployment/updates-lifecycle/what-does-it-mean-if-windows-isn-t-supported
- Microsoft. (s. f.). Windows 10 support has ended on October 14, 2025. Microsoft Support. https://support.microsoft.com/en-us/windows/deployment/updates-lifecycle/windows-10-support-has-ended-on-october-14-2025
- Microsoft. (s. f.). Windows 10 IoT Enterprise LTSC 2021. Microsoft Lifecycle. https://learn.microsoft.com/en-us/lifecycle/products/windows-10-iot-enterprise-ltsc-2021
- Stouffer, K., Pease, M., Tang, C., Zimmerman, T., Pillitteri, V., Lightman, S., Hahn, A., Saravia, S., Sherule, A. y Thompson, M. (2023). Guide to Operational Technology (OT) Security (NIST SP 800-82 Rev. 3). National Institute of Standards and Technology. https://csrc.nist.gov/pubs/sp/800/82/r3/final
- International Society of Automation. (s. f.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards
- International Electrotechnical Commission. (2024). IEC 62381:2024 Automation systems in the process industry: Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT). https://webstore.iec.ch/en/publication/67572