
Qu'est-ce qu'un automate programmable (PLC), comment il fonctionne et quels types existent
Automatisation · Automate programmable
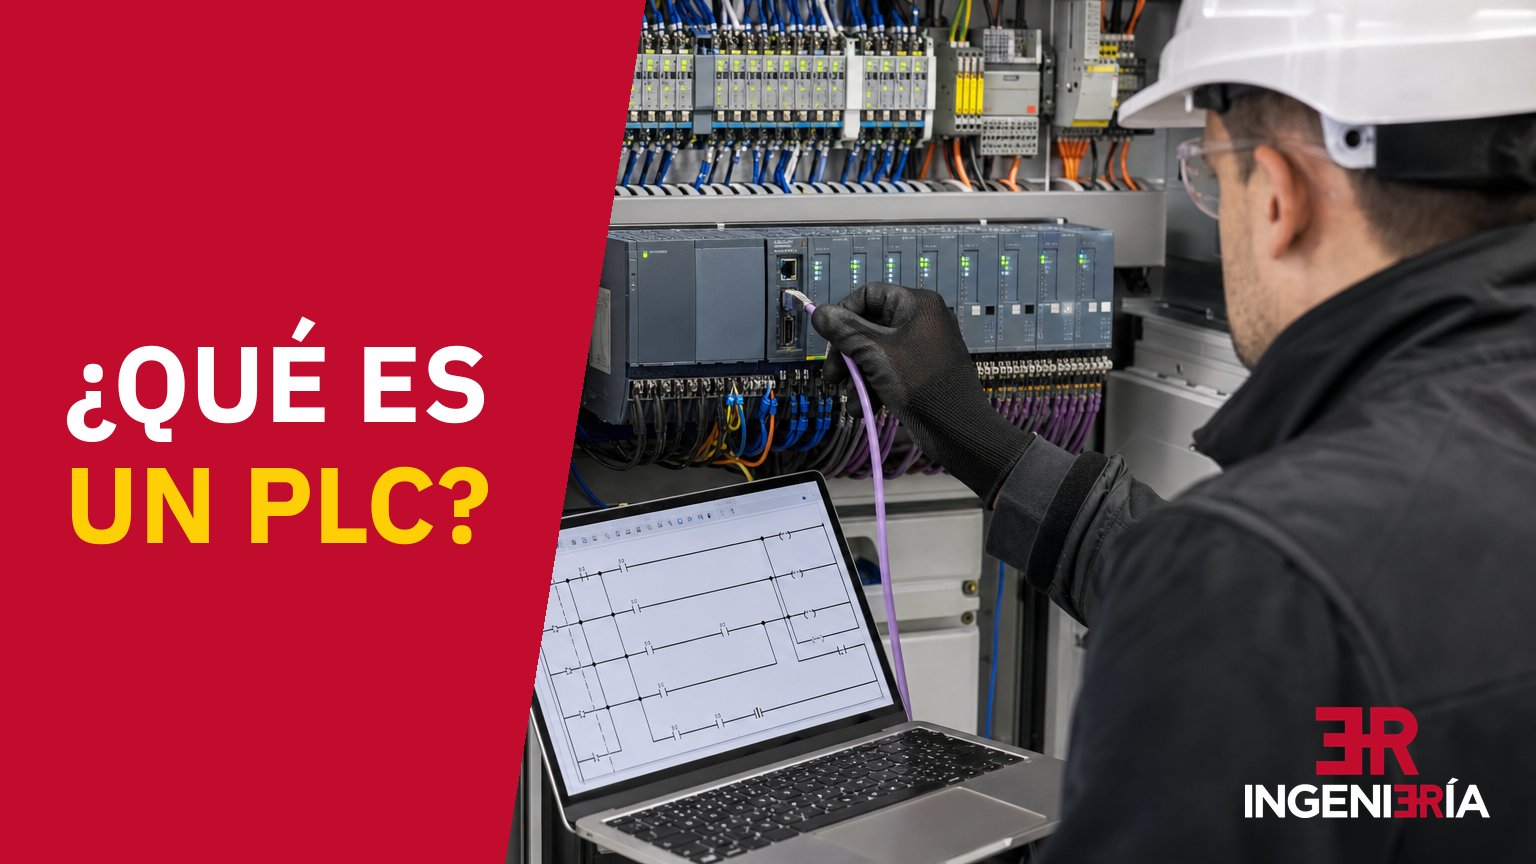
Un PLC (de l'anglais Programmable Logic Controller, contrôleur logique programmable), que l'on appelle en français automate programmable, est un équipement électronique industriel qui commande une machine ou un procédé de façon automatique. Il lit les signaux qui lui arrivent du terrain, exécute le programme qui y est chargé et, selon le résultat, démarre des moteurs, ouvre des vannes, actionne des pompes ou déclenche des alarmes. C'est un ordinateur spécialisé [1], conçu pour vivre dans une armoire électrique, au milieu de la poussière, des vibrations et des variations de température, et pour répéter ce travail sans s'arrêter, de nombreuses fois par seconde.
Chez ER Ingeniería, nous faisons de l'ingénierie électrique et de contrôle-commande à Villarrobledo (Albacete, Espagne) depuis 1981 et nous avons automatisé 45 usines agroalimentaires. C'est de là que viennent les exemples de cet article.
À ne pas confondre : en informatique, PLC est aussi le sigle de Power Line Communications, les adaptateurs qui font passer internet par les prises électriques de la maison. Ici, nous parlons de l'automate industriel.
Sur cette page
- À quoi sert un automate programmable dans une usine
- Comment il fonctionne : le cycle de scrutation
- Les composants d'un automate programmable
- Types d'automates programmables
- Comment on le programme : la norme IEC 61131-3
- Un exemple : marche et arrêt d'un moteur
- D'où vient l'automate programmable
- L'automate face aux relais et face à un PC industriel
- Marques et gammes courantes
- Quand automatiser avec un automate programmable est rentable
- Un automate connecté doit être protégé
- Comment nous menons un projet d'automatisme
- Questions fréquentes
- Sources
À quoi sert un automate programmable dans une usine
Un automate assure cinq tâches, presque toujours en même temps :
- Dérouler les séquences : remplir, mélanger, chauffer, refroidir, décharger et nettoyer dans l'ordre et avec les temps prévus.
- Doser et peser, en ouvrant une vanne, une vis sans fin ou une pompe jusqu'à la consigne de la recette, avec sa tolérance.
- Maintenir les verrouillages, qui empêchent qu'une pompe démarre sans niveau ou que s'ouvre la vanne de la mauvaise cuve.
- Détecter les défauts, indiquer où ils se trouvent et en garder une trace pour la maintenance.
- Transmettre les données aux écrans opérateur (IHM), au SCADA, aux variateurs et au logiciel de gestion.
Un scénario typique dans une usine d'aliments pour animaux : l'opérateur choisit la recette et l'automate fait le reste. Il décide quel silo décharger, ouvre la trappe et démarre la vis sans fin jusqu'à ce que la bascule affiche le poids de l'ingrédient ; il l'arrête alors, ferme la trappe et passe au suivant. Si une étape dure plus longtemps que prévu, il arrête la ligne et donne l'alerte. Nous expliquons comment cela se met en place dans toute une usine dans automatisation d'usines d'aliments pour animaux et, pour les caves, dans automatisation de caves vinicoles.
Comment fonctionne un automate programmable : le cycle de scrutation
Un automate ne réagit pas à chaque signal à l'instant où il change. Il travaille par tours, dans une boucle appelée cycle de scrutation (ou cycle de scan) qui se répète tant que la CPU est en marche. Dans le modèle classique, chaque tour comporte quatre étapes :
- Il lit les entrées. Il copie d'un coup l'état de toutes les entrées dans une zone mémoire, la mémoire image du processus : boutons-poussoirs, fins de course et détecteurs, ainsi que les valeurs de température, de pression ou de poids.
- Il exécute le programme. Il parcourt la logique de haut en bas avec cette photo figée des entrées : conditions, temporisations, compteurs, calculs et alarmes.
- Il écrit les sorties. Il transmet en une seule fois ce qu'il a décidé aux contacteurs, électrovannes, voyants et consignes de variateurs.
- Il communique et se surveille. Il répond à l'écran, au SCADA et au réseau, vérifie son propre état et entame un nouveau tour.
Les Logix 5000 de Rockwell Automation, par exemple, s'écartent de ce modèle : ils rafraîchissent les entrées et les sorties à un intervalle configurable, indépendamment de l'exécution du programme, et une entrée peut changer en plein tour. Si la logique a besoin d'une valeur fixe pendant tout le tour, le manuel du fabricant indique de la copier dans une autre variable au début et de travailler sur la copie [2].
Le cycle explique trois choses que l'on observe en usine. Un signal plus court qu'un tour peut passer sans que le programme s'en aperçoive : c'est pourquoi les codeurs et les débitmètres à impulsions sont raccordés à des entrées rapides ou à des compteurs matériels. Si le programme se bloque et que le tour dure trop longtemps, un chien de garde interne (watchdog) arrête la CPU avant qu'elle continue à commander la machine avec des données périmées. Et ce que font les sorties quand la CPU passe en STOP, se désactiver ou conserver leur dernière valeur, se configure : mieux vaut le décider pendant le projet que le découvrir le jour de la panne.
Les composants d'un automate programmable
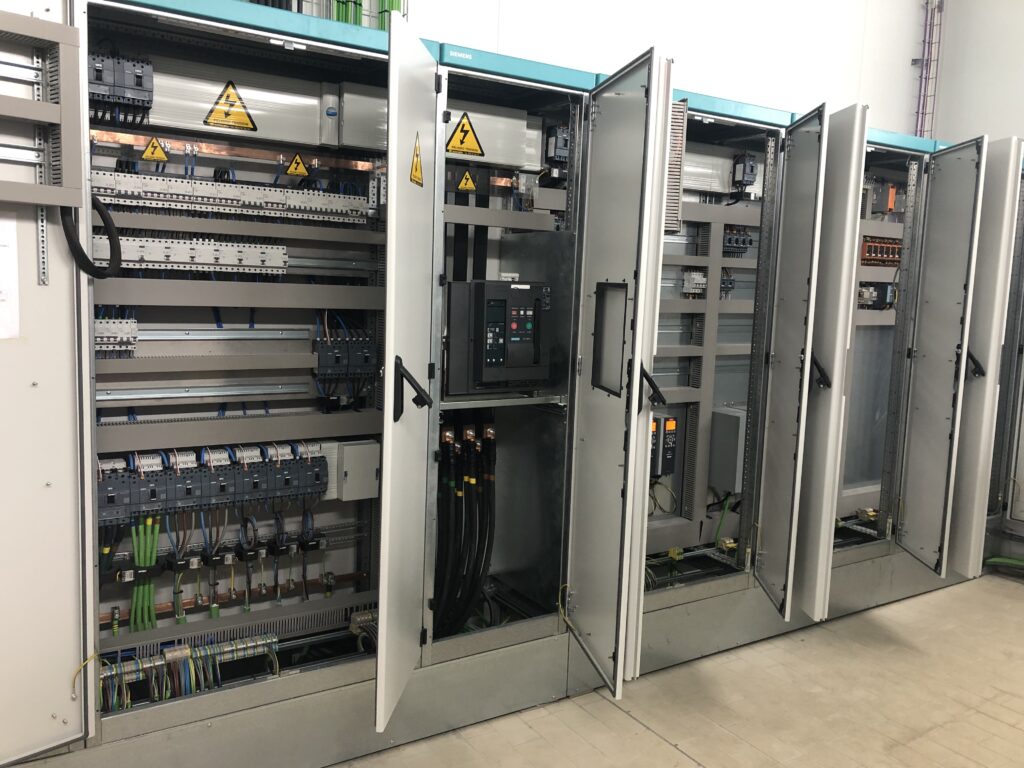
Compact ou modulaire, un automate a toujours les mêmes composants. La CPU exécute le programme et gère les autres [1].
| Composant | Ce qu'il fait | Exemple en usine |
|---|---|---|
| CPU | Exécute le programme et gère la mémoire, les communications et le diagnostic. | La logique d'une ligne de dosage. |
| Alimentation | Fournit une tension stable à la CPU et aux modules, généralement 24 V en courant continu. | Alimente la CPU, les cartes et une bonne partie des capteurs. |
| Entrées numériques | Reçoivent des signaux tout ou rien. | Boutons-poussoirs, fins de course, pressostats, détecteurs de niveau. |
| Sorties numériques | Activent ou désactivent un élément. | Contacteurs, relais, électrovannes, voyants. |
| Entrées analogiques | Lisent une valeur continue, généralement en 4-20 mA ou 0-10 V. | Température, poids, pression, débit, humidité. |
| Sorties analogiques | Envoient une consigne variable. | Vitesse vers un variateur, position d'une vanne proportionnelle. |
| Communications | Relient l'automate au réseau industriel et à d'autres équipements. | PROFINET, EtherNet/IP, Modbus TCP, PROFIBUS, IO-Link. |
| Mémoire | Stocke le programme, les données, les recettes et les paramètres. | Consignes, compteurs, historique des alarmes. |
Le composant qui pose le plus de problèmes ne figure pas dans le tableau : le câblage entre les cartes et le terrain, et sa documentation. Un automate dont la liste des signaux est à jour se diagnostique en regardant un plan ; sans elle, il faut suivre les câbles au multimètre.
Types d'automates programmables
La classification classique distingue trois types selon leur construction : compact, modulaire et en rack. Omron, par exemple, présente les familles CP1E, CP1L ou CP2E comme compactes et la CJ2 comme modulaire [1]. Selon leur fonction, on en ajoute d'autres :
| Type | Conception | Usage type |
|---|---|---|
| Compact | CPU, entrées, sorties et alimentation dans un seul boîtier. | Petites machines et automatismes avec peu de signaux. |
| Modulaire | CPU, alimentation et cartes qui se montent et s'étendent séparément sur rail. | Le choix habituel pour les procédés et les lignes appelées à s'agrandir. |
| En rack | Modules enfichés dans un châssis avec fond de panier. | Grandes usines avec beaucoup de signaux et des armoires centralisées. |
| De sécurité | CPU et cartes avec diagnostic et redondance internes. | Arrêts d'urgence, barrières immatérielles, portes à verrouillage. |
| Redondant | Deux CPU : si l'une tombe en panne, l'autre continue sans arrêter le procédé. | Procédés dans lesquels un arrêt coûte très cher ou est dangereux. |
| Soft PLC | La commande tourne comme un programme sur un PC industriel. | Architectures avec beaucoup de calcul, en étudiant de près la disponibilité et la cybersécurité. |
Un automate de sécurité ne remplit son rôle qu'au sein d'une conception complète de sécurité fonctionnelle, avec son analyse de risques et sa validation.
Comment programmer un automate : les langages de la norme IEC 61131-3
Le texte qui encadre la programmation des automates est la norme IEC 61131-3. Sa quatrième édition, du 22 mai 2025, définit un langage textuel, le texte structuré (ST), et deux langages graphiques : le langage à contacts (LD) et le diagramme de blocs fonctionnels (FBD). Elle reprend aussi les éléments du diagramme fonctionnel en séquence (SFC), qui servent à organiser le programme par étapes [3]. La troisième édition, de 2013, en comptait un de plus, la liste d'instructions (IL) [4], que la fiche de 2025 n'énumère plus [3].
| Langage | Type | Usage privilégié |
|---|---|---|
| LD, langage à contacts (Ladder) | Graphique | Manœuvres, verrouillages et logique tout ou rien. Celui qu'un électricien lit le plus facilement. |
| FBD, blocs fonctionnels | Graphique | Signaux analogiques, régulateurs PID et blocs répétitifs. |
| ST, texte structuré | Texte | Calculs, recettes, traitement de données et logique complexe. |
| SFC, diagramme fonctionnel en séquence | Structure | Procédés par étapes : remplissage, mélange, déchargement, nettoyage. |
| IL, liste d'instructions | Texte | La fiche de l'édition 2025 ne l'énumère plus [3]. On la trouve dans d'anciens programmes qu'il faut maintenir ou migrer. |
Chaque fabricant a son environnement (TIA Portal chez Siemens, Studio 5000 ou Connected Components Workbench chez Rockwell Automation, Sysmac Studio chez Omron…) et de nombreuses marques utilisent CODESYS. Tous partent de la norme et y ajoutent leurs extensions : c'est pourquoi un programme ne passe pas d'une marque à l'autre par un simple copier-coller.
Quel que soit le langage, un bon programme se divise en blocs réutilisables, un par type de moteur, de vanne ou de bascule. Les alarmes s'écrivent pour la personne qui les lira à trois heures du matin et, dans une usine alimentaire, chaque manœuvre laisse la donnée qu'exige la traçabilité.
Un exemple simple : marche et arrêt d'un moteur en langage à contacts
C'est le premier programme que fait n'importe quel technicien : un moteur avec un bouton-poussoir de marche, un bouton-poussoir d'arrêt et un relais thermique. Quand on appuie sur marche, le moteur démarre et continue de tourner même si l'on relâche le bouton ; quand on appuie sur arrêt, ou si le thermique déclenche, il s'arrête. En langage à contacts, c'est une seule ligne, un échelon de l'échelle, avec les conditions à gauche et la sortie à droite :
| Élément de l'échelon | Câblage sur le terrain | Rôle dans la logique |
|---|---|---|
| Contact MARCHE | Bouton-poussoir normalement ouvert. | Donne l'ordre de démarrage tant qu'on appuie. |
| Contact MOTEUR, en parallèle avec MARCHE | Sans câble : c'est la sortie elle-même, lue en mémoire. | Auto-maintien : garde le moteur en marche quand on relâche le bouton. |
| Contact ARRÊT, en série | Bouton-poussoir normalement fermé : l'entrée est à 1 au repos. | Dans le programme, il est représenté par un contact normalement ouvert, qui conduit tant que l'entrée est à 1. Quand on appuie, l'entrée retombe à 0 et coupe la ligne ; si le câble est coupé, il se passe la même chose et le moteur s'arrête aussi. |
| Contact THERMIQUE, en série | Contact auxiliaire normalement fermé du relais thermique. | Il est lui aussi représenté par un contact normalement ouvert : en cas de surcharge, l'entrée retombe à 0 et le moteur s'arrête. L'alarme se programme sur un autre échelon. |
| Bobine MOTEUR | Sortie TOR vers la bobine du contacteur. | Démarre le moteur quand toute la ligne conduit. |
Que l'arrêt soit dessiné ouvert dans le programme alors qu'il est fermé sur le terrain déroute au début : le programme regarde l'état de l'entrée, pas celui du bouton. Avec un bouton d'arrêt câblé normalement ouvert, un câble coupé laisserait le moteur sans moyen d'être arrêté depuis ce bouton ; câblé fermé, la coupure du câble provoque un arrêt, ce qui est le côté sûr. Le coup-de-poing d'arrêt d'urgence, en revanche, n'est pas confié à cette logique : il passe par un relais ou un automate de sécurité qui coupe la commande même si la CPU principale tombe en panne.
D'où vient l'automate programmable : des armoires à relais au Modicon 084
Jusqu'à la fin des années soixante, la logique des machines se trouvait dans des armoires à relais, et modifier une séquence obligeait à recâbler. En 1968, la division Hydra-Matic de General Motors a demandé un contrôleur à semi-conducteurs, aussi souple qu'un ordinateur mais à un prix capable de concurrencer les relais. Il devait résister à l'environnement d'usine, être modulaire et se programmer avec la logique à échelle que ses électriciens connaissaient déjà [5]. C'est pourquoi le langage à contacts de l'exemple précédent ressemble tant à un schéma électrique.
La réponse est venue de Bedford Associates, l'équipe de Dick Morley, considéré comme le père de l'automate programmable : le Modicon 084, ainsi nommé parce que c'était leur prototype numéro 84. Morley a ensuite fondé Modicon pour le commercialiser [5]. L'idée reste intacte : changer le fonctionnement d'une machine en réécrivant le programme, sans toucher au câblage.
L'automate face aux relais et face à un PC industriel
| Logique à relais | Automate | PC industriel | |
|---|---|---|---|
| Où se trouve la logique | Dans le câblage de l'armoire. | Dans un programme exécuté en cycle. | Dans un logiciel, sur un système d'exploitation. |
| Modifier le fonctionnement | Recâbler. | Modifier et charger le programme, parfois avec la machine en marche. | Modifier le logiciel. |
| Réponse | Rapide, mais seulement pour une logique simple. | Déterministe : le cycle se répète en un temps borné et surveillé. | Dépend du système d'exploitation et de la charge ; pour commander, il lui faut du temps réel. |
| Environnement | Bonne tenue, avec usure des contacts. | Conçu pour l'armoire : température, vibrations, parasites électriques. | En version industrielle, tout de même plus fragile qu'un automate. |
| Usage type | Automatismes très simples qui ne vont pas évoluer. | Commande de machines et de procédés. | Visualisation, données, vision industrielle, calcul intensif. |
Dans une usine, l'automate commande au plus près de la machine, l'écran (IHM) permet de piloter une zone et le SCADA supervise toute l'usine depuis un poste, avec synoptiques, historiques et alarmes de tous les automates. Un SCADA a besoin de contrôleurs de terrain en dessous : automates, unités terminales distantes (RTU) ou les deux, surtout quand l'installation est répartie sur plusieurs sites [6]. Un automate, en revanche, peut fonctionner sans SCADA. Nous l'expliquons dans notre guide des systèmes SCADA, et les problèmes typiques de la liaison entre les deux dans défauts de communication entre automate et SCADA. Un niveau au-dessus, notre logiciel industriel SuitER recueille les données des automates pour le suivi de production, la traçabilité et le contrôle énergétique.
Marques et gammes d'automates programmables courantes
Nous ne connaissons pas de statistique publique de parts de marché en Espagne que l'on puisse citer, nous ne donnons donc pas de pourcentages : voici ceux que nous rencontrons le plus souvent dans les usines.
| Fabricant | Gamme compacte | Gamme modulaire ou de procédé | Environnement de programmation |
|---|---|---|---|
| Siemens | SIMATIC S7-1200 | SIMATIC S7-1500 | TIA Portal |
| Rockwell Automation (Allen-Bradley) | Micro800 | CompactLogix et ControlLogix | Connected Components Workbench (Micro800) [7] et Studio 5000 (CompactLogix et ControlLogix) |
| Schneider Electric | Modicon M221 | Modicon M340 et M580 | EcoStruxure Machine Expert Basic (M221) et EcoStruxure Control Expert (M340 et M580) |
| Omron | CP1E, CP1L, CP2E [1] | CJ2 [1], NX et NJ | CX-Programmer et Sysmac Studio |
| Mitsubishi Electric | MELSEC iQ-F | MELSEC iQ-R | GX Works3 |
Au moment de choisir, ce qui pèse le plus, c'est ce que l'usine possède déjà et ce que connaît son équipe de maintenance, le service technique et les pièces de rechange disponibles à proximité, les communications qu'exigent les machines et la croissance prévue de l'installation. Un automate différent sur chaque machine, c'est une pièce de rechange de plus en magasin et un logiciel de plus à apprendre.
Quand automatiser avec un automate programmable est rentable
Voici les signaux que nous rencontrons le plus souvent quand une usine nous appelle :
- Des tâches répétitives qui dépendent de la mémoire de l'opérateur : dosages, remplissages, changements de lot, nettoyages.
- Des erreurs de séquence ou de pesée découvertes une fois le produit fabriqué.
- Des arrêts que personne ne sait expliquer faute d'alarmes claires et d'historique.
- Des données de production notées à la main puis reportées dans un tableur, avec les défauts de traçabilité que cela entraîne.
- Une armoire à relais qui a grandi à coups de bricolages et qu'une seule personne comprend.
Et quand ce n'est pas rentable : un automatisme de trois ou quatre signaux qui ne va pas évoluer (une pompe avec deux flotteurs, un extracteur avec temporisation) se règle avec des relais ou un module logique.
Si c'est rentable, l'étape suivante consiste à concevoir le projet dans son ensemble, comme nous l'expliquons dans le guide pour automatiser une usine agroalimentaire. Si vous avez déjà des automates anciens, commencez par le guide pour savoir si votre automate programmable a besoin d'une mise à jour. Quand la rénovation touche aussi le SCADA, nous en parlons dans modernisation de SCADA et d'automates dans les usines agroalimentaires.
Un automate connecté doit aussi être protégé
Les automates sont nés pour des réseaux fermés et sont aujourd'hui connectés. Le guide de sécurité des technologies opérationnelles du NIST, la SP 800-82 révision 3 (septembre 2023, qui remplace celle de 2015), traite expressément des automates, des SCADA et des systèmes de contrôle distribués [6]. La série ISA/IEC 62443 définit les exigences et les processus pour mettre en œuvre et maintenir des systèmes d'automatisation et de contrôle industriels sécurisés [8].
Dans l'usine, l'essentiel est de ne jamais laisser un automate accessible depuis internet et de séparer le réseau bureautique du réseau de production. Viennent ensuite le mot de passe sur la CPU et sur l'accès à distance, les sauvegardes vérifiées du programme et le contrôle de chaque modification.
Comment nous menons un projet d'automatisme chez ER Ingeniería
Une seule équipe assure tout le parcours, du diagnostic au service technique :
- Diagnostic. Nous examinons l'usine, le procédé, l'existant et les endroits où se perdent production ou énergie.
- Spécification fonctionnelle. Modes, séquences, signaux, alarmes, recettes et critères de réception, par écrit avant de programmer.
- Ingénierie électrique et armoires. Étude électrique et de contrôle-commande, mise en conformité et montage des armoires.
- Programmation. Automates, écrans IHM et SCADA.
- Intégration avec SuitER. Quand il faut suivre la production, la traçabilité ou l'énergie.
- Mise en service et SatER. Essais, formation, documentation et assistance ultérieure avec SatER, notre service technique.
Nous avons travaillé, entre autres, pour Inalsa, Agrocantabria et Casaseca. Ce que nous faisons pour le secteur figure sur notre page ingénierie pour l'industrie agroalimentaire et, pour les usines d'aliments pour animaux et les caves, sur automatisation de caves vinicoles et d'usines d'aliments pour animaux.
Et si nous automatisions votre procédé ?
Dites-nous quelle machine ou quelle partie de l'usine vous voulez automatiser, ou quel automate vous avez et quels problèmes il vous pose. Nous vous dirons ce que nous ferions et dans quel ordre.
Ingénierie pour l'industrie agroalimentaire Logiciel industriel SuitER Parlez à notre équipeOu appelez-nous au 967 140 850
Questions fréquentes : qu'est-ce qu'un automate programmable (PLC) ?
Qu'est-ce qu'un automate programmable, en quelques mots ?
C'est un équipement électronique industriel qui commande une machine ou un procédé. Il lit les signaux des capteurs, exécute un programme et, selon le résultat, actionne des moteurs, des vannes, des pompes ou des alarmes, dans un cycle qui se répète sans arrêt.
Que signifie PLC et qu'est-ce qu'un automate programmable ?
PLC est le sigle de Programmable Logic Controller, contrôleur logique programmable. En français, on parle d'automate programmable ou, plus simplement, d'automate : c'est le même équipement.
Quels sont les types d'automates programmables ?
Selon leur construction, les trois types classiques sont l'automate compact (tout dans un boîtier), le modulaire (CPU et cartes séparées sur rail) et l'automate en rack (modules dans un châssis). Selon leur fonction, s'y ajoutent les automates de sécurité, les automates redondants et les soft PLC, qui tournent sur un PC industriel.
Quelle différence y a-t-il entre un automate programmable et un SCADA ?
L'automate commande le procédé en temps réel, au plus près de la machine. Le SCADA se situe un niveau au-dessus : il supervise plusieurs automates ou toute l'usine, conserve les historiques et gère les alarmes depuis un poste central. Un SCADA a besoin de contrôleurs de terrain en dessous (automates, RTU ou les deux) ; un automate, en revanche, peut fonctionner sans SCADA.
Quels langages sont utilisés pour programmer un automate ?
Ceux de la norme IEC 61131-3 : le texte structuré (ST), le langage à contacts (LD ou Ladder) et le diagramme de blocs fonctionnels (FBD), ainsi que le diagramme fonctionnel en séquence (SFC) pour organiser les étapes. La liste d'instructions (IL) figurait dans l'édition 2013 et n'apparaît plus dans celle de 2025.
Quels sont les automates programmables les plus utilisés ?
Ceux que nous rencontrons le plus souvent dans les usines sont ceux de Siemens (SIMATIC), Rockwell Automation (Allen-Bradley), Schneider Electric (Modicon), Omron et Mitsubishi Electric, chacun avec des gammes compactes et modulaires. Nous ne connaissons pas de statistique publique de parts de marché en Espagne que l'on puisse citer.
Quel est l'automate le plus facile à programmer ?
Cela dépend davantage du langage et de l'environnement que de la marque. Pour qui vient des armoires à relais, le langage à contacts est le plus intuitif, et n'importe quelle gamme compacte suffit pour apprendre avec une marche-arrêt de moteur.
Quand l'automatisation par automate programmable est-elle rentable ?
Quand il y a des tâches répétitives qui dépendent de l'opérateur, des erreurs de dosage ou de séquence, des arrêts que personne ne sait expliquer ou des données de production notées à la main. Pour un automatisme de trois ou quatre signaux qui ne va pas évoluer, des relais ou un module logique suffisent généralement.
Sources
- Omron Industrial Automation. (s. d.). ¿Qué es un PLC? Autómatas programables (PLC). https://industrial.omron.es/es/products/programmable-logic-controllers
- Rockwell Automation. (2023). Logix 5000 Controllers I/O and Tag Data. Programming Manual (publication 1756-PM004L-EN-P). https://literature.rockwellautomation.com/idc/groups/literature/documents/pm/1756-pm004_-en-p.pdf
- International Electrotechnical Commission. (2025). IEC 61131-3:2025 Programmable controllers. Part 3: Programming languages (4e éd.). https://webstore.iec.ch/en/publication/68533
- International Electrotechnical Commission. (2013). IEC 61131-3:2013 Programmable controllers. Part 3: Programming languages (3e éd., annulée le 22 mai 2025). https://webstore.iec.ch/en/publication/4552
- AutomationDirect. (2015, 5 août). History of the PLC. https://library.automationdirect.com/history-of-the-plc/
- National Institute of Standards and Technology. (2023). SP 800-82 Rev. 3, Guide to Operational Technology (OT) Security. https://csrc.nist.gov/pubs/sp/800/82/r3/final
- Rockwell Automation. (s. d.). Micro800 Controllers Tutorials. https://www.rockwellautomation.com/en-us/products/hardware/programmable-controllers/micro800-training-videos.html
- International Society of Automation. (s. d.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards