
Digitalización de la industria agroalimentaria: por capas y por fases
Automatización · Digitalización industrial
La digitalización de la industria agroalimentaria consiste en que los datos de la planta se capturen solos, una sola vez y en su origen, y lleguen a quien los necesita al ritmo al que los necesita: el operario, en segundos; el jefe de producción, por turno o por lote; la dirección, por semanas. Se hace por capas, del sensor y el autómata (PLC) al SCADA, del SCADA al sistema de gestión de la producción (MES) y de ahí al ERP. Cada capa depende de que la de abajo le entregue datos fiables, y conectar así máquinas, control y gestión, para que la información circule sin teclearla, es lo que se suele llamar industria 4.0.
Por eso se empieza por abajo y por poco: una línea, un problema que ya cuesta dinero y un indicador que se pueda medir antes y después. En ER Ingeniería trabajamos en automatización industrial desde 1981 y hemos automatizado 45 fábricas agroalimentarias. La pregunta con la que abrimos cualquier proyecto es siempre la misma: qué dato falta hoy para decidir mejor y de qué máquina tiene que salir.
La idea corta: antes de hablar de software, haz inventario de señales: qué mide ya la planta, qué se apunta a mano y qué no mide nadie. La primera fase de un proyecto de digitalización debería caber en una línea y en un indicador. Si funciona, se amplía sobre la misma arquitectura.
En esta página
Las capas de una planta digitalizada: del sensor al ERP
El modelo de referencia para ordenar una fábrica por capas es la norma ANSI/ISA-95, adoptada como norma internacional con el número IEC 62264 [1][2]. Divide la empresa en niveles: el proceso físico (nivel 0), los sensores y actuadores (nivel 1), el control y la supervisión (nivel 2), la gestión de las operaciones de fabricación (nivel 3, donde trabaja el MES) y la planificación y logística del negocio (nivel 4, el terreno del ERP). Su parte central define cómo se intercambia la información entre los niveles 3 y 4, es decir, entre la planta y la oficina [2]. El SCADA queda a caballo: supervisa el control en tiempo real (nivel 2), y la propia ISA lo cita junto al MES entre los sistemas que gestionan las operaciones de fabricación [1].
Pensar así ayuda porque cada nivel trabaja a un ritmo distinto y lo usan personas distintas. Mezclarlos da muchos de los problemas que vemos: un ERP no está hecho para recibir una temperatura cada segundo, y un operario no necesita el margen del mes en su pantalla.
| Capa | Qué hay | Qué dato da | Quién lo usa | Ritmo habitual |
|---|---|---|---|---|
| Campo (nivel 1) | Sensores, células de carga, caudalímetros, sondas, analizadores de red eléctrica | Peso, caudal, temperatura, nivel, presión, kWh | El autómata, no una persona | Continuo |
| Control (nivel 2) | PLC, variadores, entradas y salidas remotas | Estados de motores y válvulas, secuencias, receta en ejecución, alarmas | Mantenimiento y programación | Milisegundos |
| Supervisión (niveles 2 y 3) | SCADA, pantallas de operador, históricos | Sinópticos, alarmas, tendencias | Operarios y jefe de turno | Segundos a minutos |
| Operaciones (nivel 3) | MES, trazabilidad, informes de producción | Órdenes ejecutadas, consumos reales por lote, paradas, mermas, OEE | Producción, calidad y mantenimiento | Por lote, turno o día |
| Empresa (nivel 4) | ERP | Pedidos, compras, stock valorado, costes | Dirección, compras y administración | Días, semanas y meses |
Qué hace cada pieza por separado lo explicamos en qué es un PLC y en los sistemas SCADA en plantas agroalimentarias.
Por dónde empezar la digitalización de una planta agroalimentaria
Por abajo. Un MES o un cuadro de mando solo pueden enseñar lo que los autómatas y los sensores les entregan. Si una báscula no está conectada, si el PLC de una línea no guarda el motivo de parada o si el consumo eléctrico solo se conoce por la factura, el software de arriba se llenará de datos tecleados a mano, que es justo lo que se quería quitar.
El primer trabajo es un inventario de señales de la línea elegida. Para cada dato que se quiere tener (kilos dosificados, minutos de parada, kWh, temperatura de un depósito) se anota de dónde sale hoy:
- Ya está en el PLC y solo hay que leerlo y guardarlo.
- Está en un equipo con comunicaciones (una báscula, un analizador de red, un variador) que nadie ha conectado.
- Se apunta a mano en un parte o en una hoja de cálculo. Casi siempre, aquí está la mejora.
- No lo mide nadie, y hay que decidir si merece un sensor.
Ese inventario también enseña el estado de la base. Un autómata sin repuestos o un SCADA que ya no admite actualizaciones no es buen cimiento; a veces la primera fase consiste en renovarlos, y lo explicamos en la guía de actualización de PLC y en el artículo sobre modernización de SCADA y PLC. El método completo para automatizar una planta desde cero está en cómo automatizar una planta agroalimentaria.
Qué indicadores salen de una planta digitalizada
El indicador más conocido es la eficiencia global del equipo, el OEE. Su definición normalizada está en la norma ISO 22400-2, dedicada a los indicadores de gestión de las operaciones de fabricación, y es la que recogen especificaciones como la de OPC UA para máquinas herramienta [3]. Se calcula multiplicando tres cocientes:
OEE = disponibilidad × rendimiento × calidad
- Disponibilidad: tiempo que la línea ha estado produciendo, dividido entre el tiempo que estaba previsto que produjera.
- Rendimiento (la norma lo llama efectividad): lo que se ha producido en ese tiempo frente a lo que se habría producido al tiempo de ciclo planificado.
- Calidad: producto bueno dividido entre producto total.
Un escenario típico, con números redondos: una envasadora con 8 horas planificadas por turno que pierde 1 hora entre cambios de formato y averías tiene una disponibilidad de 7/8, un 87,5 %. Si en esas 7 horas envasa el 90 % de lo que permitiría su tiempo de ciclo planificado y el 98 % de lo envasado sale bueno, el OEE es 0,875 × 0,90 × 0,98, un 77 % redondeando. Lo útil es saber cuál de los tres factores lo baja, y eso solo se sabe si la parada, la velocidad y el rechazo se registran automáticamente y con su causa.
El OEE es también un buen ejemplo de por qué las capas tienen que hablar entre sí. La propia especificación de la OPC Foundation advierte que el tiempo planificado y el tiempo de ciclo previsto por unidad no suelen salir de la máquina, sino del MES o del ERP [3]. Sin esos datos de planificación, la máquina no tiene con qué calcular su OEE.
En la industria agroalimentaria hay otros indicadores que suelen pesar tanto como el OEE:
| Indicador | Cómo se calcula | De qué capa sale | Para qué sirve |
|---|---|---|---|
| OEE por línea | Disponibilidad × rendimiento × calidad [3] | Control (estados y contadores) y operaciones (causas de parada) | Saber si el problema es de paradas, de velocidad o de calidad |
| Consumo energético específico | kWh, o m³ de gas, por tonelada, por litro o por lote | Analizadores de red por línea y producción real del mismo periodo | Comparar líneas, turnos y recetas; ver consumos con la línea en vacío |
| Merma o desviación de fórmula | (consumo real − consumo teórico) / consumo teórico, por ingrediente y lote | Básculas y dosificadores, frente a la receta | Ver dónde se pierde materia prima y si una dosificación se desvía |
| Tiempo de parada por causa | Minutos de parada clasificados por motivo | PLC (estado) y operario (motivo, si la máquina no lo sabe) | Decidir qué se mejora primero en mantenimiento y en cambios de formato |
Con el consumo energético específico pasa lo mismo que con el OEE: el kWh sale de un analizador de red y la tonelada, del registro de producción. Para calcularlo hace falta medir por línea o por proceso, no solo en el contador general de la fábrica, y cruzar esa medida con la producción real del mismo periodo. Solo así se ve qué parte del gasto se va en arranques, limpiezas o esperas.
La integración con el ERP: qué baja y qué sube
En una fábrica de alimentación o de piensos, el intercambio entre planta y empresa que ordena ISA-95 [1] va en dos sentidos:
- Del ERP baja a planta lo que se va a fabricar: órdenes de producción, fórmulas o recetas, lotes de materia prima disponibles y pedidos que hay que expedir.
- De planta al ERP sube lo que se ha fabricado de verdad: cantidades, consumos reales por lote, mermas, tiempos y lotes expedidos.
Dos reglas evitan muchos problemas de integración. La primera, que cada dato tenga un solo dueño: el maestro de artículos y el stock valorado son del ERP; la ejecución de la receta y el consumo real, de planta. Una fórmula mantenida en dos sitios acaba teniendo dos versiones. La segunda, usar estándares abiertos siempre que se pueda. OPC UA, de la OPC Foundation, es una arquitectura orientada a servicios e independiente de la plataforma, con controles de seguridad como el cifrado, la autenticación y la auditoría [4].
La trazabilidad de lotes es donde más se nota la integración, porque cruza todas las capas: el lote de materia prima se da de alta en la recepción, se consume en planta y sale en una expedición. Lo que exige la normativa y dónde falla cuando depende de papeles lo tratamos en el artículo sobre fallos de trazabilidad con datos manuales.
Un plan de digitalización por fases
Planteamos la digitalización en fases cortas, cada una con un resultado medible, dentro de una arquitectura pensada desde el principio para crecer:
- Diagnóstico. Recorrido de la planta con producción, mantenimiento y calidad; inventario de señales; estado de autómatas, redes y SCADA, y elección del problema que más cuesta hoy.
- Primera fase: una línea y un indicador. Por ejemplo, las paradas de la envasadora o el consumo eléctrico de la granuladora. Antes de tocar nada se toma una línea base con los datos que ya hay, aunque sean manuales, para poder comparar después.
- Uso real. Unas semanas en las que el indicador se consulta en la reunión de producción y alguien actúa con él. Si nadie lo mira, se revisa el indicador o a quién llega; no se añade otro.
- Ampliación. Más líneas sobre la misma arquitectura y, después, trazabilidad de lotes, energía por centro de coste e integración con el ERP.
El tamaño de la primera fase importa por una razón práctica: una fase pequeña es más fácil de terminar en plazo, da confianza a la gente de planta y deja un resultado con el que decidir la siguiente. Un proyecto que quiere abarcar toda la fábrica de una vez tarda mucho en dar el primer dato útil, y mientras tanto cambian las prioridades.
Errores típicos de los proyectos de digitalización
Son escenarios que se repiten en el sector, no casos concretos:
- Empezar por el software. Se compra una plataforma de indicadores y luego resulta que muchas señales no existen o están en autómatas sin comunicaciones.
- Pasar el parte de papel a una tableta. Si el operario sigue tecleando los kilos y las paradas, el dato arrastra los mismos errores; solo cambia el soporte.
- Indicadores sin definición común. Si cada turno calcula el OEE o la merma a su manera, las cifras no se pueden comparar. La definición se escribe antes de programar el cálculo.
- Unir la red de control y la de oficina sin separarlas. Llevar los datos de planta al ERP abre un camino entre dos redes que antes estaban aisladas. La serie de normas ISA/IEC 62443 trata la ciberseguridad de los sistemas de automatización y control industrial y es una referencia para diseñar esa separación [5].
- Nadie a cargo después de la puesta en marcha. Un sensor averiado o una receta que no se da de alta acaban estropeando el sistema.
Ayudas públicas para digitalizar la planta
Una convocatoria estatal pensada para esto, el programa Activa Industria 4.0 de la Escuela de Organización Industrial, ofrecía a las pymes de la industria manufacturera un asesoramiento especializado con diagnóstico digital y plan de transformación; su plazo de solicitudes cerró el 14 de mayo de 2025 [6]. A septiembre de 2026 no hemos encontrado otra estatal abierta con el mismo fin, así que conviene revisar las autonómicas antes de arrancar.
Cómo lo hacemos en ER Ingeniería
Hacemos las capas de abajo arriba: cuadros eléctricos, instrumentación, programación de PLC y SCADA y, encima, nuestro propio software industrial SuitER, que cubre la parte de gestión con varios módulos:
- SuitER Server conecta la red de autómatas con la de gestión de la fábrica y guarda cada dato en base de datos, en tiempo real.
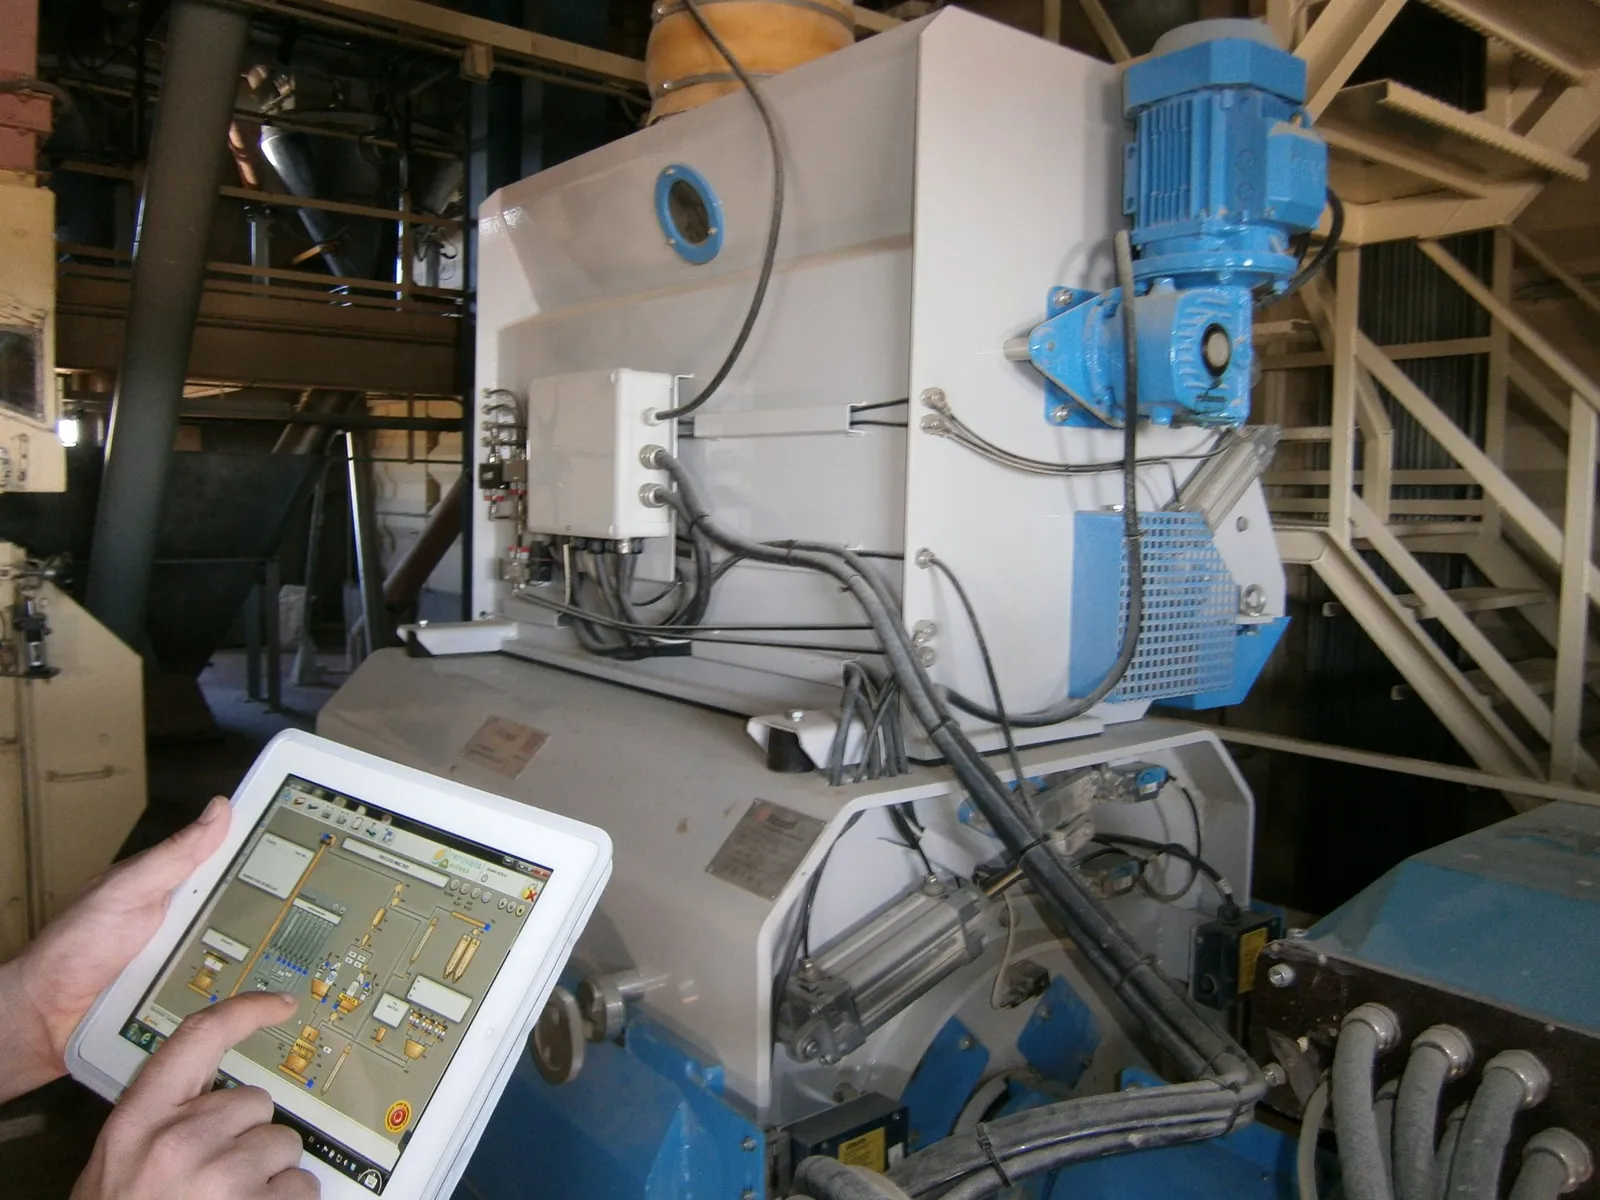
- SuitER Client lleva el control de la fábrica a cualquier pantalla: sala de control, oficina, tableta o móvil.
- SuitER Reporter saca los informes de cualquier proceso y los exporta en CSV, DOC, XLS o PDF.
- SuitER Tracer registra cada lote con su origen, su fórmula y sus parámetros, y lo sigue de la materia prima al cliente y del cliente al origen.
Después de la puesta en marcha, nuestro servicio técnico SatER sigue con la planta. Entre las 45 fábricas agroalimentarias que hemos automatizado están las de Inalsa, Agrocantabria y Casaseca; algunas de ellas están en nuestra página de industria agroalimentaria. Si tu planta es una bodega o una fábrica de piensos, tenemos artículos específicos sobre la automatización de bodegas y la de fábricas de piensos.
¿Por dónde empezamos en tu planta?
Cuéntanos qué fabricas, qué línea te da más problemas y qué datos tienes hoy. Te proponemos una primera fase acotada, con el indicador que la mide.
Conoce SuitER Habla con nuestro equipo Llámanos: 967 140 850Preguntas frecuentes sobre la digitalización de la industria agroalimentaria
¿Qué es la digitalización de la industria agroalimentaria?
Es conectar por capas los datos de una planta de alimentación, bebidas o piensos, del sensor y el PLC al SCADA, al MES y al ERP, para que se capturen solos en su origen y lleguen a quien los usa. Así se decide con datos reales de producción, energía y calidad, no con partes manuales.
¿Por dónde se empieza a digitalizar una fábrica de alimentación?
Por un inventario de señales de una línea concreta: qué datos ya están en el PLC, cuáles están en equipos sin conectar, cuáles se apuntan a mano y cuáles no mide nadie. La primera fase conviene que sea pequeña, con un indicador que se pueda medir antes y después.
¿Qué es la industria 4.0 en el sector agroalimentario?
Es el nombre que suele darse a la conexión de máquinas, sistemas de control y sistemas de gestión para que la información circule sin teclearla. La norma ISA-95 (IEC 62264) es una forma estándar de ordenar esa conexión por niveles, del sensor al ERP.
¿Qué diferencia hay entre SCADA, MES y ERP?
El SCADA supervisa el proceso en tiempo real. El MES gestiona las operaciones de fabricación: órdenes, lotes, consumos y paradas por turno o por lote. El ERP gestiona la empresa: pedidos, compras, stock y costes. En el modelo ISA-95, el MES es el nivel 3 y el ERP, el 4.
¿Cómo se calcula el OEE de una línea?
Multiplicando disponibilidad, rendimiento y calidad, con las definiciones de la norma ISO 22400-2. Por ejemplo, un 87,5 % de disponibilidad, un 90 % de rendimiento y un 98 % de calidad dan un OEE del 77 % redondeando. Para calcularlo hacen falta datos de la máquina y datos de planificación, que suelen estar en el MES o el ERP.
¿Hay que cambiar el ERP para digitalizar la planta?
Normalmente no. El ERP sigue llevando pedidos, compras y stock; lo que cambia es que recibe de planta cantidades, consumos y lotes reales en lugar de datos tecleados.
¿Hay ayudas para digitalizar una industria agroalimentaria?
El programa estatal Activa Industria 4.0 de la EOI, que asesoraba a pymes manufactureras en su transformación digital, cerró su plazo el 14 de mayo de 2025. A septiembre de 2026 no hemos encontrado otra convocatoria estatal abierta con ese fin; conviene revisar las autonómicas.
Fuentes
- International Society of Automation. (s. f.). ISA-95 Standard: Enterprise-Control System Integration. https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- International Electrotechnical Commission. (2013). IEC 62264-1:2013 Enterprise-control system integration. Part 1: Models and terminology. https://webstore.iec.ch/en/publication/6675
- OPC Foundation. (s. f.). OPC UA for Machine Tools. Part 1: Machine Monitoring and Job Management. Anexo C.2: KPI Calculation (definiciones tomadas de ISO 22400-2). https://reference.opcfoundation.org/MachineTool/v101/docs/C.2
- OPC Foundation. (s. f.). Unified Architecture. https://opcfoundation.org/about/opc-technologies/opc-ua/
- International Society of Automation. (s. f.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards
- Escuela de Organización Industrial. (s. f.). Programa Activa Industria 4.0. Sede electrónica de la EOI. https://sede.eoi.es/oficina-eoi/tramites/acceso.do?id=8250