
Digitalisation de l'industrie agroalimentaire : par couches et par phases
Automatisation · Digitalisation industrielle
La digitalisation de l'industrie agroalimentaire consiste à ce que les données de l'usine soient captées automatiquement, une seule fois et à la source, et parviennent à qui en a besoin au rythme où il en a besoin : l'opérateur, en quelques secondes ; le responsable de production, par poste ou par lot ; la direction, à la semaine. Elle se fait par couches, du capteur et de l'automate programmable au SCADA, du SCADA au système de pilotage de la production (MES) et de là à l'ERP. Chaque couche dépend de la fiabilité des données que lui fournit celle du dessous, et relier ainsi machines, contrôle et gestion, pour que l'information circule sans être ressaisie, c'est ce que l'on appelle généralement l'industrie 4.0.
C'est pourquoi on commence par le bas et à petite échelle : une ligne, un problème qui coûte déjà de l'argent et un indicateur mesurable avant et après. Chez ER Ingeniería, nous travaillons dans l'automatisation industrielle depuis 1981 et nous avons automatisé 45 usines agroalimentaires. La question par laquelle nous ouvrons tout projet est toujours la même : quelle donnée manque aujourd'hui pour mieux décider, et de quelle machine elle doit provenir.
L'idée en bref : avant de parler logiciel, faites l'inventaire des signaux : ce que l'usine mesure déjà, ce qui est noté à la main et ce que personne ne mesure. La première phase d'un projet de digitalisation devrait tenir sur une ligne et un indicateur. Si elle fonctionne, on l'étend sur la même architecture.
Sur cette page
Les couches d'une usine digitalisée : du capteur à l'ERP
Le modèle de référence pour organiser une usine en couches est la norme ANSI/ISA-95, adoptée comme norme internationale sous la référence IEC 62264 [1][2]. Elle divise l'entreprise en niveaux : le procédé physique (niveau 0), les capteurs et actionneurs (niveau 1), le contrôle et la supervision (niveau 2), la gestion des opérations de fabrication (niveau 3, celui du MES) et la planification et la logistique de l'entreprise (niveau 4, le domaine de l'ERP). Sa partie centrale définit comment l'information s'échange entre les niveaux 3 et 4, c'est-à-dire entre l'usine et le bureau [2]. Le SCADA est à cheval entre les deux : il supervise le contrôle en temps réel (niveau 2), et l'ISA elle-même le cite aux côtés du MES parmi les systèmes qui gèrent les opérations de fabrication [1].
Raisonner ainsi aide, car chaque niveau travaille à un rythme différent et sert à des personnes différentes. Les mélanger est à l'origine de bon nombre des problèmes que nous voyons : un ERP n'est pas fait pour recevoir une température toutes les secondes, et un opérateur n'a pas besoin de la marge du mois sur son écran.
| Couche | Ce qu'on y trouve | Données fournies | Qui l'utilise | Rythme habituel |
|---|---|---|---|---|
| Terrain (niveau 1) | Capteurs, cellules de charge, débitmètres, sondes, analyseurs de réseau électrique | Poids, débit, température, niveau, pression, kWh | L'automate, pas une personne | En continu |
| Contrôle (niveau 2) | Automates, variateurs, entrées/sorties déportées | États des moteurs et des vannes, séquences, recette en cours, alarmes | Maintenance et programmation | Millisecondes |
| Supervision (niveaux 2 et 3) | SCADA, écrans opérateur, historiques | Synoptiques, alarmes, tendances | Opérateurs et chef de poste | De quelques secondes à quelques minutes |
| Opérations (niveau 3) | MES, traçabilité, rapports de production | Ordres exécutés, consommations réelles par lot, arrêts, pertes, TRS | Production, qualité et maintenance | Par lot, par poste ou par jour |
| Entreprise (niveau 4) | ERP | Commandes, achats, stock valorisé, coûts | Direction, achats et administration | Jours, semaines et mois |
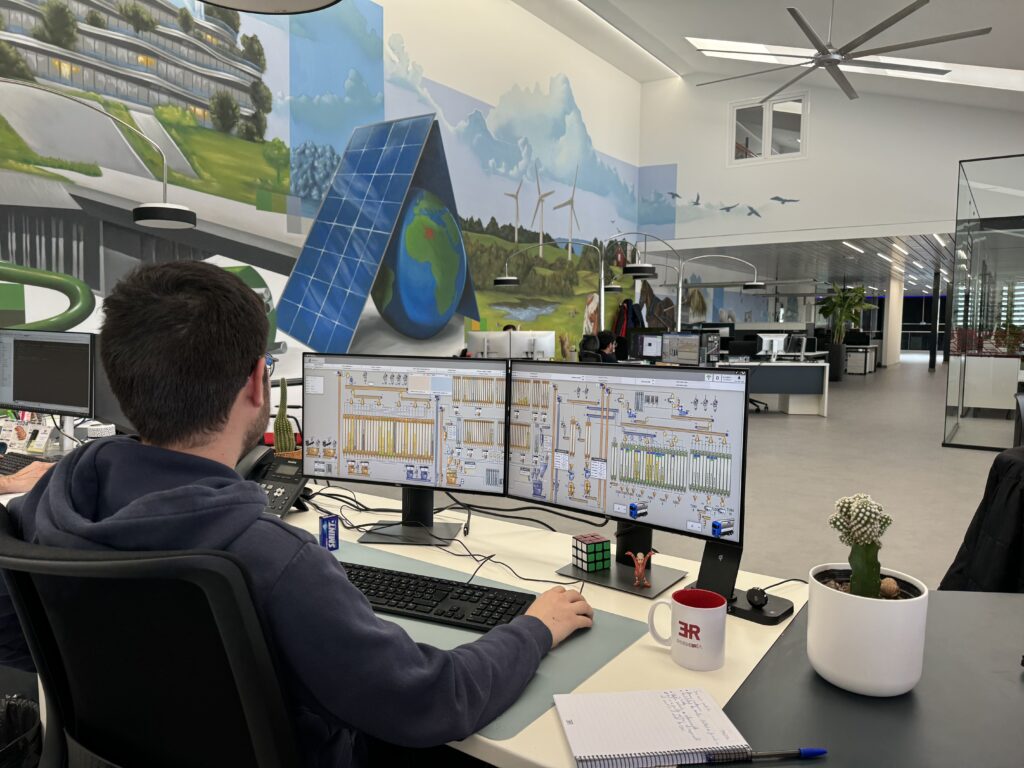
Ce que fait chaque élément séparément, nous l'expliquons dans qu'est-ce qu'un automate programmable et dans les systèmes SCADA dans les usines agroalimentaires.
Par où commencer la digitalisation d'une usine agroalimentaire
Par le bas. Un MES ou un tableau de bord ne peut montrer que ce que les automates et les capteurs lui fournissent. Si une bascule n'est pas connectée, si l'automate d'une ligne n'enregistre pas le motif d'arrêt ou si la consommation électrique n'est connue que par la facture, le logiciel du haut se remplira de données saisies à la main, ce qui est justement ce que l'on voulait éliminer.
Le premier travail est un inventaire des signaux de la ligne choisie. Pour chaque donnée que l'on veut obtenir (kilos dosés, minutes d'arrêt, kWh, température d'une cuve), on note d'où elle provient aujourd'hui :
- Elle est déjà dans l'automate et il suffit de la lire et de l'enregistrer.
- Elle se trouve dans un équipement communicant (une bascule, un analyseur de réseau, un variateur) que personne n'a connecté.
- Elle est notée à la main sur une fiche ou dans un tableur. C'est presque toujours là que se trouve l'amélioration.
- Personne ne la mesure, et il faut décider si elle mérite un capteur.
Cet inventaire montre aussi l'état de la base. Un automate sans pièces de rechange ou un SCADA qui n'accepte plus de mises à jour ne sont pas de bonnes fondations ; parfois, la première phase consiste à les renouveler, et nous l'expliquons dans le guide de mise à niveau des automates et dans l'article sur la modernisation du SCADA et des automates. La méthode complète pour automatiser une usine en partant de zéro se trouve dans comment automatiser une usine agroalimentaire.
Quels indicateurs tirer d'une usine digitalisée
L'indicateur le plus connu est le taux de rendement synthétique, le TRS (OEE en anglais). Sa définition normalisée figure dans la norme ISO 22400-2, consacrée aux indicateurs de gestion des opérations de fabrication, et c'est celle que reprennent des spécifications comme celle d'OPC UA pour les machines-outils [3]. Il se calcule en multipliant trois rapports :
TRS = disponibilité × performance × qualité
- Disponibilité : temps pendant lequel la ligne a produit, divisé par le temps pendant lequel elle devait produire.
- Performance (la norme parle d'efficacité) : ce qui a été produit pendant ce temps par rapport à ce qui l'aurait été au temps de cycle planifié.
- Qualité : produit conforme divisé par produit total.
Un scénario type, avec des chiffres ronds : une conditionneuse avec 8 heures planifiées par poste qui perd 1 heure entre changements de format et pannes a une disponibilité de 7/8, soit 87,5 %. Si, pendant ces 7 heures, elle conditionne 90 % de ce que permettrait son temps de cycle planifié et que 98 % de ce qui est conditionné est conforme, le TRS est de 0,875 × 0,90 × 0,98, soit 77 % en arrondissant. Ce qui est utile, c'est de savoir lequel des trois facteurs le fait baisser, et on ne peut le savoir que si les arrêts, la vitesse et les rebuts sont enregistrés automatiquement et avec leur cause.
Le TRS est aussi un bon exemple de la raison pour laquelle les couches doivent communiquer entre elles. La spécification de l'OPC Foundation elle-même avertit que le temps planifié et le temps de cycle prévu par unité ne proviennent généralement pas de la machine, mais du MES ou de l'ERP [3]. Sans ces données de planification, la machine n'a pas de quoi calculer son TRS.
Dans l'industrie agroalimentaire, d'autres indicateurs pèsent souvent autant que le TRS :
| Indicateur | Comment il se calcule | De quelle couche il provient | À quoi il sert |
|---|---|---|---|
| TRS par ligne | Disponibilité × performance × qualité [3] | Contrôle (états et compteurs) et opérations (causes d'arrêt) | Savoir si le problème vient des arrêts, de la vitesse ou de la qualité |
| Consommation énergétique spécifique | kWh, ou m³ de gaz, par tonne, par litre ou par lot | Analyseurs de réseau par ligne et production réelle de la même période | Comparer lignes, postes et recettes ; voir les consommations ligne à vide |
| Pertes ou écart de formule | (consommation réelle − consommation théorique) / consommation théorique, par ingrédient et par lot | Bascules et doseurs, comparés à la recette | Voir où se perd la matière première et si un dosage dérive |
| Temps d'arrêt par cause | Minutes d'arrêt classées par motif | Automate (état) et opérateur (motif, si la machine ne le connaît pas) | Décider ce qu'il faut améliorer en premier en maintenance et en changements de format |
Il en va de la consommation énergétique spécifique comme du TRS : le kWh vient d'un analyseur de réseau et la tonne, de l'enregistrement de production. Pour la calculer, il faut mesurer par ligne ou par procédé, pas seulement au compteur général de l'usine, et croiser cette mesure avec la production réelle de la même période. C'est seulement ainsi que l'on voit quelle part de la dépense part dans les démarrages, les nettoyages ou les attentes.
L'intégration avec l'ERP : ce qui descend et ce qui remonte
Dans une usine alimentaire ou d'aliments pour animaux, l'échange entre l'usine et l'entreprise qu'organise l'ISA-95 [1] se fait dans les deux sens :
- De l'ERP vers l'usine descend ce qui doit être fabriqué : ordres de fabrication, formules ou recettes, lots de matières premières disponibles et commandes à expédier.
- De l'usine vers l'ERP remonte ce qui a réellement été fabriqué : quantités, consommations réelles par lot, pertes, temps et lots expédiés.
Deux règles évitent bien des problèmes d'intégration. La première : que chaque donnée ait un seul propriétaire. Le référentiel articles et le stock valorisé relèvent de l'ERP ; l'exécution de la recette et la consommation réelle, de l'usine. Une formule tenue à jour à deux endroits finit par exister en deux versions. La seconde : utiliser des standards ouverts chaque fois que possible. OPC UA, de l'OPC Foundation, est une architecture orientée services et indépendante de la plateforme, avec des contrôles de sécurité comme le chiffrement, l'authentification et l'audit [4].
La traçabilité des lots est l'endroit où l'intégration se voit le plus, car elle traverse toutes les couches : le lot de matière première est enregistré à la réception, consommé en usine et sort dans une expédition. Ce qu'exige la réglementation, et là où la traçabilité échoue quand elle dépend du papier, nous le traitons dans l'article sur les défaillances de traçabilité dues aux données manuelles.
Un plan de digitalisation par phases
Nous abordons la digitalisation en phases courtes, chacune avec un résultat mesurable, dans une architecture pensée dès le départ pour s'étendre :
- Diagnostic. Visite de l'usine avec la production, la maintenance et la qualité ; inventaire des signaux ; état des automates, des réseaux et du SCADA, et choix du problème qui coûte le plus aujourd'hui.
- Première phase : une ligne et un indicateur. Par exemple, les arrêts de la conditionneuse ou la consommation électrique du granulateur. Avant de toucher à quoi que ce soit, on établit une situation de référence avec les données existantes, même manuelles, pour pouvoir comparer ensuite.
- Usage réel. Quelques semaines pendant lesquelles l'indicateur est consulté en réunion de production et quelqu'un agit en conséquence. Si personne ne le regarde, on revoit l'indicateur ou son destinataire ; on n'en ajoute pas un autre.
- Extension. Davantage de lignes sur la même architecture puis, ensuite, traçabilité des lots, énergie par centre de coût et intégration avec l'ERP.
La taille de la première phase compte pour une raison pratique : une petite phase est plus facile à terminer dans les délais, donne confiance aux équipes de l'usine et laisse un résultat sur lequel décider la suivante. Un projet qui veut couvrir toute l'usine d'un coup met longtemps à fournir la première donnée utile, et pendant ce temps les priorités changent.
Erreurs fréquentes des projets de digitalisation
Ce sont des scénarios qui se répètent dans le secteur, pas des cas concrets :
- Commencer par le logiciel. On achète une plateforme d'indicateurs, puis il s'avère que de nombreux signaux n'existent pas ou se trouvent dans des automates non communicants.
- Passer la fiche papier sur une tablette. Si l'opérateur continue de saisir les kilos et les arrêts, la donnée traîne les mêmes erreurs ; seul le support change.
- Des indicateurs sans définition commune. Si chaque poste calcule le TRS ou les pertes à sa façon, les chiffres ne sont pas comparables. La définition s'écrit avant de programmer le calcul.
- Relier le réseau de contrôle et celui du bureau sans les séparer. Faire remonter les données de l'usine vers l'ERP ouvre un chemin entre deux réseaux jusque-là isolés. La série de normes ISA/IEC 62443 traite de la cybersécurité des systèmes d'automatisation et de contrôle industriels et sert de référence pour concevoir cette séparation [5].
- Personne de responsable après la mise en service. Un capteur en panne ou une recette qui n'est pas créée dans le système finissent par le dégrader.
Aides publiques pour digitaliser l'usine
Un appel national espagnol pensé pour cela, le programme Activa Industria 4.0 de l'Escuela de Organización Industrial, offrait aux PME de l'industrie manufacturière un accompagnement spécialisé avec diagnostic numérique et plan de transformation ; la période de dépôt des demandes s'est close le 14 mai 2025 [6]. En septembre 2026, nous n'avons pas trouvé d'autre appel national ouvert avec le même objectif ; il convient donc de vérifier ceux des communautés autonomes avant de démarrer.
Comment nous procédons chez ER Ingeniería
Nous réalisons les couches de bas en haut : armoires électriques, instrumentation, programmation d'automates et de SCADA et, au-dessus, notre propre logiciel industriel SuitER, qui couvre la partie gestion avec plusieurs modules :
- SuitER Server relie le réseau d'automates au réseau de gestion de l'usine et enregistre chaque donnée en base de données, en temps réel.
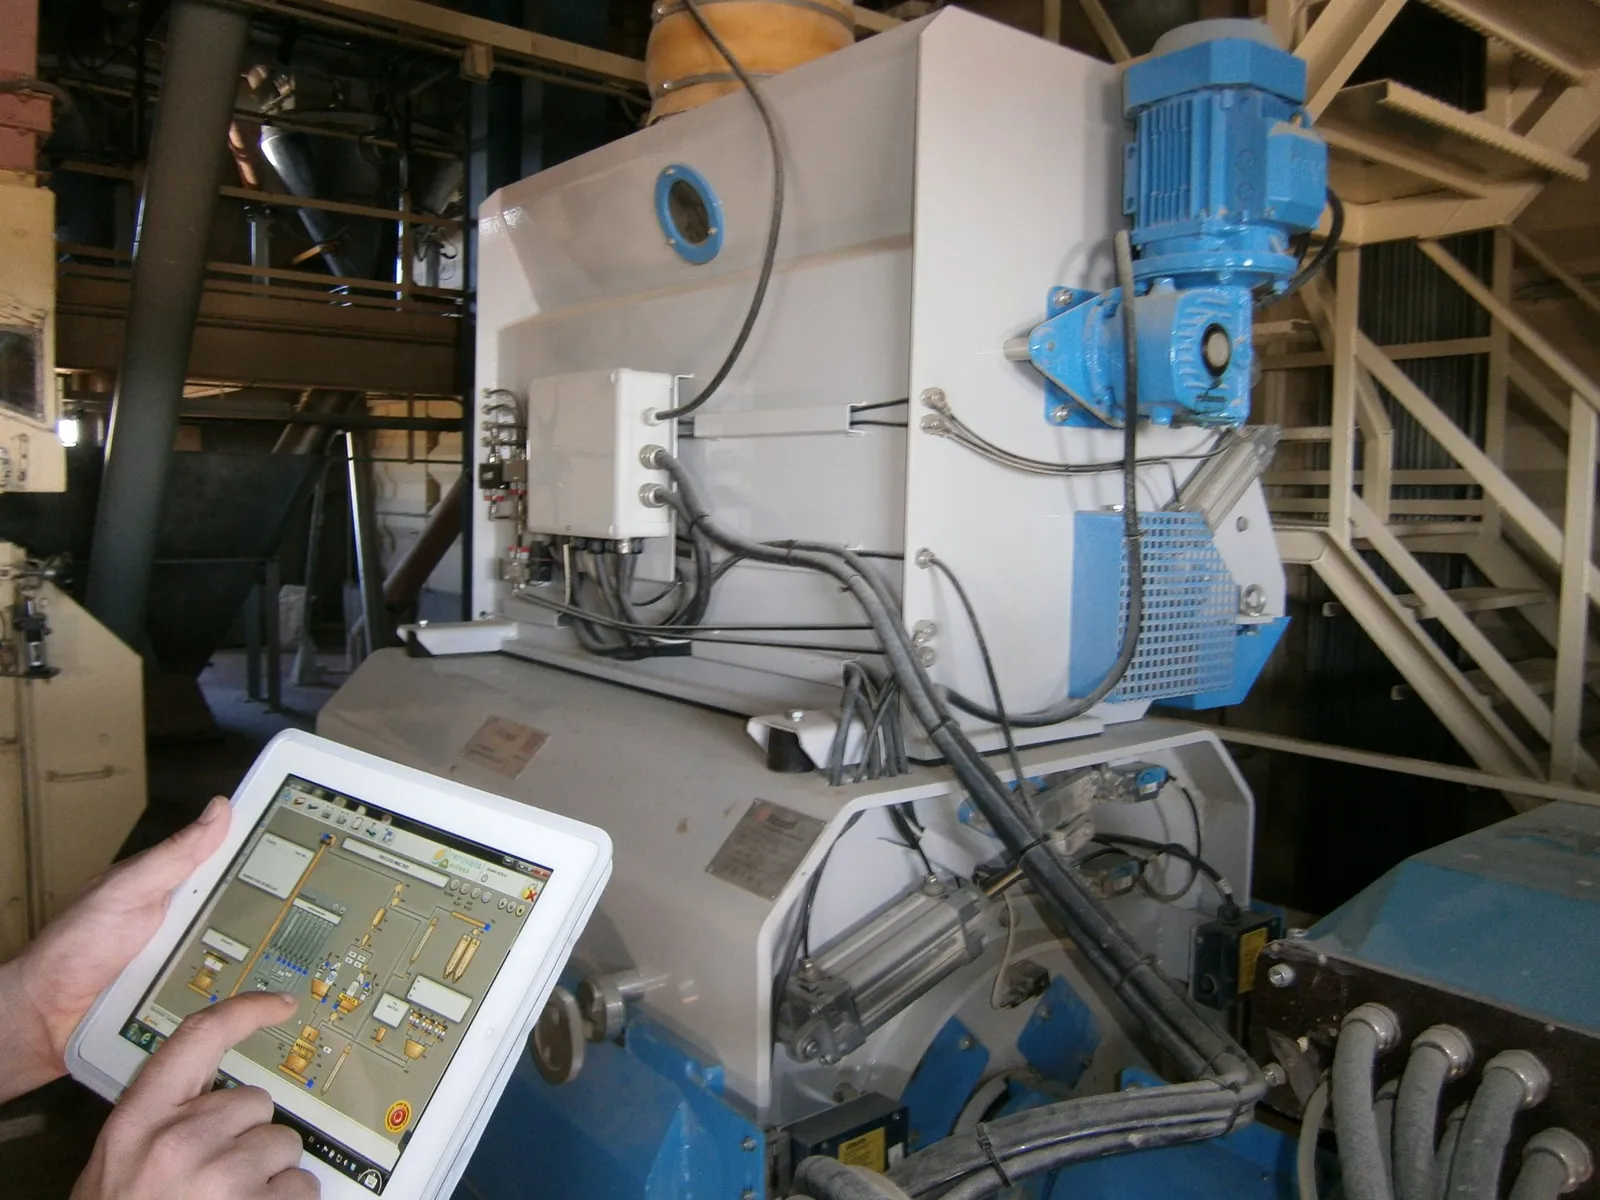
- SuitER Client amène le contrôle de l'usine sur n'importe quel écran : salle de contrôle, bureau, tablette ou mobile.
- SuitER Reporter génère les rapports de n'importe quel procédé et les exporte en CSV, DOC, XLS ou PDF.
- SuitER Tracer enregistre chaque lot avec son origine, sa formule et ses paramètres, et le suit de la matière première au client et du client à l'origine.
Après la mise en service, notre service technique SatER continue d'accompagner l'usine. Parmi les 45 usines agroalimentaires que nous avons automatisées figurent celles d'Inalsa, d'Agrocantabria et de Casaseca ; certaines apparaissent sur notre page industrie agroalimentaire. Si votre usine est une cave vinicole ou une usine d'aliments pour animaux, nous avons des articles spécifiques sur l'automatisation des caves vinicoles et celle des usines d'aliments pour animaux.
Par où commencer dans votre usine ?
Dites-nous ce que vous fabriquez, quelle ligne vous pose le plus de problèmes et de quelles données vous disposez aujourd'hui. Nous vous proposons une première phase bien délimitée, avec l'indicateur qui la mesure.
Découvrir SuitER Parlez à notre équipe Appelez-nous : 967 140 850Questions fréquentes sur la digitalisation de l'industrie agroalimentaire
Qu'est-ce que la digitalisation de l'industrie agroalimentaire ?
C'est relier par couches les données d'une usine d'alimentation, de boissons ou d'aliments pour animaux, du capteur et de l'automate au SCADA, au MES et à l'ERP, pour qu'elles soient captées automatiquement à la source et parviennent à ceux qui les utilisent. On décide ainsi avec des données réelles de production, d'énergie et de qualité, et non avec des fiches manuelles.
Par où commencer pour digitaliser une usine alimentaire ?
Par un inventaire des signaux d'une ligne précise : quelles données sont déjà dans l'automate, lesquelles se trouvent dans des équipements non connectés, lesquelles sont notées à la main et lesquelles personne ne mesure. Il est préférable que la première phase soit petite, avec un indicateur mesurable avant et après.
Qu'est-ce que l'industrie 4.0 dans le secteur agroalimentaire ?
C'est le nom que l'on donne généralement à la connexion des machines, des systèmes de contrôle et des systèmes de gestion pour que l'information circule sans être ressaisie. La norme ISA-95 (IEC 62264) est une manière normalisée d'organiser cette connexion par niveaux, du capteur à l'ERP.
Quelle différence y a-t-il entre SCADA, MES et ERP ?
Le SCADA supervise le procédé en temps réel. Le MES gère les opérations de fabrication : ordres de fabrication, lots, consommations et arrêts par poste ou par lot. L'ERP gère l'entreprise : commandes, achats, stock et coûts. Dans le modèle ISA-95, le MES correspond au niveau 3 et l'ERP, au niveau 4.
Comment calcule-t-on le TRS (OEE) d'une ligne ?
En multipliant disponibilité, performance et qualité, selon les définitions de la norme ISO 22400-2. Par exemple, 87,5 % de disponibilité, 90 % de performance et 98 % de qualité donnent un TRS de 77 % en arrondissant. Pour le calculer, il faut des données de la machine et des données de planification, qui se trouvent généralement dans le MES ou l'ERP.
Faut-il changer d'ERP pour digitaliser l'usine ?
Normalement, non. L'ERP continue de gérer les commandes, les achats et le stock ; ce qui change, c'est qu'il reçoit de l'usine les quantités, les consommations et les lots réels au lieu de données saisies à la main.
Existe-t-il des aides pour digitaliser une industrie agroalimentaire ?
Le programme national espagnol Activa Industria 4.0 de l'EOI, qui accompagnait les PME manufacturières dans leur transformation numérique, a clos sa période de dépôt le 14 mai 2025. En septembre 2026, nous n'avons pas trouvé d'autre appel national ouvert avec cet objectif ; il convient de vérifier ceux des communautés autonomes.
Sources
- International Society of Automation. (s. d.). ISA-95 Standard: Enterprise-Control System Integration. https://www.isa.org/standards-and-publications/isa-standards/isa-95-standard
- International Electrotechnical Commission. (2013). IEC 62264-1:2013 Enterprise-control system integration. Part 1: Models and terminology. https://webstore.iec.ch/en/publication/6675
- OPC Foundation. (s. d.). OPC UA for Machine Tools. Part 1: Machine Monitoring and Job Management. Annexe C.2 : KPI Calculation (définitions tirées de l'ISO 22400-2). https://reference.opcfoundation.org/MachineTool/v101/docs/C.2
- OPC Foundation. (s. d.). Unified Architecture. https://opcfoundation.org/about/opc-technologies/opc-ua/
- International Society of Automation. (s. d.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards
- Escuela de Organización Industrial. (s. d.). Programa Activa Industria 4.0. Portail électronique de l'EOI. https://sede.eoi.es/oficina-eoi/tramites/acceso.do?id=8250