
Modernisation SCADA et automates : comment migrer un système obsolète en profitant des arrêts programmés
Automates et SCADA · Migration
La modernisation d'un SCADA et de ses automates dans une usine agroalimentaire peut se faire sans ajouter d'arrêts à ceux que l'usine a déjà prévus, si on la conçoit comme une migration par étapes. On commence par confirmer auprès du fabricant à quelle phase de son cycle de vie se trouve chaque équipement. On inventorie ensuite ce qui est en place dans l'usine et on choisit la stratégie de migration. Presque tout se prépare pendant que l'usine produit, et la bascule définitive se concentre sur l'un de ces arrêts, avec le nouveau système testé avant d'arriver sur site (FAT) puis de nouveau sur site (SAT) avant de produire.
Chez ER Ingeniería, nous faisons de l'ingénierie des procédés depuis 1981, avec notre siège à Villarrobledo. Si vous voulez savoir si votre automate a besoin d'être mis à jour, nous l'expliquons pas à pas dans le guide de mise à jour des automates programmables ; et si vous avez besoin de revoir ce que fait un SCADA et comment il se met en place, c'est dans notre guide des systèmes SCADA.
En bref : le risque d'un système obsolète se mesure avec trois questions. Le fabricant fournit-il encore des pièces de rechange ? Existe-t-il une copie du programme que l'on pourrait charger aujourd'hui dans la CPU ? L'ordinateur du SCADA reçoit-il des correctifs de sécurité ? Si l'une des réponses est « non », il est temps de planifier la migration avant qu'une panne ne choisisse la date.
Sur cette page
- Comment savoir si votre automate ou votre SCADA est obsolète
- Inventaire avant de décider : pièces de rechange, savoir-faire et cybersécurité
- Stratégies de migration des automates et du SCADA, et quand choisir chacune
- Ce que l'on conserve de l'installation et ce que l'on remplace
- Plan de migration par phases, avec FAT et SAT
- Ce qui change dans une usine agroalimentaire
- Comment nous procédons chez ER Ingeniería
- Questions fréquentes
- Sources
Comment savoir si votre automate ou votre SCADA est obsolète
L'état du cycle de vie d'un automate est publié par le fabricant pour chaque référence. Tant que le produit est actif, il est vendu et continue d'être développé. Lorsqu'il entre en phase de retrait (phase-out), le fabricant l'annonce avec un calendrier : pendant un certain temps, il continue d'être vendu comme équipement neuf, puis il passe à une phase où il n'est plus fourni que comme pièce de rechange [1]. À l'issue de ce délai, l'équipement est retiré du catalogue et il reste la réparation, parfois assurée par le fabricant lui-même [2], et le marché de l'occasion.
La vérification se fait avec la référence exacte qui figure sur la plaque signalétique de la CPU et de chaque module, dans l'outil de cycle de vie du fabricant. Voici quelques exemples, avec l'état publié par chaque fabricant :
| Plateforme | État selon le fabricant | Ce que cela implique pour l'usine |
|---|---|---|
| Siemens SIMATIC S7-300 et périphérie ET 200M | En phase de retrait. Siemens a annoncé en 2023 la fin de sa commercialisation : environ deux ans de plus comme équipement neuf, puis environ huit ans de phase de pièces de rechange [1]. | Il existe encore des pièces de rechange officielles : il reste donc de la marge pour planifier la migration sereinement plutôt que de la faire après une panne. |
| Allen-Bradley PLC-5 (Rockwell Automation) | Retiré du catalogue : Rockwell le considère comme abandonné (« discontinued ») et propose son propre programme de migration [2]. | Rockwell répare et reconditionne le PLC-5 bien qu'il soit retiré du catalogue, mais prévient que les pièces de rechange, les unités réparées et les techniciens qui le connaissent se font de plus en plus rares [2]. Chaque panne dépend de la disponibilité d'une unité. |
| SCADA sur un PC sous Windows XP ou Windows 7 | Plus pris en charge par Microsoft : Windows XP depuis le 8 avril 2014 [3] et Windows 7 depuis le 14 janvier 2020 [4]. | L'ordinateur qui supervise l'usine ne reçoit pas de correctifs de sécurité. S'il est en plus connecté au réseau du bureau ou dispose d'un accès à distance, c'est une porte d'entrée vers le réseau de contrôle. |
| SCADA sur un PC sous Windows 10 | Plus pris en charge depuis le 14 octobre 2025 [5]. Les éditions LTSC suivent leur propre calendrier : Windows 10 IoT Enterprise LTSC 2021, par exemple, bénéficie d'un support étendu jusqu'en janvier 2032 [6]. | C'est le cas le plus facile à négliger, car l'équipement paraît moderne et l'application continue de fonctionner de la même façon. Il faut vérifier l'édition exacte de Windows installée sur le PC. |
Le SCADA vieillit généralement par le bas : l'application continue de fonctionner, mais le Windows sur lequel elle tourne ne reçoit plus de correctifs, et on ne peut pas toujours passer à un Windows actuel sans changer de version et de licence du SCADA. Il se passe quelque chose de similaire avec le logiciel de programmation des anciens automates : souvent, il ne fonctionne que sur un vieil ordinateur portable, et si ce portable tombe en panne, personne ne peut se connecter à l'automate.
Inventaire avant de décider : pièces de rechange, savoir-faire et cybersécurité
On ne décide pas d'une migration sans savoir ce qui est en place. L'inventaire que nous réalisons avant de proposer quoi que ce soit recense, pour chaque ligne :
- Chaque CPU, module d'entrées/sorties, carte de communication, écran et variateur, avec sa référence et son état de cycle de vie.
- Le programme de chaque automate : s'il en existe une copie, de quand elle date et si quelqu'un l'a comparée avec ce qui est chargé dans la CPU.
- Le logiciel de programmation et sa licence, la liste des signaux et les schémas, et s'ils reflètent ce qui est réellement câblé.
- Les réseaux de communication (Profibus, MPI, DH+, liaisons série) et les équipements raccordés à chacun d'eux.
- Le SCADA : version, licences, nombre de variables et emplacement de stockage des historiques, des alarmes et des recettes.
- Qui connaît le système. Si la réponse est une seule personne, cela figure dans l'inventaire comme un risque de plus.
Pièces de rechange
Le stock de pièces de rechange s'épuise sans que personne ne le note : on utilise une carte, on ne la remplace pas parce qu'elle n'est plus fabriquée, et à la panne suivante l'étagère est vide. Le scénario type est une carte de sorties qui lâche en pleine campagne et dont la pièce d'occasion met plusieurs jours à arriver. Compter combien d'équipements de chaque référence sont installés et combien sont en réserve montre quelle ligne est la plus exposée.
Savoir-faire
Les programmes d'il y a vingt ans sont rarement commentés, et les modifications faites au fil de l'eau n'ont pas toujours été reportées sur les plans. Quand la personne qui les a faites part à la retraite, l'usine perd la seule documentation réelle. C'est pourquoi, avant de toucher à quoi que ce soit, nous décrivons par écrit ce que fait chaque machine aujourd'hui et nous le passons en revue avec la production et la maintenance : ce document est la base de la migration.
Cybersécurité
Le guide du NIST sur la sécurité des systèmes de contrôle, révisé en 2023, rappelle que ces systèmes sont nés isolés et que de nombreux équipements anciens n'ont pas de protection par mot de passe et utilisent des protocoles sans authentification [7]. Cela cesse d'être anodin dès que le SCADA est connecté au réseau du bureau, à l'ERP ou à un accès de maintenance à distance. Ce même guide et la série de normes ISA/IEC 62443 [8] sont les références pour y mettre de l'ordre : segmenter le réseau de contrôle en zones, contrôler par où entre chaque communication et qui y a accès. Une migration est le moment de régler la question, car le réseau va de toute façon être refait.
Stratégies de migration des automates et du SCADA, et quand choisir chacune
Le choix dépend de la durée pendant laquelle l'usine peut être arrêtée, du nombre de lignes, de la disponibilité de pièces de rechange pour le matériel et du niveau de documentation du programme. Voici les cinq options que nous utilisons :
| Stratégie | Mise en œuvre | Avantages | Inconvénients | Adaptée quand |
|---|---|---|---|---|
| Remplacement complet | Automates, écrans, SCADA et réseau sont remplacés en une seule intervention. | Une seule mise en service ; à la fin, aucun équipement ancien ne cohabite avec les nouveaux. | Elle exige l'arrêt le plus long et concentre tout le risque sur quelques jours. | L'usine a un long arrêt annuel ou l'installation est petite. |
| Migration par phases | On migre par zones (réception, dosage, conditionnement) ou par niveaux (d'abord le SCADA, puis les CPU, puis les entrées/sorties). | Chaque intervention tient dans un arrêt court ; ce qui a été appris lors de la première phase s'applique aux suivantes. | Deux systèmes cohabitent pendant des mois et il faut maintenir des passerelles entre eux. | L'usine tourne toute l'année et n'a que des week-ends ou des arrêts courts. |
| Conversion du programme | L'ancien programme est transféré sur la nouvelle plateforme avec les outils de conversion du fabricant, puis révisé. | Elle conserve la logique qui fonctionne et raccourcit la programmation. | Elle reprend ce qui était mal résolu et les parties non commentées. | Le programme est raisonnablement ordonné et le procédé ne va pas changer. |
| Réécriture du programme | On reprogramme à partir de la spécification fonctionnelle rédigée avec la production. | Programme structuré, documenté et prêt à enregistrer des données. | Plus d'heures d'ingénierie et plus d'essais. | Le programme est ingérable ou l'on en profite pour modifier le procédé. |
| Fonctionnement en parallèle | Le nouveau SCADA est installé à côté de l'ancien et lit les mêmes automates ; on compare valeurs et alarmes avant de retirer l'ancien. | La validation se fait pendant que l'usine produit, et les opérateurs apprennent le nouveau système sans pression. | Il faut s'assurer qu'un seul des deux commande chaque équipement. | On change le SCADA et les automates restent, du moins pour l'instant. |
Lorsque l'usine tourne toute l'année, nous proposons généralement une migration par phases qui commence par le SCADA en parallèle : c'est ce qui affecte le moins la production et ce qui règle le plus vite la sécurité de l'ordinateur. Les CPU et les entrées/sorties sont remplacées ensuite, zone par zone, lors des arrêts que l'usine a déjà prévus. Nous décidons de convertir ou de réécrire le programme après avoir examiné le code. Siemens désigne le S7-1500 et la périphérie ET 200MP comme successeurs du S7-300 et de l'ET 200M, avec une migration du matériel prise en charge par ses outils de configuration [1], et Rockwell dispose de son propre programme de migration pour le PLC-5, avec des outils de conversion automatique du code [2]. Ce qui est converti est entièrement révisé et testé, comme un programme neuf.
Ce que l'on conserve de l'installation et ce que l'on remplace
Dans une migration, ce qui est devenu obsolète n'est presque jamais le niveau terrain.
| Élément | En général | Ce que nous vérifions |
|---|---|---|
| Capteurs, actionneurs et câblage de terrain | On les conserve. | État de l'isolement, repérage des câbles et correspondance de chaque signal avec la liste. |
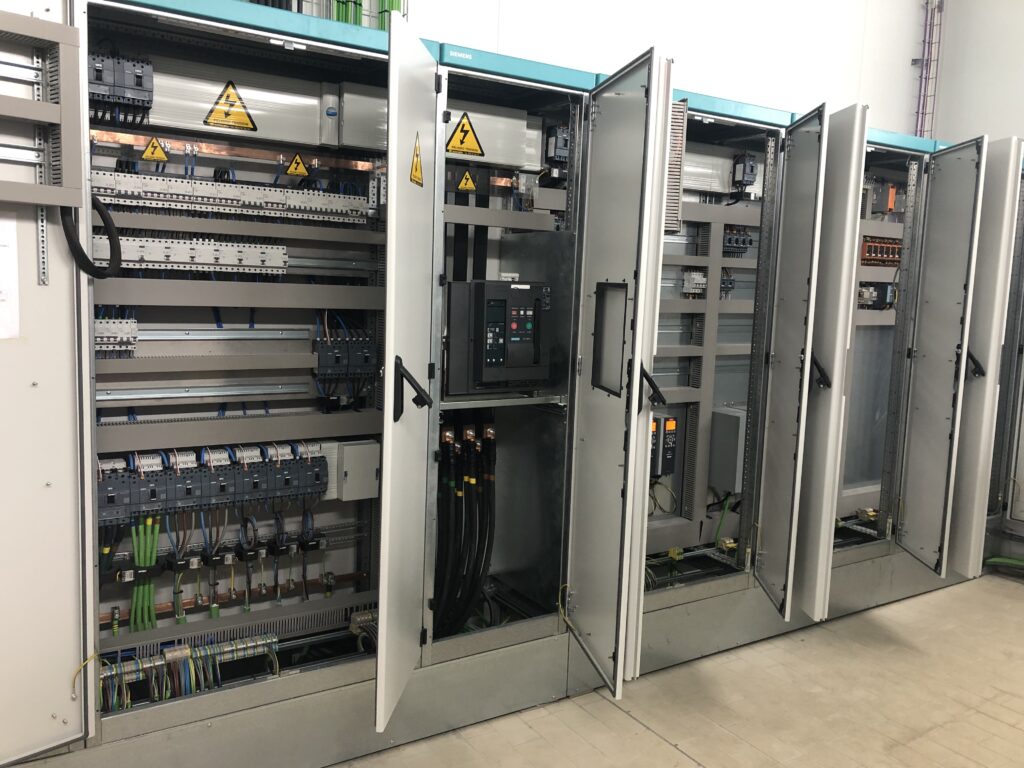
| Armoires électriques et chemins de câbles | On les conserve s'il y a de la place. | Espace et ventilation pour les nouveaux modules, alimentation et protections. |
| Modules d'entrées/sorties | On les remplace, parfois lors d'une phase ultérieure. | Si le fabricant propose des adaptateurs pour raccorder le câblage existant au nouveau module sans recâbler borne par borne, comme les systèmes de conversion du câblage que Rockwell propose pour le PLC-5 [2]. |
| CPU et cartes de communication | On les remplace. | Capacité de la nouvelle CPU pour le programme et pour les extensions prévues. |
| Réseaux anciens (MPI, DH+, série) | On les remplace par de l'Ethernet industriel, avec des passerelles tant que les deux systèmes cohabitent. | Quels équipements tiers (bascules, variateurs, doseurs) communiquent sur ce réseau. |
| PC, licences et application SCADA | On les remplace. | Que les historiques, les alarmes et les recettes soient exportés au préalable et restent consultables ensuite. |
| Logique du procédé et recettes | On les conserve comme spécification. | Que la production valide par écrit le comportement attendu de chaque machine. |
Plan de migration par phases, avec FAT et SAT
La norme IEC 62381, révisée en 2024, fixe des exigences et des listes de contrôle pour les essais de réception en usine (FAT), d'intégration en usine (FIT), de réception sur site (SAT) et d'intégration sur site (SIT) des systèmes d'automatisation de procédés [9]. Ce sont ces essais qui permettent d'arriver à l'arrêt avec le nouveau système déjà testé. Voici comment nous organisons une migration :
- Diagnostic et inventaire. Ce qui est décrit dans la section précédente, avec une carte indiquant quelle ligne présente le plus de risque et dans quel ordre il convient d'agir.
- Spécification fonctionnelle. Ce que fait chaque machine aujourd'hui et ce qu'elle doit faire ensuite, rédigé et validé avec la production, la qualité et la maintenance.
- Ingénierie et programmation. Architecture de contrôle et de réseau, programmes des automates et écrans du SCADA.
- FAT avant d'aller sur site. Le programme et le SCADA sont testés avec les armoires montées ou avec des signaux simulés, sans toucher à l'installation.
- Préparation sur site sans arrêt. On monte les armoires et le réseau, on tire le nouveau câble et on installe le SCADA en parallèle pendant que l'usine continue de produire.
- Bascule pendant l'arrêt. Raccordement, vérification des signaux un par un et démarrage à vide. On prévoit un plan écrit pour revenir à l'ancien système si quelque chose ne répond pas, valable tant que l'ancien système n'a pas été démonté.
- SAT et mise en service avec produit. Validation en production réelle : recettes, alarmes, verrouillages et enregistrement des lots.
- Formation et documentation. Remise des programmes commentés, des schémas mis à jour et des copies de sauvegarde, et formation des opérateurs et de la maintenance.
Ce qui raccourcit le plus l'arrêt, c'est l'étape 4 : un défaut qui apparaît lors du FAT se corrige avec du temps et pendant que l'usine produit ; le même défaut le jour de la bascule se corrige ligne arrêtée. Pour chiffrer cet arrêt, vous disposez de notre document technique pour calculer le coût réel d'un arrêt de production.
Ce qui change dans une usine agroalimentaire
La méthode est la même que dans n'importe quelle industrie, mais dans l'agroalimentaire, trois éléments conditionnent le calendrier et le périmètre.
Les fenêtres d'intervention
Une cave vinicole ne touche pas à son système de contrôle pendant les vendanges, mais elle a ensuite des mois calmes. Une usine d'aliments pour animaux tourne généralement toute l'année avec de courts arrêts le week-end : elle avance donc par phases. Les industries saisonnières ont leur fenêtre à la fin de la campagne. Le plan s'adapte à ce calendrier.
Les données de lots
L'ancien SCADA conserve des historiques de lots, de recettes et de consommations que le service qualité utilise pour répondre à un audit ou à un retrait de produit. Avant la bascule, ils sont exportés et restent consultables, et le nouveau système doit enregistrer dès le premier lot qu'il produit. Si aujourd'hui cette traçabilité est complétée à la main, c'est le moment de régler la question ; nous en parlons dans l'article sur les défaillances de traçabilité dues aux données manuelles.
Les symptômes qui ne relèvent pas de l'obsolescence
Des coupures intermittentes entre le SCADA et les automates ou des variables figées n'exigent pas toujours un nouveau système : parfois, c'est un câble ou un connecteur. Avant de migrer, mieux vaut l'écarter avec notre article sur les défauts de communication entre automate et SCADA.
Comment nous procédons chez ER Ingeniería
Nous avons automatisé 45 usines agroalimentaires, dont des usines présentées sur notre site web, comme celles d'Inalsa, d'Agrocantabria ou de Casaseca. Dans une migration, nous réalisons l'ensemble du travail : inventaire, spécification, ingénierie électrique et de contrôle, programmation, essais FAT et SAT, montage, mise en service et assistance ultérieure avec notre service technique SatER.
Pour la couche de supervision et de données, nous disposons de SuitER, notre logiciel industriel, qui s'intègre aux automates et au SCADA de l'usine pour le contrôle de la production, de l'énergie et de la traçabilité, avec des modules comme SuitER Tracer pour la traçabilité des lots. Ce que nous faisons dans le secteur est présenté sur nos pages industrie agroalimentaire et automatisation de caves vinicoles et d'usines d'aliments pour animaux.
Et si nous examinions votre système avant qu'il ne tombe en panne ?
Indiquez-nous quels automates et quel SCADA vous avez (marque, modèle et année approximative) et quand votre usine s'arrête. Avec ces informations, nous vous dirons à quelle phase de son cycle de vie se trouve chaque équipement et quel type de migration s'adapte à votre calendrier.
Parlez à notre équipe Guide de mise à jour des automatesOu appelez-nous au 967 140 850
Questions fréquentes sur la modernisation des SCADA et des automates
Comment savoir si mon automate est obsolète ?
En recherchant la référence exacte figurant sur sa plaque signalétique dans l'outil de cycle de vie du fabricant. S'il est en phase de retrait, le fabricant annonce un calendrier : il continue d'être vendu neuf pendant un certain temps, puis uniquement comme pièce de rechange. S'il est retiré du catalogue, il reste la réparation, parfois par le fabricant lui-même, et le marché de l'occasion.
Peut-on moderniser un SCADA sans arrêter la production ?
En général, oui. Le nouveau SCADA est installé en parallèle de l'ancien, lit les mêmes automates et est validé pendant que l'usine produit ; l'ancien est retiré lorsque les deux concordent en valeurs et en alarmes.
Quelle est la différence entre un essai FAT et un essai SAT ?
Le FAT est l'essai de réception en usine : le système est testé avant d'être amené sur site, avec des signaux simulés ou avec les armoires montées. Le SAT est l'essai de réception sur site, une fois le système raccordé à l'installation réelle. La norme IEC 62381 définit les exigences de l'un et de l'autre.
Faut-il recâbler l'usine lorsqu'on change d'automate ?
En général, non. Capteurs, actionneurs, câblage de terrain et armoires sont conservés ; ce que l'on remplace, ce sont les CPU, les modules d'entrées/sorties et les réseaux anciens. Il faut vérifier l'état du câblage et s'il y a de la place pour les nouveaux modules.
Peut-on convertir automatiquement le programme d'un ancien automate ?
En partie. Certains fabricants proposent des outils de conversion automatique du code, comme Rockwell pour le PLC-5, et Siemens prend en charge dans TIA Portal la migration du matériel du S7-300 vers le S7-1500. Le code converti doit être entièrement révisé et soumis aux mêmes essais qu'un code neuf ; si le programme d'origine est ingérable, il est généralement plus rentable de le réécrire à partir d'une spécification fonctionnelle.
Est-ce un risque d'avoir le SCADA sur un PC sous Windows 7 ?
Oui. Windows 7 ne reçoit plus de mises à jour de sécurité de Microsoft depuis le 14 janvier 2020, et un PC sans correctifs connecté au réseau du bureau ou doté d'un accès à distance est une porte d'entrée vers le réseau de contrôle.
Sources
- Pirttijoki, T. (2023, août). The Simatic S7 product family is getting upgrades. Siemens Blog. https://blog.siemens.com/en/2023/08/simatic-s7-product-family-is-renewing-rapidly/
- Rockwell Automation. (s. d.). PLC-5 Migration. https://www.rockwellautomation.com/en-us/capabilities/industrial-maintenance-support/modernization/plc-5-migration.html
- Microsoft. (2016). Support for Windows XP, Office 2003 and Exchange 2003 ended. Microsoft Learn. https://learn.microsoft.com/en-us/lifecycle/announcements/windows-xp-office-exchange-2003-end-of-support
- Microsoft. (s. d.). What does it mean if Windows isn't supported? Microsoft Support. https://support.microsoft.com/en-us/windows/deployment/updates-lifecycle/what-does-it-mean-if-windows-isn-t-supported
- Microsoft. (s. d.). Windows 10 support has ended on October 14, 2025. Microsoft Support. https://support.microsoft.com/en-us/windows/deployment/updates-lifecycle/windows-10-support-has-ended-on-october-14-2025
- Microsoft. (s. d.). Windows 10 IoT Enterprise LTSC 2021. Microsoft Lifecycle. https://learn.microsoft.com/en-us/lifecycle/products/windows-10-iot-enterprise-ltsc-2021
- Stouffer, K., Pease, M., Tang, C., Zimmerman, T., Pillitteri, V., Lightman, S., Hahn, A., Saravia, S., Sherule, A. et Thompson, M. (2023). Guide to Operational Technology (OT) Security (NIST SP 800-82 Rev. 3). National Institute of Standards and Technology. https://csrc.nist.gov/pubs/sp/800/82/r3/final
- International Society of Automation. (s. d.). ISA/IEC 62443 Series of Standards. https://www.isa.org/standards-and-publications/isa-standards/isa-iec-62443-series-of-standards
- International Electrotechnical Commission. (2024). IEC 62381:2024 Automation systems in the process industry: Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT). https://webstore.iec.ch/en/publication/67572