
Automatisation d'une usine d'aliments pour animaux : ce qui se contrôle à chaque étape de la fabrication
Automatisation · Usines d'aliments pour animaux
La fabrication d'aliments composés pour animaux suit presque toujours la même chaîne : réception des matières premières en fosse, stockage en silos, broyage, dosage, mélange, conditionnement à la vapeur et granulation, refroidissement et expédition en vrac ou en sacs. L'automatisation des usines d'aliments pour animaux place chaque étape sous le contrôle d'un automate programmable qui exécute la séquence et d'un logiciel d'usine qui enregistre ce qui s'est passé pour chaque lot : quelle matière est entrée dans quel silo, combien a pesé chaque ingrédient, à quelle température la farine a été conditionnée et dans quel camion elle a été chargée.
L'Espagne est le premier producteur d'aliments composés pour animaux de l'Union européenne, avec 38,8 millions de tonnes en 2024 selon le ministère espagnol de l'Agriculture [1]. Nous avons automatisé 45 usines agroalimentaires, et notre logiciel SuitER est né pour les usines d'aliments pour animaux. Nous parcourons ici le procédé étape par étape : ce qui se mesure, ce que contrôle l'automate, ce qui pose souvent problème et quelle donnée doit être enregistrée. Si vous cherchez quelqu'un pour le concevoir et le mettre en service, rendez-vous sur notre page automatisation d'usines d'aliments pour animaux.
L'idée en bref : presque tous les problèmes de qualité et de traçabilité d'une usine d'aliments pour animaux naissent à trois endroits : le déchargement dans le mauvais silo, la bascule ou le mélangeur qui ne respectent pas la formule, et le transfert d'un aliment médicamenteux vers le lot suivant. Un bon système de contrôle empêche les trois et en garde la trace.
Sur cette page
- Le procédé de fabrication d'aliments pour animaux en un coup d'œil
- Réception en fosse
- Silos de matières premières
- Broyage
- Dosage et microdosage
- Mélange et homogénéité
- Conditionnement et granulation
- Refroidissement, produit fini et expédition
- Aliments médicamenteux : transferts et ordre de fabrication
- Ce que la réglementation exige d'enregistrer
- Comment nous automatisons une usine d'aliments pour animaux chez ER
- Questions fréquentes
- Sources
Le procédé de fabrication d'aliments pour animaux en un coup d'œil
Le tableau résume chaque étape ; le détail figure dans les sections suivantes.
| Phase | Équipements habituels | Ce qui s'automatise | Donnée enregistrée |
|---|---|---|---|
| Réception | Pont-bascule, fosse de réception, élévateur à godets, prénettoyeur, aimant | Circuits de déchargement, démarrage et arrêt en cascade, verrouillages sur niveau | Fournisseur, bon de livraison, matière, lot, poids net, silo de destination, date |
| Silos | Silos de matières premières, sondes de niveau | Affectation silo, matière et lot ; blocage des silos consignés | Contenu, lot et stock de chaque silo |
| Broyage | Broyeur à marteaux ou à cylindres, alimentateur à variateur de vitesse | Débit régulé sur la charge du moteur, protections | Tonnes broyées, grille montée, consommation électrique |
| Dosage | Bascules macro et micro, vis doseuses, liquides | Pesée selon la formule, grande et petite vitesse, tolérances | Consigne et poids réel de chaque ingrédient, écarts |
| Mélange | Mélangeur horizontal, incorporation de liquides, trémie tampon | Ordre de chargement, temps de mélange à sec et humide | Temps réels, incidents, numéro de gâchée |
| Granulation | Conditionneur vapeur, presse à granuler, vanne vapeur | Température de conditionnement, alimentation sur la charge, bourrages | Température, charge et tonnes par heure du lot |
| Refroidissement et produit | Refroidisseur, tamiseur de fines, silos de produit fini | Vidange du refroidisseur, recyclage des fines, destination du produit | Silo de produit fini et lot qu'il contient |
| Expédition | Trémies de chargement vrac, bascule de chargement, ensacheuse | Chargement par compartiment, blocage du mauvais produit | Lot, camion, compartiment, client, poids, date |
Ce qu'est un automate et comment il fonctionne, nous l'expliquons dans qu'est-ce qu'un automate programmable, et la couche de supervision dans notre guide des systèmes SCADA.
Réception en fosse
Le camion est pesé sur le pont-bascule, un échantillon est prélevé et il décharge dans la fosse de réception. Un élévateur à godets et plusieurs transporteurs acheminent le grain, en passant par le prénettoyeur et l'aimant, jusqu'au silo affecté.
Ce que contrôle l'automate. Le circuit : quels transporteurs démarrent et vers où s'ouvrent les clapets d'aiguillage. On démarre en cascade depuis la fin du circuit vers la fosse et on arrête dans l'ordre inverse, afin qu'aucun équipement ne reçoive de produit si le suivant est arrêté. Les contrôleurs de rotation signalent un bourrage dans les élévateurs et les transporteurs à chaîne, et la sonde de niveau haut du silo coupe le déchargement avant qu'il ne déborde.
Ce qui pose problème. La destination : du maïs dans le silo d'orge, ou un nouveau lot déchargé par-dessus un autre sans être noté. Le circuit ne devrait démarrer que si le silo est affecté à cette matière.
Ce qui est enregistré. Fournisseur, bon de livraison, matière, lot, poids net, date et silo de destination. Le règlement (CE) 178/2002 impose de pouvoir identifier qui a fourni chaque matière [5], et celui relatif à l'hygiène des aliments pour animaux exige de conserver le nom et l'adresse des fournisseurs ainsi que la date de livraison [2].
Silos de matières premières
Si le système ne sait pas quel lot se trouve dans chaque silo, la traçabilité est rompue même si tout le reste est correctement enregistré.
Ce qui est contrôlé. Le niveau, avec des sondes de niveau maximum et minimum ou une mesure en continu, et le stock calculé à partir des entrées et des consommations. Chaque silo a une matière et un état : disponible, en déchargement ou consigné. Un silo consigné, par exemple dans l'attente d'une analyse, n'est pas proposé au dosage.
Ce qui pose problème. Des stocks « sur le papier » qui ne concordent pas et des silos contenant des restes de deux lots. Comparer de temps en temps le stock calculé au niveau mesuré révèle une bascule qui pèse mal ou un déchargement non enregistré.
Broyage
Le plus courant est un broyeur à marteaux équipé d'une grille dont le diamètre des trous détermine la granulométrie ; certaines lignes utilisent un broyeur à cylindres. Certaines usines broient chaque matière avant le dosage (prébroyage) et d'autres dosent d'abord puis broient le mélange (postbroyage), et la séquence de contrôle change dans chaque cas.
Ce que contrôle l'automate. L'alimentateur est équipé d'un variateur et se régule sur la charge du moteur du broyeur : si le broyeur force, il ralentit ; s'il tourne à vide, il accélère. On travaille ainsi près du maximum sans faire déclencher la protection.
Ce qui pose problème. Une grille cassée ne prévient pas : la granulométrie change et le broyeur se comporte différemment. Si l'on enregistre la charge et le débit de chaque lot, l'écart apparaît sur la courbe de tendance avant de ressortir au laboratoire.
Dosage et microdosage
C'est ici que la formule est exécutée. Céréales, farines et coproduits sont pesés sur des bascules de macro-ingrédients ; prémélanges minéraux, vitamines, acides aminés et additifs, sur des bascules de micro-ingrédients, plus petites et plus précises ; matières grasses et mélasses, par bascule ou débitmètre.
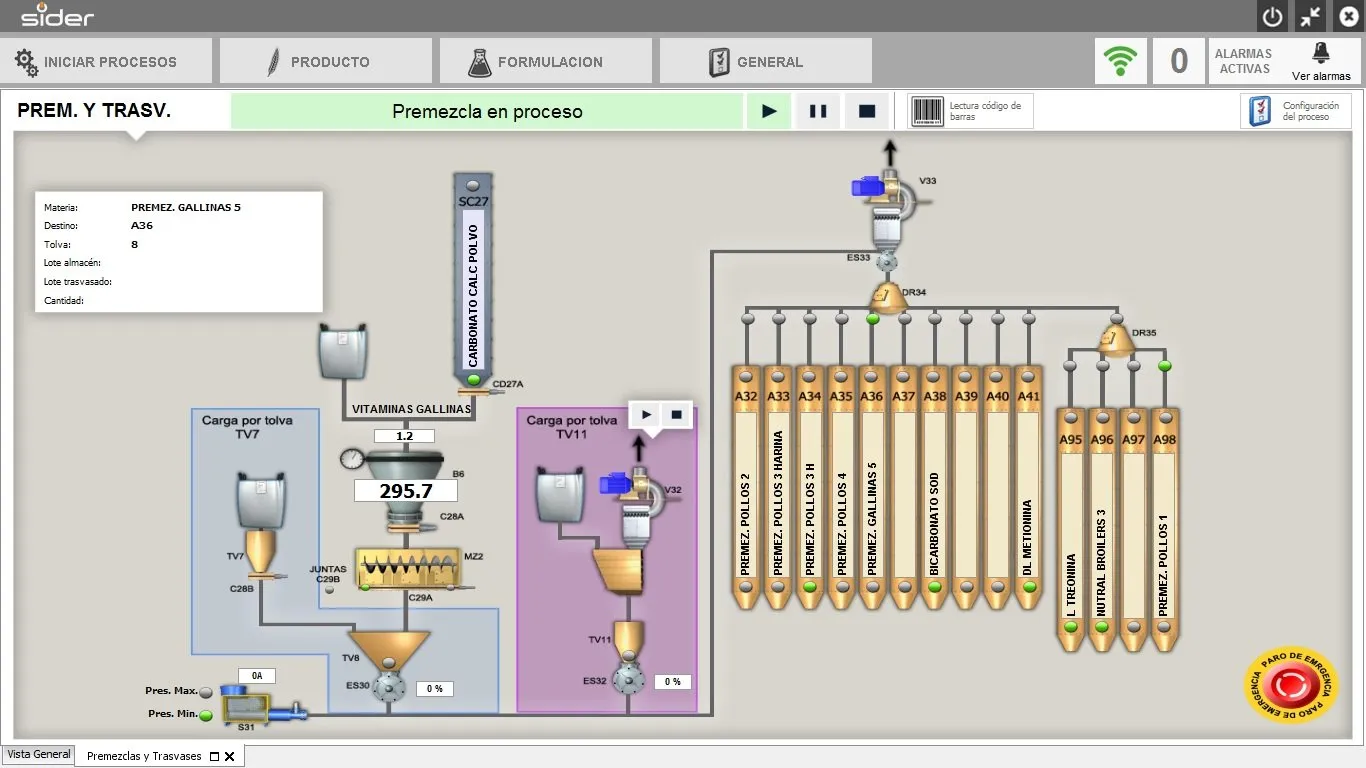
Ce que contrôle l'automate. Chaque vis démarre en grande vitesse et passe en petite vitesse à l'approche de la consigne. L'automate coupe un peu avant, car le produit qui est déjà en train de tomber (« en vol ») pèse aussi, et il corrige cette anticipation à partir des pesées précédentes. Si un ingrédient sort de la tolérance, la gâchée s'arrête jusqu'à ce qu'une personne habilitée décide.
Ce qui pose problème. Le silo qui fait voûte et laisse la vis tourner à vide, la bascule déréglée et, surtout, le mauvais sac dans la trémie des micro-ingrédients, ce que l'on évite en lisant son code-barres avant de l'accepter. Le règlement (CE) 183/2005 exige des bascules adaptées aux poids qu'elles mesurent et soumises régulièrement à des contrôles d'exactitude [2].
Ce qui est enregistré. Par gâchée : consigne et poids réel de chaque ingrédient, lot d'origine et qui a validé chaque exception.
Mélange et homogénéité
Le mélangeur doit répartir quelques kilos de prémélange dans plusieurs tonnes de céréales. Le règlement sur l'hygiène exige des mélangeurs capables de produire des mélanges homogènes et que le fabricant démontre leur efficacité [2] ; pour les aliments médicamenteux, le règlement (UE) 2019/4 exige la dispersion homogène du médicament dans l'aliment [3].
Comment le démontrer. Par un essai : 10 échantillons d'une même gâchée, un traceur analysé dans chacun (le sel est le plus utilisé) et le coefficient de variation (CV) entre eux. L'université d'État du Kansas qualifie un CV inférieur à 10 % d'excellent, de 10 à 15 % de bon, de 15 à 20 % de moyen et supérieur à 20 % de mauvais. Sa publication rapporte un essai dans lequel un mélangeur à rubans de 2 tonnes, au ruban extérieur usé, ne descendait pas sous les 10 % avec des temps de mélange de 3 à 10 minutes ; une fois le ruban remplacé, il y parvenait en 4 [6].
Ce que contrôle l'automate. L'ordre de chargement, les temps de mélange à sec et humide, l'incorporation des liquides et la vidange dans la trémie tampon, qui permet de préparer la gâchée suivante. La trappe ne s'ouvre pas avant le temps fixé pour cette formule, et ce temps est issu de l'essai, pas de l'habitude.
Ce qui pose problème. Des temps raccourcis pour gagner en production, des résidus entre gâchées et des rubans ou des palettes usés, invisibles de l'extérieur.
Conditionnement et granulation
Lorsque l'aliment est vendu en granulés, la farine passe dans un conditionneur où l'on injecte de la vapeur, puis la presse à granuler la pousse avec des galets à travers une filière. Pour des régimes classiques à base de maïs et de soja, le guide de l'université d'État du Kansas donne comme référence 180 à 200 °F de conditionnement (environ 82 à 93 °C) et 17 à 18 % d'humidité à l'arrivée à la filière ; les aliments porcelets plus complexes se granulent plus froids [7].
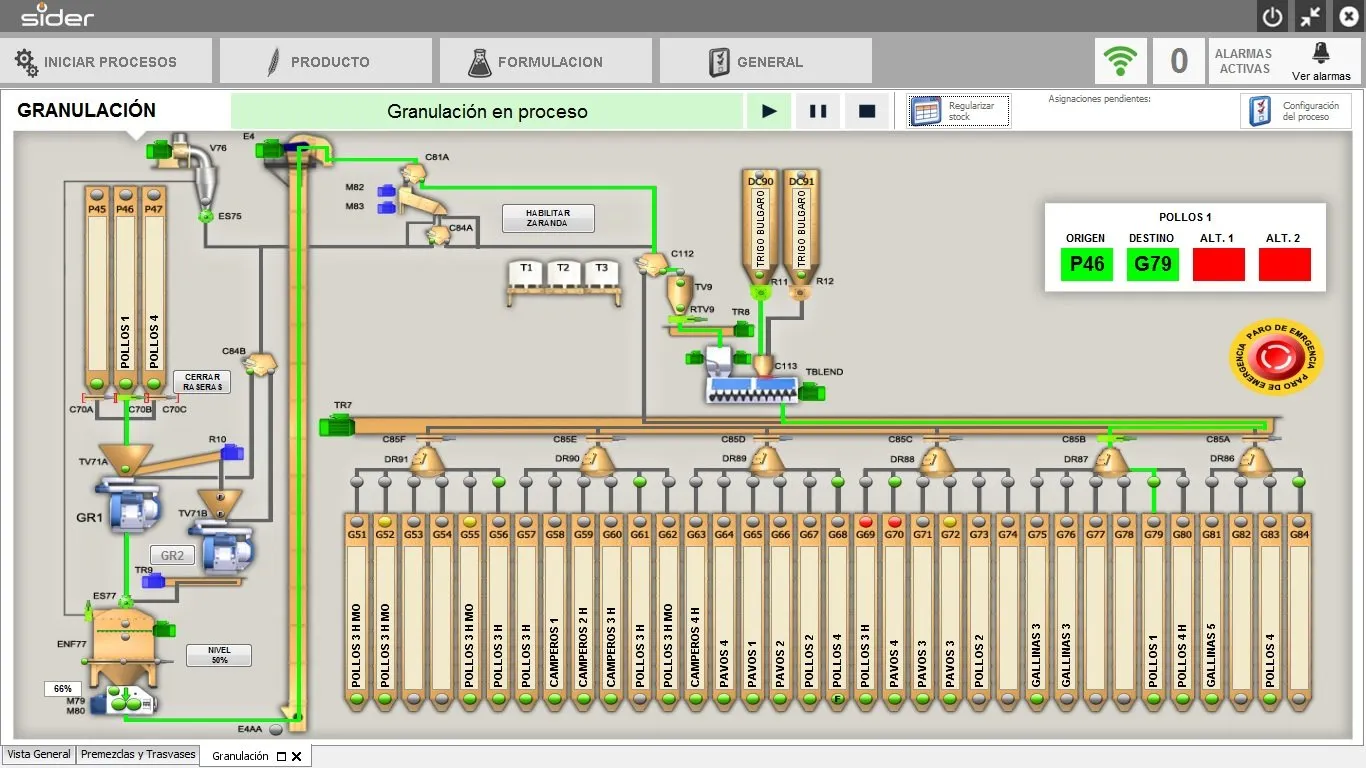
Ce que contrôle l'automate. Deux boucles : la vanne vapeur maintient la température de sortie du conditionneur à la consigne de chaque formule, et l'alimentateur se régule sur la charge du moteur de la presse. La ligne démarre du refroidisseur vers l'alimentateur et, si la presse bourre, la vapeur et l'alimentation sont coupées. Le manuel de bonnes pratiques de la FAO et de l'industrie de l'alimentation animale cite cette donnée comme exemple de surveillance continue dans un plan HACCP : la température de la farine conditionnée, enregistrée par l'automatisation de l'usine [9].
Ce qui pose problème. Le bourrage de la filière par excès de vapeur ou de charge, et le fait de granuler sous la température requise, ce qui donne un granulé mou et plus de fines. Avec la température, la charge et les tonnes par heure de chaque lot enregistrées, une réclamation qualité peut être recoupée avec ce qui s'est passé à la presse ce jour-là.
Refroidissement, produit fini et expédition
Le refroidissement doit retirer au granulé l'humidité ajoutée jusqu'à la ramener à un niveau égal ou inférieur à celui de la farine [7] ; dans les essais de qualité, on le considère froid lorsqu'il est à moins de 10 °F (environ 5,5 °C) de la température ambiante [8]. Un tamiseur sépare les fines, qui retournent à la presse, et le produit va au silo de produit fini indiqué par l'ordre de fabrication.
Ce que contrôle l'automate. La vidange du refroidisseur, le recyclage des fines et le circuit vers le silo. Pour le chargement en vrac, le système n'ouvre que le silo contenant le produit de la commande et l'envoie dans le bon compartiment du camion ; en sacs, l'ensacheuse pèse et le lot est imprimé sur le sac ou sur son étiquette.
Ce qui pose problème. Le produit d'un client dans le compartiment d'un autre, ou l'aliment destiné à une espèce en route vers un autre élevage. C'est le dernier point par lequel une erreur arrive jusqu'à l'animal.
Ce qui est enregistré. Lot, silo, camion, compartiment, client, poids et date. Ainsi se referme la traçabilité aval exigée par l'article 18 du règlement (CE) 178/2002 : identifier les entreprises auxquelles chaque produit a été fourni [5].
Aliments médicamenteux : transferts et ordre de fabrication
Les aliments médicamenteux ont représenté 3,9 % des aliments composés fabriqués en Espagne en 2024 [1]. C'est peu, mais ils conditionnent toute l'usine : tout résidu dans les bascules, le mélangeur, la presse ou les transporteurs passe dans le lot suivant.
Le règlement (UE) 2019/4, applicable depuis le 28 janvier 2022, impose des mesures contre cette contamination croisée, et son annexe I exige des règles de séquençage ou d'incompatibilité entre fabrications et, si nécessaire, des lignes dédiées [3]. Le règlement délégué (UE) 2024/1229, applicable depuis le 20 mai 2025, fixe le maximum : si le lot précédent était médicamenteux, l'aliment suivant peut contenir au plus 1 % de l'antimicrobien que contenait celui-ci, rapporté à une humidité de 12 %. Dans certains cas, la limite descend à la limite de quantification du laboratoire, par exemple si l'aliment suivant est destiné à des animaux producteurs d'œufs ou de lait pour la consommation humaine [4].
Les outils classiques sont le séquençage, le rinçage avec du produit (« laver » la ligne) et le nettoyage physique [9]. Dans le système de contrôle, ils se traduisent ainsi :
- Séquence de fabrication. Après un aliment médicamenteux, on programme un aliment compatible ou un lot de rinçage, et le système ne permet pas de lancer une formule sensible, comme celle des pondeuses, sans cette étape.
- Circuits et silos signalés. Les silos, bascules et circuits qui ont transporté de l'aliment médicamenteux restent signalés jusqu'à leur nettoyage ou leur rinçage.
- Enregistrement de l'ordre réel. Quel lot a suivi chaque lot médicamenteux, sur quelle ligne, avec quel nettoyage et avec quel lot de médicament vétérinaire.
Ce que la réglementation exige d'enregistrer
Aucun de ces règlements n'impose un logiciel précis, mais celui relatif à l'hygiène exige des contrôles en cours de fabrication et des registres permettant de reconstituer l'historique de fabrication de chaque lot [2]. Si la donnée est notée à la main, arrive en retard ou n'est pas rattachée au lot, il est beaucoup plus difficile d'en apporter la preuve.
| Règlement | Ce qu'il exige | Donnée qui le prouve | Où elle naît |
|---|---|---|---|
| Règlement (CE) 178/2002, art. 18 | Identifier les fournisseurs et les entreprises livrées [5] | Fournisseur et lot entrant ; client et lot sortant | Réception et expédition |
| Règlement (CE) 183/2005, annexe II | Éviter la contamination croisée et les erreurs ; bascules et mélangeurs contrôlés ; registres qui reconstituent chaque lot [2] | Pesées réelles par gâchée, essais des bascules et des mélangeurs, enregistrement par lot | Dosage, mélange et expédition |
| Règlement (UE) 2019/4, art. 6 et 7 et annexe I | Homogénéité, mesures contre les transferts, règles de séquençage et enregistrement de chaque lot médicamenteux [3] | Ordre réel de fabrication, nettoyages, lot du médicament | Planification, mélange et granulation |
Pourquoi les enregistrements manuels échouent précisément ici et comment mettre en place la traçabilité par lot, nous l'expliquons dans l'article sur la traçabilité alimentaire et les enregistrements manuels.
Comment nous automatisons une usine d'aliments pour animaux chez ER
Depuis 1981, nous faisons de l'ingénierie électrique, des installations et de l'automatisation, et nous avons automatisé 45 usines agroalimentaires. SuitER, notre logiciel d'usine, a commencé comme un ensemble d'applications pour les usines d'aliments pour animaux : il dispose d'un écran par étape (fosse de réception, prémélanges, granulation, expéditions) et rattache chaque pesée, circuit et chargement à son lot. La traçabilité est assurée par le module SuitER Tracer, et l'ensemble est présenté sur notre page logiciel SuitER.
Dans une usine d'aliments pour animaux, nous réalisons la partie électrique, la programmation des automates, le logiciel de supervision et la mise en service, puis le support avec notre service technique SatER. Si l'usine dispose d'un ancien système devenu insuffisant, nous l'abordons comme une modernisation d'automates et de SCADA par étapes.
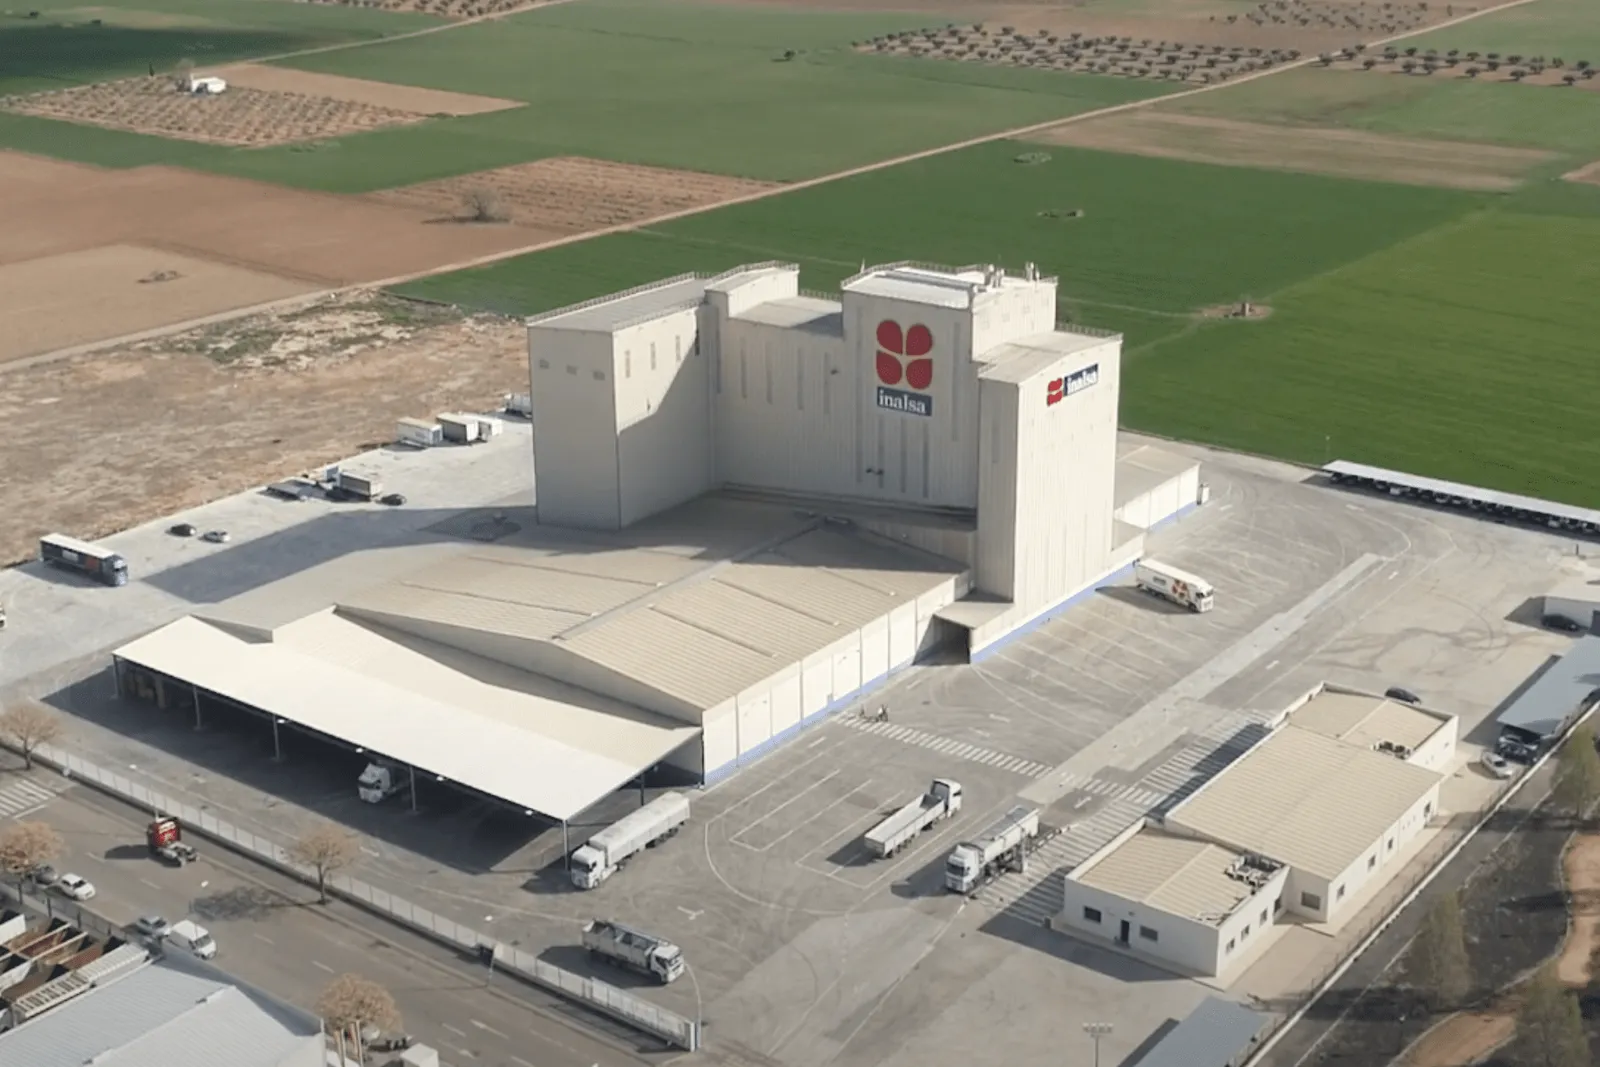
Trois des usines sur lesquelles nous avons travaillé ont une vidéo sur notre chaîne YouTube : Inalsa, Agrocantabria et Casaseca. D'autres, comme Piensos Sol, Agropal ou Gypasa, figurent sur notre page industrie agroalimentaire.
Et si nous examinions votre usine d'aliments pour animaux ?
Dites-nous quelles étapes sont automatisées, où l'on note encore à la main et ce qui vous préoccupe en vue d'une inspection, et nous vous dirons par où nous commencerions.
Automatisation d'usines d'aliments pour animaux Parlez à notre équipeOu appelez-nous au 967 140 850
Questions fréquentes sur l'automatisation d'usines d'aliments pour animaux
Quelles sont les étapes de la fabrication d'aliments composés pour animaux ?
Réception des matières premières en fosse, stockage en silos, broyage, dosage des macro- et micro-ingrédients, mélange, conditionnement à la vapeur et granulation, refroidissement, stockage du produit fini et expédition en vrac ou en sacs. Certaines usines broient avant le dosage et d'autres après.
Qu'automatise-t-on dans une usine d'aliments pour animaux ?
Pratiquement tout ce qui bouge : les circuits de déchargement et de transport, les bascules et les doseurs, les temps de mélange, la température du conditionneur, l'alimentation du broyeur et de la presse à granuler et le chargement des camions. Un automate exécute chaque séquence et le logiciel d'usine enregistre ce qui s'est passé pour chaque lot.
Quelle est la différence entre dosage et microdosage dans les aliments pour animaux ?
Le dosage des macro-ingrédients pèse les matières de forte consommation, comme les céréales et les farines, sur des bascules de grande capacité. Le microdosage pèse les prémélanges minéraux, vitamines, acides aminés et additifs sur des bascules petites et de meilleure résolution, car quelques kilos doivent être bien répartis dans plusieurs tonnes.
Comment vérifier qu'un mélange d'aliment pour animaux est homogène ?
Par un essai de mélangeur : on prélève 10 échantillons d'une même gâchée, on analyse dans chacun un traceur, généralement le sel, et on calcule le coefficient de variation. L'université d'État du Kansas juge excellent un résultat inférieur à 10 % et bon entre 10 et 15 % ; le règlement (CE) 183/2005 impose de démontrer l'efficacité des mélangeurs en matière d'homogénéité.
Qu'exige la réglementation d'une usine qui fabrique des aliments médicamenteux ?
Le règlement (UE) 2019/4, applicable depuis le 28 janvier 2022, impose de garantir la dispersion homogène du médicament et de prendre des mesures contre la contamination croisée, avec des règles de séquençage de la fabrication. Le règlement délégué (UE) 2024/1229 limite le transfert d'antimicrobiens vers l'aliment suivant à 1 % de ce que contenait le lot médicamenteux, et à moins dans certains cas.
Quelles données une usine d'aliments pour animaux doit-elle enregistrer pour la traçabilité ?
Au minimum, le fournisseur et le lot de chaque matière première, le silo où elle a été stockée, les pesées réelles de chaque lot fabriqué et le client auquel chaque lot a été livré. L'article 18 du règlement (CE) 178/2002 impose de pouvoir identifier à qui l'on a acheté et à qui l'on a vendu.
Peut-on automatiser une usine d'aliments pour animaux déjà en service ?
Oui, et c'est le cas le plus fréquent. On travaille par étapes, en commençant par la partie qui pose le plus de problèmes, et les changements d'armoires électriques et de programmes sont préparés pour être réalisés pendant les arrêts prévus de l'usine.
Combien d'aliments pour animaux fabrique-t-on en Espagne ?
L'Espagne a fabriqué 38,8 millions de tonnes d'aliments composés pour animaux en 2024 et elle est le premier producteur de l'Union européenne, selon le ministère espagnol de l'Agriculture, de la Pêche et de l'Alimentation. Les aliments médicamenteux ont représenté 3,9 % de ce total.
Sources
- Ministerio de Agricultura, Pesca y Alimentación. (2025, 23 septembre). L'Espagne reste le premier producteur d'aliments pour animaux de l'Union européenne, avec 38,8 millions de tonnes. https://www.mapa.gob.es
- Règlement (CE) n° 183/2005 du 12 janvier 2005 établissant des exigences en matière d'hygiène des aliments pour animaux (annexe II). Journal officiel de l'Union européenne, L 35. https://www.boe.es/buscar/doc.php?id=DOUE-L-2005-80251
- Règlement (UE) 2019/4 du 11 décembre 2018 concernant la fabrication, la mise sur le marché et l'utilisation d'aliments médicamenteux pour animaux. Journal officiel de l'Union européenne, L 4. https://www.boe.es/buscar/doc.php?id=DOUE-L-2019-80008
- Règlement délégué (UE) 2024/1229 de la Commission du 20 février 2024 relatif aux teneurs maximales spécifiques de contamination croisée par des substances actives antimicrobiennes dans les aliments pour animaux non cibles. Journal officiel de l'Union européenne. https://www.boe.es/buscar/doc.php?id=DOUE-L-2024-80616
- Règlement (CE) n° 178/2002 du 28 janvier 2002 établissant les principes généraux et les prescriptions générales de la législation alimentaire (art. 18). Journal officiel des Communautés européennes, L 31. https://www.boe.es/buscar/doc.php?id=DOUE-L-2002-80201
- Stark, C. et Saensukjaroenphon, M. (2017). Testing Mixer Performance (MF3393). Kansas State University. https://bookstore.ksre.ksu.edu/pubs/testing-mixer-performance_MF3393.pdf
- Dunmire, K., Stark, C. et Paulk, C. (2021). Quality Feed Manufacturing Guide: Pelleting. Kansas State University. https://www.grains.k-state.edu (PDF)
- Stark, C. et Fahrenholz, A. (2015). Evaluating Pellet Quality (MF3228). Kansas State University. https://bookstore.ksre.ksu.edu/pubs/evaluating-pellet-quality_MF3228.pdf
- FAO et International Feed Industry Federation. (2010). Good practices for the feed industry: Implementing the Codex Alimentarius Code of Practice on Good Animal Feeding. https://www.fao.org/3/i1379e/i1379e.pdf