
Automatisation de l'industrie alimentaire : installation électrique, contrôle et réglementation
Procédés industriels · Industrie alimentaire
L'automatisation de l'industrie alimentaire consiste à ce que l'usine réceptionne, dose, transforme, nettoie et conditionne à l'aide d'automates programmables (PLC), d'instruments de mesure et d'un système de supervision (SCADA) qui exécutent les recettes, surveillent les limites du procédé et enregistrent chaque lot. L'automatisation d'une usine de transformation alimentaire couvre généralement la réception et le dosage des matières premières, le traitement thermique, le nettoyage en place des équipements (NEP), le conditionnement et les utilités : froid, air comprimé et eau.
Tout cela repose sur l'installation électrique, qui doit ici faire face à la condensation, au lavage au jet, au froid ou à la poussière. Chez ER Ingeniería, nous réalisons des installations électriques et de l'automatisation industrielle depuis 1981 et nous avons automatisé 45 usines agroalimentaires. Si vous cherchez quelqu'un pour la concevoir et la réaliser, vous le trouverez sur notre page installations électriques pour l'industrie alimentaire.
L'idée en bref : avant de choisir l'automate, il faut savoir quel type de local est chaque zone selon le REBT, s'il y a des poussières de grain ou de farine présentant un risque d'explosion, quelles machines vont être modifiées et quels points HACCP le système doit enregistrer. C'est ce qui détermine les armoires, le câblage et la nécessité ou non d'un projet pour les travaux.
Sur cette page
- Ce que l'on automatise dans une usine de transformation alimentaire
- Par où commencer l'automatisation
- L'installation électrique selon le REBT
- Armoires électriques : UNE-EN IEC 61439 et défaillances fréquentes
- Sécurité des machines : la directive aujourd'hui, le règlement en 2027
- Hygiène : HACCP et une installation que l'on peut nettoyer
- Poussières de grain et de farine : atmosphères explosives
- Contrôle, données et traçabilité
- Comment nous procédons chez ER Ingeniería
- Questions fréquentes
- Sources
Ce que l'on automatise dans une usine de transformation alimentaire
Une usine alimentaire est une chaîne de zones très différentes : poussière à la réception, condensation en production, eau sous pression au nettoyage et températures négatives en congélation. Chaque zone a son automatisation et ses exigences électriques.
| Zone de l'usine | Ce qui s'automatise | Défaillances fréquentes | Ce qu'exige l'installation |
|---|---|---|---|
| Réception, silos et stockage de grain ou de farine | Pesage des entrées, transport vers les silos, niveaux, lot d'entrée | Pesées notées à la main ; poussière dans les boîtiers et les moteurs | Classer les zones à poussières combustibles (ITC-BT-29 et RD 681/2003) [1] [2] |
| Dosage et mélange | Recettes dans l'automate, dosage au poids ou au débit, verrouillages | Recettes modifiées sans laisser de trace ; séquences qui s'arrêtent sans dire pourquoi | Armoires de commande vérifiées selon UNE-EN IEC 61439 [3], avec réserve |
| Traitement thermique, cuisson, fermentation | Boucles de température, de pression et de temps ; alarmes d'écart | Limites surveillées uniquement sur papier | Enregistrement des limites critiques et des mesures correctives HACCP [4] ; local humide ou à température élevée (ITC-BT-30) [1] |
| Nettoyage NEP et salles de lavage | Séquences avec temps, température et concentration ; enregistrement de chaque cycle | Appareillage dans la zone de lavage au jet ; presse-étoupes qui laissent passer l'eau | Local mouillé : IPX4, et commande et protection hors du local ou dans un coffret équivalent (ITC-BT-30) [1] |
| Chambres froides et de congélation | Compresseurs, dégivrages et températures avec enregistrement et alerte à distance | Alarmes nocturnes que personne ne reçoit | Local à très basse température, en dessous de -20 °C (ITC-BT-30) [1] |
| Conditionnement et palettisation | Comptage, contrôle pondéral, étiquetage avec le lot, intégration des machines | Machines qui ne communiquent pas ; arrêts sans cause enregistrée | Directive 2006/42/CE aujourd'hui et règlement (UE) 2023/1230 à partir de 2027 [5] [6] |
| Utilités : air, eau, vapeur, pompage | Variateurs, démarrage à la demande, consommation par ligne | Équipements en marche sans demande ; la consommation ne se voit que sur la facture | Les pompages d'eau de plus de 10 kW nécessitent un projet (ITC-BT-04) [1] |
Par où commencer l'automatisation
Une ligne peut être automatisée et continuer à s'arrêter à cause d'une armoire saturée ou de protections mal coordonnées. Voici l'ordre que nous suivons :
- Examiner l'existant : schémas et certificats, puissance disponible, état des armoires, et combien de fois chaque ligne s'arrête et pourquoi. Pour chiffrer ces arrêts, nous disposons d'un document technique pour calculer le coût réel d'un arrêt.
- Classer les locaux : humide, mouillé, à très basse température, poussiéreux ou présentant un risque d'explosion. C'est de là que découlent le matériel, l'indice de protection et la nécessité ou non d'un projet.
- Choisir le premier tronçon selon l'impact : là où il y a le plus d'arrêts, d'erreurs de lot ou de données notées à la main. C'est souvent le dosage ou la réception.
- Définir l'architecture avant d'acheter : armoires, réseau d'usine, automates, SCADA et ce qui est enregistré par lot, pour que chaque extension se raccorde sans refaire l'existant.
- Mettre en conformité et documenter : projet ou mémoire technique, vérifications, inspection le moment venu et schémas à jour.
L'ITC-BT-04 exige un projet pour les nouvelles installations industrielles de plus de 20 kW ; pour celles des locaux humides, mouillés, poussiéreux ou présentant un risque de corrosion de plus de 10 kW ; et pour celles des locaux présentant un risque d'incendie ou d'explosion, quelle que soit la puissance [1]. En cas d'extension ou de rénovation, son paragraphe 3.2 ajoute trois cas qui nécessitent aussi un projet [1] :
- Extensions dans des locaux spéciaux et modifications importantes. Les extensions d'installations dans des locaux humides, poussiéreux, présentant un risque de corrosion, mouillés ou présentant un risque d'incendie ou d'explosion, entre autres groupes, ainsi que les modifications importantes de toute installation de cette liste.
- Extensions qui franchissent le seuil. Celles d'une installation qui n'atteignait pas son seuil de puissance et le dépasse avec l'extension.
- Extensions de plus de 50 %. Celles d'une installation ayant déjà fait l'objet d'un projet, lorsqu'elles dépassent, en une ou plusieurs fois, 50 % de la puissance prévue dans celui-ci.
Dans une usine alimentaire, presque toutes les zones relèvent de ces groupes, et le premier cas ne fixe aucune puissance minimale : une extension dans la salle de lavage nécessite un projet, même si elle est petite.
L'installation électrique selon le REBT
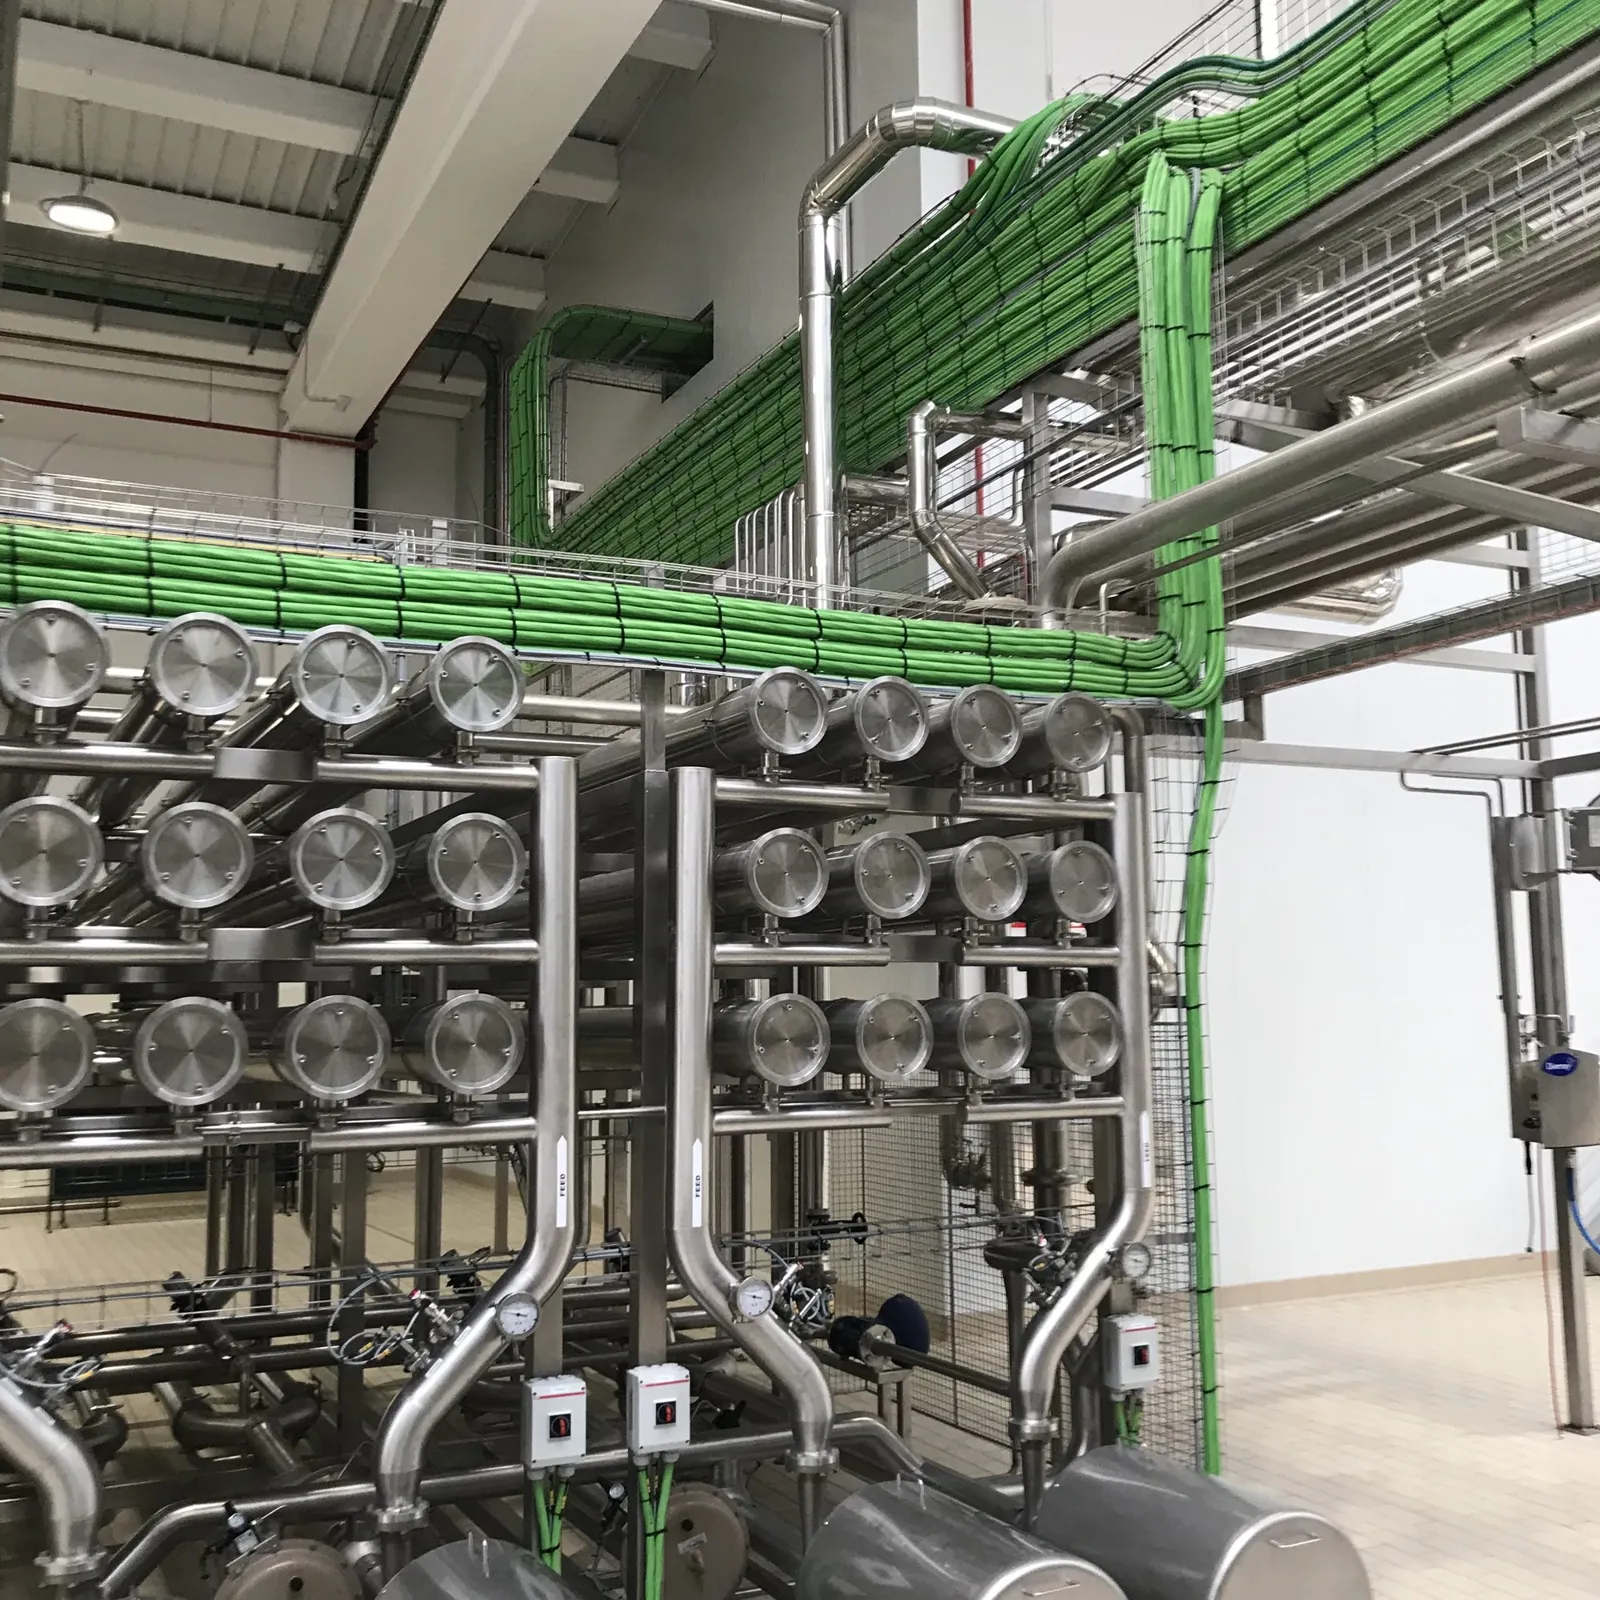
Le Real Decreto 842/2002 approuve le Règlement électrotechnique pour la basse tension (REBT) espagnol et ses instructions techniques complémentaires [1]. Dans une usine alimentaire, deux d'entre elles pèsent particulièrement : l'ITC-BT-30, pour les locaux à caractéristiques particulières, et l'ITC-BT-29, pour les locaux présentant un risque d'incendie ou d'explosion [1].
| Type de local (ITC-BT-30) | Définition | Où on le trouve dans l'usine | Ce qu'il exige |
|---|---|---|---|
| Humide | Condensation au plafond et sur les murs, taches salines ou moisissures, sans gouttes | Salles de production avec vapeur | Canalisations étanches ; connexions et appareillage IPX1 ; capots et organes de commande non métalliques |
| Mouillé | Sols, plafonds et murs imprégnés ; grosses gouttes ou buée pendant de longues périodes ; les emplacements en plein air | Salles de lavage, zones NEP, lavage au jet quotidien, quais extérieurs | IPX4 pour les canalisations ; commande, protection et prises hors du local ou IPX4 ; protection à l'origine de chaque circuit entrant ; pas d'appareils portatifs, sauf en TBTS ou avec séparation des circuits |
| Présentant un risque de corrosion | Gaz ou vapeurs qui attaquent le matériel électrique | Stockage et dosage des produits de nettoyage | Les exigences du local mouillé et un revêtement extérieur inaltérable par ces gaz |
| À température élevée | Air qui dépasse souvent 40 °C ou se maintient au-dessus de 35 °C | Abords des fours et des chaudières | Câbles à isolation plastique jusqu'à 50 °C avec un facteur de réduction de leur intensité ; au-delà, câbles spéciaux |
| À très basse température | En dessous de -20 °C ; la norme cite les chambres de congélation | Tunnels et chambres de congélation | Isolation et matériel qui ne se détériorent pas à cette température |
Extrait de l'ITC-BT-30 [1]. Les locaux poussiéreux sans risque d'explosion exigent au minimum IP5X pour les canalisations et l'appareillage.
La règle du local mouillé qui change le plus la conception est celle de la commande et de la protection : ces appareils sont placés à l'extérieur, et ce n'est que si c'est impossible qu'on les admet protégés contre les projections d'eau [1]. C'est pourquoi, dans les zones de lavage, nous déplaçons les armoires vers un couloir technique ou un local électrique.
L'ITC-BT-05 fixe les installations qui doivent être inspectées par un organisme de contrôle agréé avant leur mise en service : entre autres, les installations industrielles avec projet de plus de 100 kW, les locaux mouillés de plus de 25 kW et les locaux présentant un risque d'incendie ou d'explosion de classe I. Ces mêmes installations sont de nouveau inspectées tous les 5 ans [1].
Armoires électriques : UNE-EN IEC 61439 et défaillances fréquentes
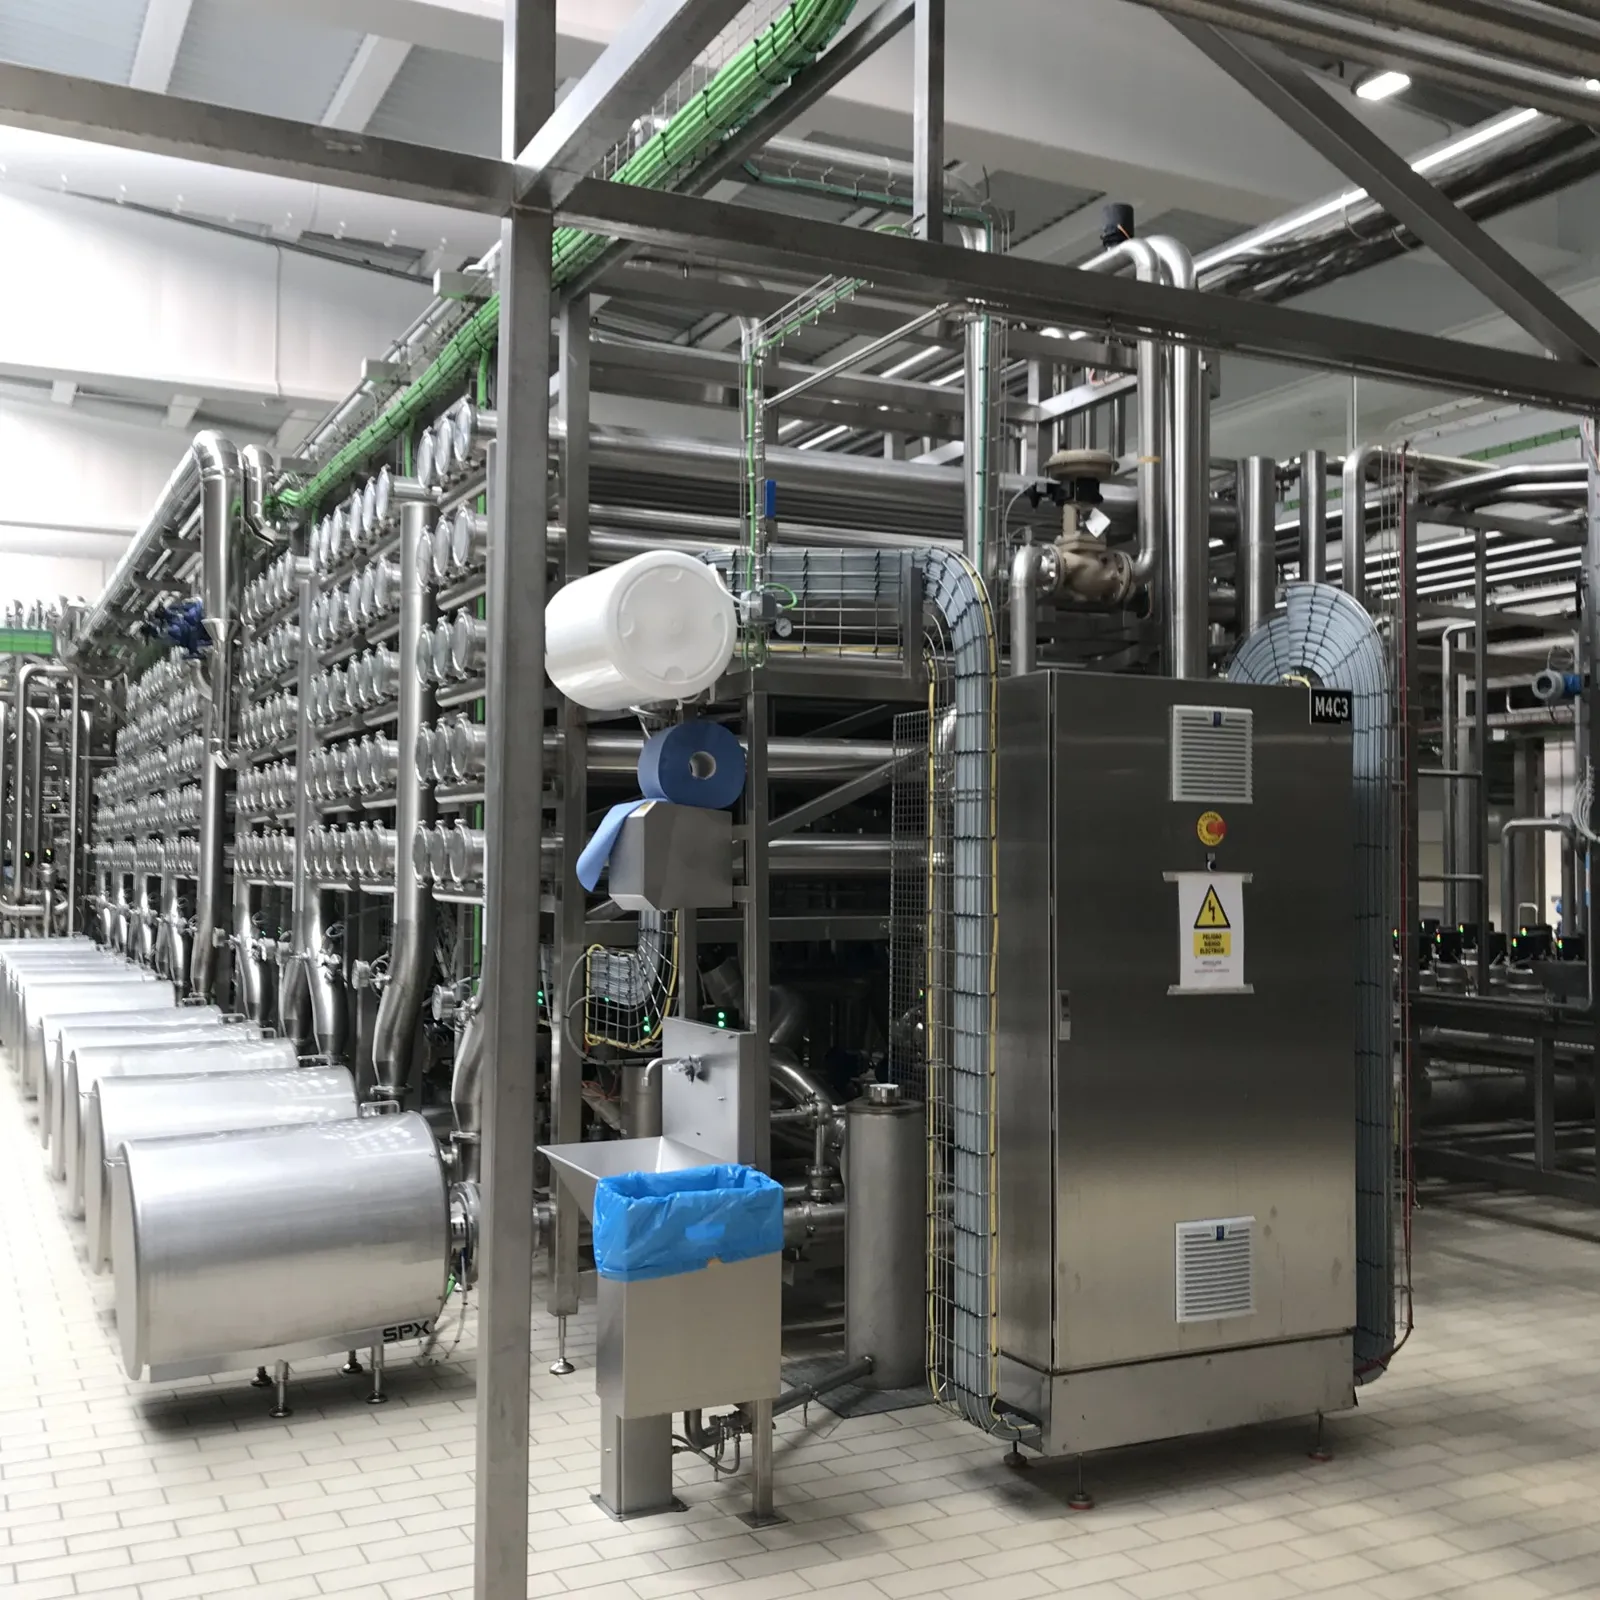
Les armoires basse tension sont construites selon la série IEC 61439, publiée en Espagne sous la référence UNE-EN IEC 61439. Sa partie 1 fixe les définitions, les conditions de service, les exigences de construction, les caractéristiques techniques et les exigences de vérification des ensembles d'appareillage [3]. Une armoire est un ensemble vérifié en tant que tel, avec sa documentation, et chaque modification ultérieure touche à quelque chose que quelqu'un a vérifié.
Dans l'alimentaire, une armoire très étanche sans dissipation chauffe, et une armoire en acier peint à côté de produits de nettoyage rouille. Nous séparons puissance, signaux et communications, nous laissons une réserve réelle et nous coordonnons les protections pour qu'une panne reste isolée sur sa ligne. Voici les défaillances que nous rencontrons le plus souvent :
| Problème | Comment cela se remarque en production | Ce que l'on contrôle |
|---|---|---|
| Protections sans sélectivité | Un défaut sur un moteur fait déclencher la protection de tête et arrête la ligne avec du produit en cours de traitement | Coordination des protections et sectorisation par ligne |
| Harmoniques des variateurs | Échauffements, déclenchements et défauts intermittents sur les bascules et les sondes | Mesure de la qualité du réseau, filtres ou selfs, câble blindé et bonnes mises à la terre |
| Armoire saturée | Extensions accrochées à l'extérieur ; schémas qui ne correspondent pas à ce qui est installé | Réserve planifiée, bornes repérées et schémas mis à jour après chaque modification |
| Enveloppe inadaptée au local | Condensation à l'intérieur, bornes oxydées, déclenchements après le nettoyage | Indice IP adapté au local, presse-étoupes appropriés, ventilation ou climatisation |
| Pas de mesure de consommation | L'énergie n'apparaît que sur la facture globale | Analyseurs de réseau par ligne intégrés au SCADA |
| Réseau de contrôle non séparé | Pertes de communication entre automates et SCADA ; accès non contrôlés | Réseau d'usine segmenté, droits d'accès et sauvegardes |
Les coupures entre automate et SCADA ont leur propre diagnostic, que nous détaillons dans défauts de communication entre automate et SCADA.
Sécurité des machines : la directive aujourd'hui, le règlement en 2027
Aujourd'hui, les machines sont mises sur le marché et mises en service conformément à la directive 2006/42/CE, que l'Espagne applique par le Real Decreto 1644/2008 [5]. Elle est remplacée par le règlement (UE) 2023/1230. Le texte publié en juin 2023 fixait son application au 14 janvier 2027, mais un rectificatif de juillet de la même année l'a reportée au 20 janvier 2027, qui est aussi le jour où la directive est abrogée [6] [7]. Les machines mises sur le marché conformément à la directive avant cette date peuvent continuer à être commercialisées [6].
Pour une usine qui intègre et transforme des lignes, le règlement apporte trois points dont il faut déjà tenir compte :
- Modification substantielle. Il s'agit d'une modification physique ou numérique d'une machine déjà mise sur le marché ou mise en service, non prévue par le fabricant, qui crée un nouveau danger ou augmente un risque existant. Elle est considérée comme substantielle si elle oblige à ajouter des protecteurs ou des dispositifs de protection qui exigent de modifier le système de commande de sécurité, ou de nouvelles mesures de stabilité ou de résistance mécanique [6]. Celui qui la réalise assume les obligations du fabricant [6]. Avant de transformer une machine pour l'intégrer dans une ligne, on évalue ce point.
- Systèmes de commande. Une défaillance du matériel ou de la logique ne doit pas provoquer de situations dangereuses, et le système doit résister aux tentatives malveillantes de tiers raisonnablement prévisibles [6].
- Protection contre la corruption. Le raccordement de la machine à un autre dispositif, y compris à distance, ne doit pas provoquer de situations dangereuses, et les logiciels et les données essentiels à la sécurité doivent être protégés [6]. Cela concerne directement l'accès à distance et le réseau d'usine.
Son annexe III maintient des exigences propres aux machines destinées aux denrées alimentaires : surfaces en contact lisses et sans cavités où la matière organique puisse s'accumuler, faciles à nettoyer et à désinfecter, et liquides de nettoyage pouvant être entièrement évacués [6].
Hygiène : HACCP et une installation que l'on peut nettoyer
Le règlement (CE) 852/2004 oblige les exploitants du secteur alimentaire qui opèrent après la production primaire, comme une usine alimentaire, à mettre en place des procédures fondées sur les principes HACCP : identifier les dangers, fixer des points critiques pour la maîtrise avec leurs limites, les surveiller, appliquer des mesures correctives, vérifier et tenir des documents et des registres qui le démontrent [4]. Une bonne partie est automatisable : une limite surveillée par l'automate génère une alarme, un enregistrement avec date et lot et, le cas échéant, un blocage, au lieu d'une annotation à la main.
Le même règlement demande que les équipements en contact avec les aliments soient construits et entretenus de manière à réduire le risque de contamination, que leur installation permette de bien nettoyer l'équipement et ses abords et qu'ils soient munis, si nécessaire, des dispositifs de contrôle appropriés [4]. Dans l'installation électrique, nous l'appliquons ainsi :
- Câbles sur chemins de câbles au-dessus des équipements et non au sol, où ils retiennent l'eau et la saleté, mais jamais au-dessus de produit exposé. C'est un critère qui nous est propre, appuyé par le règlement : il demande que les équipements suspendus des salles de production empêchent l'encrassement et réduisent la condensation et la chute de particules [4].
- Enveloppes en acier inoxydable dans les salles de production, avec le moins de saillies possible.
- Indice de protection selon le nettoyage réel : le REBT fixe le minimum du local [1], et là où l'on nettoie au jet ou sous pression, on l'augmente selon l'équipement et la procédure.
Poussières de grain et de farine : atmosphères explosives
Parmi les emplacements dangereux en raison des poussières, l'ITC-BT-29 cite expressément les « zones de travail, de manipulation et de stockage de l'industrie alimentaire qui manipule des grains et leurs dérivés » [1]. Ils sont de classe II et se divisent en zone 20 (nuage de poussière permanent ou fréquent, en général à l'intérieur des conduits et des récipients), zone 21 (occasionnel, par exemple près des points de vidange ou de remplissage) et zone 22 (non prévisible en fonctionnement normal et, s'il se forme, de courte durée). La catégorie de l'appareil va avec la zone : la 1 convient aux zones 20, 21 et 22 ; la 2, aux zones 21 et 22 ; la 3, uniquement à la zone 22 [1].
Le Real Decreto 681/2003 oblige l'employeur à classer ces zones et à tenir un document relatif à la protection contre les explosions, révisé à chaque modification, extension ou transformation importante [2]. Un nouveau convoyeur ou un filtre déplacé peuvent modifier les zones. Dans les usines d'aliments pour animaux, c'est le quotidien (automatisation d'usines d'aliments pour animaux).
Contrôle, données et traçabilité
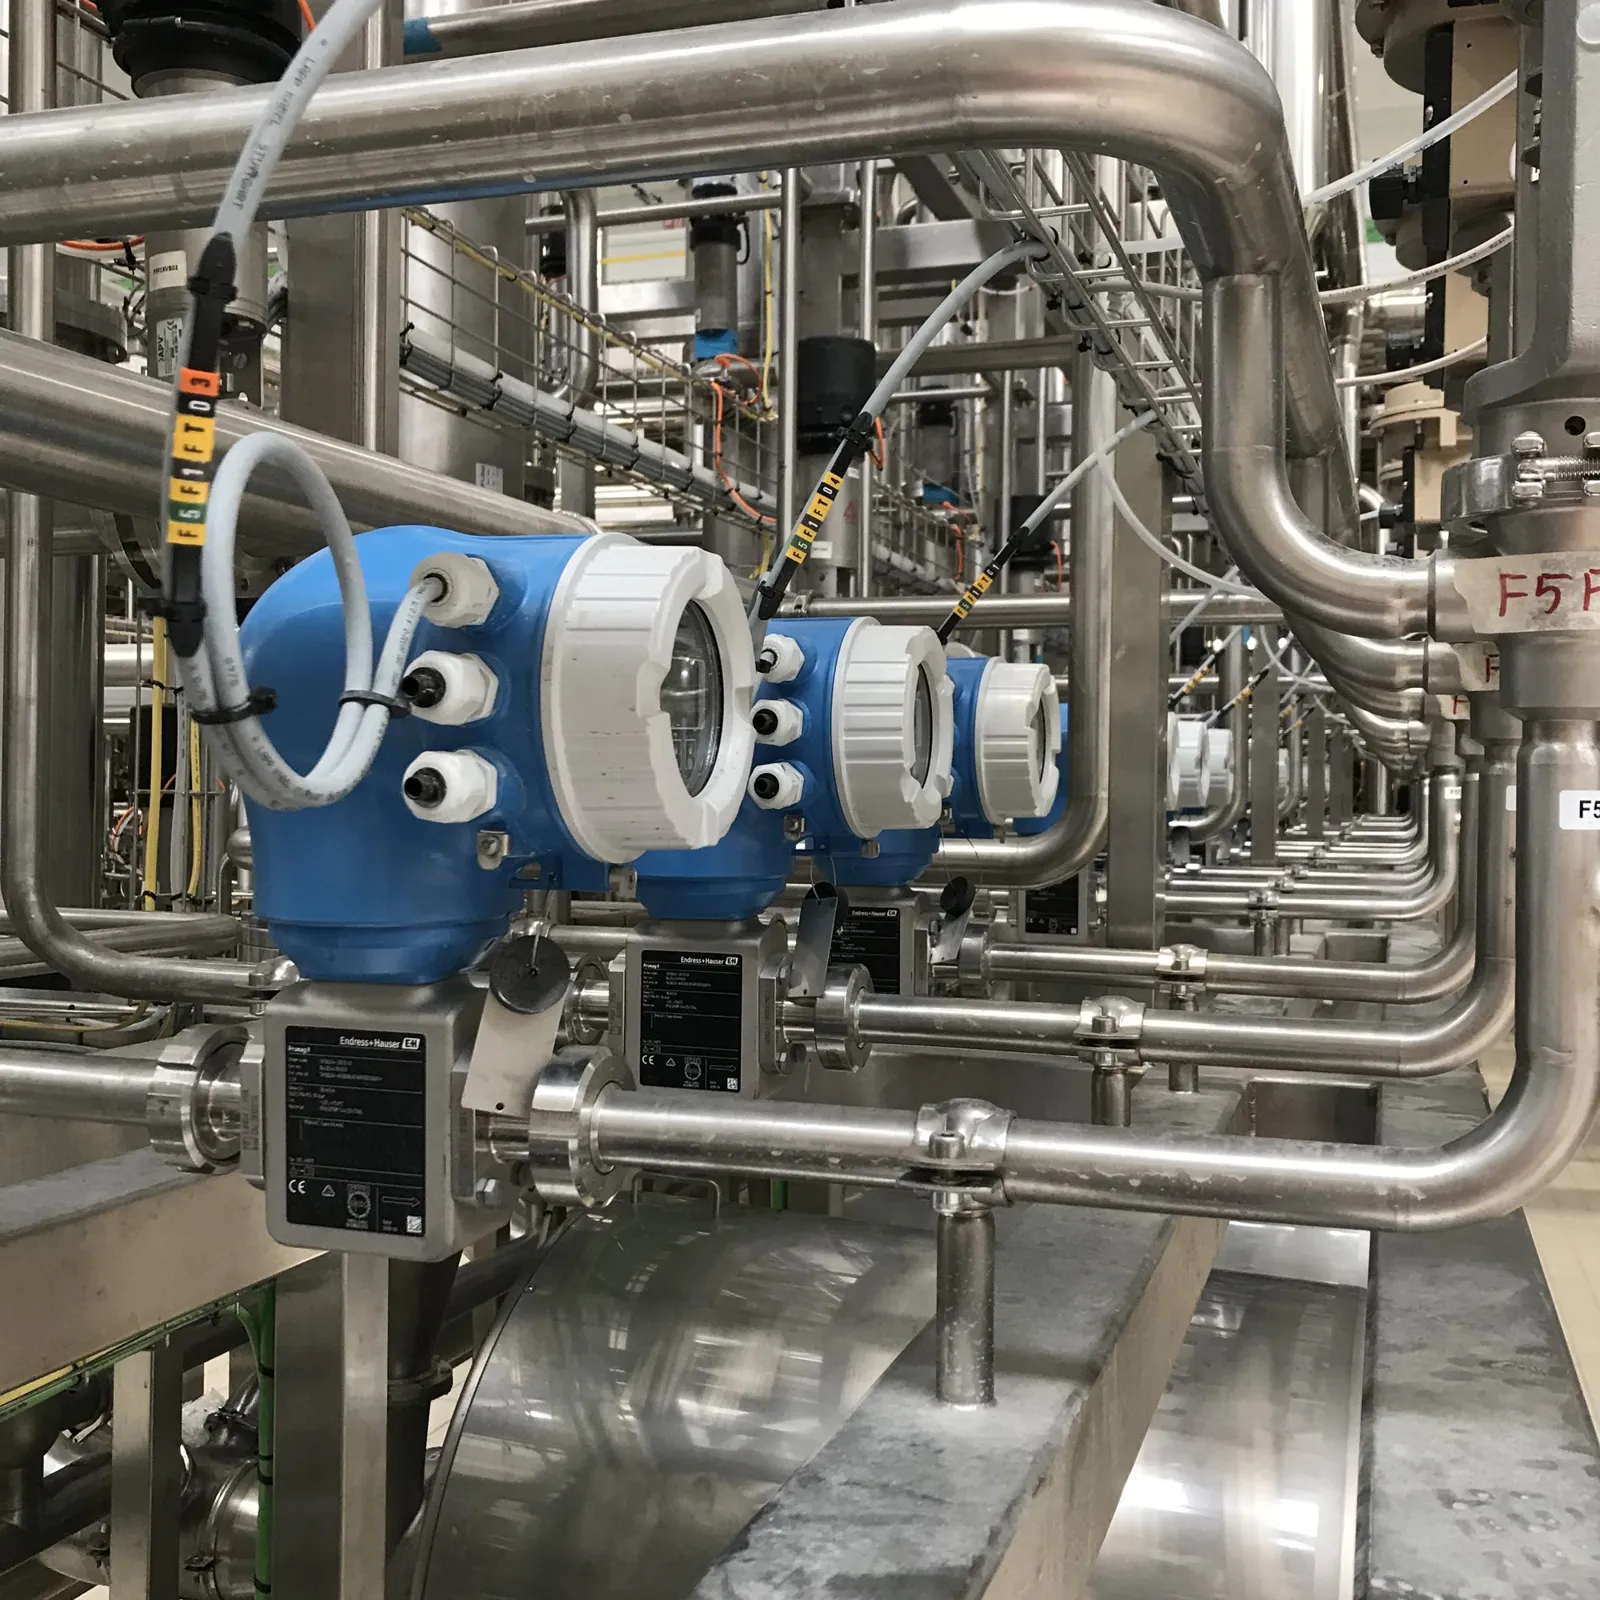
Une fois l'installation réglée, le contrôle repose sur trois couches. L'automate (PLC) exécute la logique de chaque machine et de chaque séquence ; si vous partez de zéro, commencez par qu'est-ce qu'un automate programmable. Le SCADA supervise l'usine, conserve les historiques et gère les alarmes et les recettes, avec des exemples du secteur dans le guide des systèmes SCADA. La traçabilité relie chaque lot à ses matières premières, à sa recette et à ses paramètres, et traçabilité alimentaire et données manuelles explique pourquoi le papier la rompt.
Un test rapide : quel lot était en fabrication quand l'incident s'est produit ? Qui a modifié la recette ? Si la réponse est dans un carnet, il y a du travail. Si l'usine a déjà des automates et un SCADA qui ont des années, la voie à suivre est la modernisation SCADA et automates. Les caves vinicoles ont leurs particularités : automatisation de caves vinicoles.
Comment nous procédons chez ER Ingeniería
Nous prenons en charge l'automatisation d'une usine alimentaire de bout en bout : projet et mise en conformité de l'installation électrique, armoires de puissance et de commande, montage, programmation des automates et du SCADA, mise en service et service technique avec SatER. Nous avons automatisé 45 usines agroalimentaires ; certaines, comme Inalsa, Agrocantabria, Casaseca, Agropal ou Piensos Sol, figurent sur notre page industrie agroalimentaire.
Pour les données, nous avons notre propre logiciel, SuitER (Client, Server, Reporter et Tracer) : production, consommation énergétique, rapports et traçabilité du lot, intégré aux automates et au SCADA. Si l'usine veut produire une partie de son électricité, les installations d'autoconsommation sont conçues en même temps que l'installation électrique.
Et si nous examinions votre usine ?
Dites-nous ce que vous fabriquez, quelles lignes vous voulez automatiser et où votre production s'arrête aujourd'hui. Avec cela, nous vous dirons par où nous commencerions et ce qu'exigera l'installation.
Installations pour l'industrie alimentaire Parlez à notre équipeOu appelez-nous au 967 140 850
Questions fréquentes sur l'automatisation de l'industrie alimentaire
Qu'est-ce que l'automatisation dans l'industrie alimentaire ?
C'est piloter la réception, le dosage, la transformation, le nettoyage et le conditionnement d'une usine alimentaire avec des automates programmables (PLC), des instruments de mesure et un système de supervision (SCADA). Le système exécute les recettes, surveille les limites du procédé et enregistre chaque lot, ce qui sert aussi à démontrer l'application du HACCP.
Quels procédés automatise-t-on dans une usine de transformation alimentaire ?
Les plus courants sont le pesage et la réception des matières premières, le dosage et le mélange par recette, les traitements thermiques, le nettoyage NEP, les chambres froides, le conditionnement avec contrôle pondéral et étiquetage du lot, et les utilités : air comprimé, eau et vapeur.
Quelle réglementation électrique s'applique à une usine alimentaire ?
En Espagne, le Règlement électrotechnique pour la basse tension (Real Decreto 842/2002) avec ses instructions techniques. Dans les usines alimentaires, celles qui comptent le plus sont l'ITC-BT-30, pour les locaux humides, mouillés, poussiéreux ou à très basse température, et l'ITC-BT-29, pour les locaux présentant un risque d'incendie ou d'explosion ; les armoires sont construites selon la série UNE-EN IEC 61439.
Quel indice de protection faut-il pour le matériel électrique dans une zone de lavage ?
Une zone de lavage ou de lavage au jet est un local mouillé selon l'ITC-BT-30 : les canalisations doivent être IPX4, et les appareils de commande et de protection ainsi que les prises sont installés hors du local ou, si ce n'est pas possible, protégés contre les projections d'eau. Là où l'on nettoie au jet ou sous pression, l'indice est augmenté selon l'équipement et la procédure de nettoyage.
L'installation électrique d'une usine alimentaire nécessite-t-elle un projet ?
Selon l'ITC-BT-04, doivent faire l'objet d'un projet les nouvelles installations industrielles de plus de 20 kW, celles des locaux humides, mouillés, poussiéreux ou présentant un risque de corrosion de plus de 10 kW et celles des locaux présentant un risque d'incendie ou d'explosion, sans limite de puissance. En ont aussi besoin les extensions dans ces locaux spéciaux, sans puissance minimale, et les modifications importantes ; les extensions qui font dépasser le seuil de puissance ; et celles d'une installation ayant fait l'objet d'un projet qui, en une ou plusieurs fois, dépassent 50 % de la puissance prévue dans celui-ci.
Quand s'applique le nouveau règlement européen sur les machines ?
Le règlement (UE) 2023/1230 s'applique à partir du 20 janvier 2027, date à laquelle la directive 2006/42/CE est abrogée ; le texte d'origine indiquait le 14 janvier et a été corrigé par un rectificatif publié en juillet 2023. D'ici là, c'est la directive qui s'applique, mise en œuvre en Espagne par le Real Decreto 1644/2008.
Une usine qui manipule de la farine ou du grain a-t-elle des zones ATEX ?
C'est probable : l'ITC-BT-29 cite comme exemple d'emplacement présentant un risque lié aux poussières les zones de travail, de manipulation et de stockage de l'industrie alimentaire qui manipule des grains et leurs dérivés. Classer ces zones en zones 20, 21 et 22 est une obligation de l'employeur selon l'article 7 du Real Decreto 681/2003, dont l'article 8 l'oblige aussi à tenir à jour un document relatif à la protection contre les explosions.
Sources
- Real Decreto 842/2002, de 2 de agosto, por el que se aprueba el Reglamento electrotécnico para baja tensión [approuvant le Règlement électrotechnique pour la basse tension] (ITC-BT-04, ITC-BT-05, ITC-BT-29 et ITC-BT-30). Boletín Oficial del Estado, 224. https://www.boe.es/buscar/act.php?id=BOE-A-2002-18099
- Real Decreto 681/2003, de 12 de junio, sobre la protección de la salud y la seguridad de los trabajadores expuestos a los riesgos derivados de atmósferas explosivas en el lugar de trabajo [relatif à la protection de la santé et de la sécurité des travailleurs exposés aux risques dus aux atmosphères explosives sur le lieu de travail] (art. 7 et 8). Boletín Oficial del Estado, 145. https://www.boe.es/buscar/act.php?id=BOE-A-2003-12099
- International Electrotechnical Commission. (2020). IEC 61439-1:2020 Low-voltage switchgear and controlgear assemblies. Part 1: General rules. https://webstore.iec.ch/en/publication/32338
- Règlement (CE) n° 852/2004 du Parlement européen et du Conseil du 29 avril 2004 relatif à l'hygiène des denrées alimentaires (art. 5 et annexe II, chapitres II et V). Journal officiel de l'Union européenne, L 139. https://www.boe.es/buscar/doc.php?id=DOUE-L-2004-81035
- Real Decreto 1644/2008, de 10 de octubre, por el que se establecen las normas para la comercialización y puesta en servicio de las máquinas [établissant les règles de mise sur le marché et de mise en service des machines]. Boletín Oficial del Estado, 246. https://www.boe.es/buscar/act.php?id=BOE-A-2008-16387
- Règlement (UE) 2023/1230 du Parlement européen et du Conseil du 14 juin 2023 sur les machines (art. 3, 18, 51, 52 et 54 ; annexe III, points 1.1.9, 1.2.1 et 2.1.1). Journal officiel de l'Union européenne, L 165. https://www.boe.es/buscar/doc.php?id=DOUE-L-2023-80916
- Rectificatif au règlement (UE) 2023/1230 du Parlement européen et du Conseil du 14 juin 2023 sur les machines. Journal officiel de l'Union européenne, L 169, 4 juillet 2023. https://www.boe.es/buscar/doc.php?id=DOUE-L-2023-80952