
Document technique pour calculer le coût réel d'un arrêt de production industriel
Le coût d'un arrêt de production est l'un des indicateurs les moins rigoureusement mesurés et, en même temps, l'un de ceux qui affectent le plus la rentabilité d'une usine. Dans de nombreuses usines, les arrêts industriels sont enregistrés comme des incidents d'exploitation, mais ne se traduisent pas en une mesure économique complète permettant de prioriser les investissements, de justifier des améliorations ou de repenser les procédés. Quand une ligne s'arrête, on ne perd pas seulement du temps. On perd de la capacité de livraison, de l'efficacité opérationnelle, de la stabilité du procédé, une consommation énergétique optimale, de la disponibilité de personnel, de la traçabilité et, dans certains secteurs, du produit. C'est pourquoi le calcul du coût d'un arrêt industriel doit être abordé comme un outil de pilotage de l'activité, et non comme une simple donnée technique de maintenance.Sommaire technique
- Introduction technique
- Ce que c'est et pourquoi c'est important
- Applications industrielles
- Variables techniques clés
- Critères de sélection
- Tableau comparatif des approches
- Erreurs courantes
- Diagnostic des problèmes
- Impact sur la production, l'énergie et la rentabilité
- Recommandations techniques
- Checklist technique
- Accès au document technique complet
- Quand demander un conseil technique
- Conclusion
- Questions fréquentes
Introduction technique
Dans une usine industrielle, l'impact économique d'un arrêt se répartit généralement entre différents services : production, maintenance, énergie, qualité, logistique et direction. Pourtant, dans de nombreuses organisations, chaque département interprète le problème depuis sa propre perspective. La production parle d'unités non fabriquées, la maintenance parle de pannes et de temps de réparation, l'énergie détecte des inefficacités lors des démarrages et des consommations, tandis que la direction a besoin de savoir quelle part de tout cela affecte réellement la marge et la rentabilité. Cette approche fragmentée complique la prise de décision. Une ligne peut s'arrêter quelques minutes seulement, mais si l'arrêt survient sur un procédé goulot d'étranglement, touche un produit critique ou impose des retraitements aux étapes suivantes, son coût réel peut être très supérieur à ce qu'indiquent les enregistrements de base. Il en va de même lorsqu'un incident apparemment mineur entraîne une perte de traçabilité, des retards d'expédition ou une réorganisation des équipes. D'après notre expérience chez ER Ingeniería, l'analyse du coût des arrêts industriels fonctionne mieux lorsqu'elle est intégrée au contrôle de procédé, à la supervision des données d'usine, à l'automatisation et à la vision métier. Il ne s'agit pas seulement de savoir que la ligne s'est arrêtée, mais de comprendre ce qui s'est passé, où, pourquoi, pendant combien de temps, avec quel impact et quelle action technique peut réduire sa récurrence.
Approche recommandée : mesurer le coût d'un arrêt de production comme un indicateur transversal. Il doit être relié aux données de production, aux alarmes des automates programmables, aux historiques du SCADA, aux événements de maintenance, aux équipes, aux lots, à la consommation énergétique et à la planification opérationnelle.
Qu'est-ce que le coût d'un arrêt de production et pourquoi est-ce important ?
Le coût d'un arrêt de production est l'évaluation économique de l'impact généré lorsqu'un équipement, une ligne, une installation ou un procédé cesse de fonctionner comme prévu. Cette évaluation doit aller au-delà du temps improductif et prendre en compte les coûts directs et indirects.Que comprend le calcul du coût d'un arrêt industriel ?
Sur le plan technique, le calcul devrait prendre en compte au moins cinq dimensions :- Perte de production : unités, kilos, litres ou lots non fabriqués.
- Impact sur les ressources : personnel, machines auxiliaires, temps d'attente, intervention technique.
- Impact sur le procédé : redémarrages, réglages, nettoyage, purges, retraitements ou pertes.
- Impact énergétique : consommations anormales au démarrage, marche à vide pendant la maintenance ou inefficacité durant la remise en régime.
- Impact sur l'activité : retards, pénalités internes, bouleversement du plan de production, perte de service ou baisse de marge.
Critère clé : un arrêt ne doit pas être évalué uniquement par sa durée, mais par sa position dans le procédé, sa fréquence, son effet sur le produit, sa capacité de propagation aux autres étapes et le coût du retour à un fonctionnement stable.
Applications industrielles
L'analyse des pertes dues aux arrêts d'usine ne s'applique pas de la même façon dans tous les secteurs. Chaque environnement industriel a des variables spécifiques qui changent la manière de mesurer les dommages réels d'un incident. Il est donc important d'adapter la méthodologie au procédé.Caves vinicoles
Les arrêts peuvent affecter les pompages, la réception, la fermentation, la filtration, la mise en bouteille, l'étiquetage et la traçabilité par lot. Dans ces environnements, le coût peut inclure un produit compromis, un retard de campagne et une perte de continuité dans des procédés sensibles.Usines d'aliments pour animaux
L'arrêt des transporteurs, des broyeurs, des systèmes de dosage, de mélange ou de granulation a un impact direct sur le rendement, la formulation, la planification des recettes et la traçabilité. Les incidents peuvent aussi générer des temps morts sur les silos et les expéditions.Industrie alimentaire
Sur les lignes de process ou de conditionnement, un arrêt peut affecter un produit périssable, l'hygiène, les lots, le contrôle qualité et le respect des commandes. Le coût indirect est généralement plus élevé en cas de gaspillage ou de nécessité de retraitement.Agro-industrie
L'impact varie selon la campagne, la saisonnalité et la dépendance à l'approvisionnement. Un arrêt en période de forte charge peut perturber toute la capacité de transformation prévue.Usines automatisables
Dans les installations comportant plusieurs équipements intégrés, une seule panne peut se propager aux étapes suivantes. Il est alors essentiel d'enregistrer les signaux de terrain, les alarmes et les séquences depuis l'automate programmable et le SCADA.Entreprises à forte consommation énergétique
Les arrêts et les redémarrages peuvent avoir un effet direct sur la consommation électrique, la demande, les pointes de charge et le rendement global du procédé. Sans contrôle énergétique, une partie du coût reste cachée.
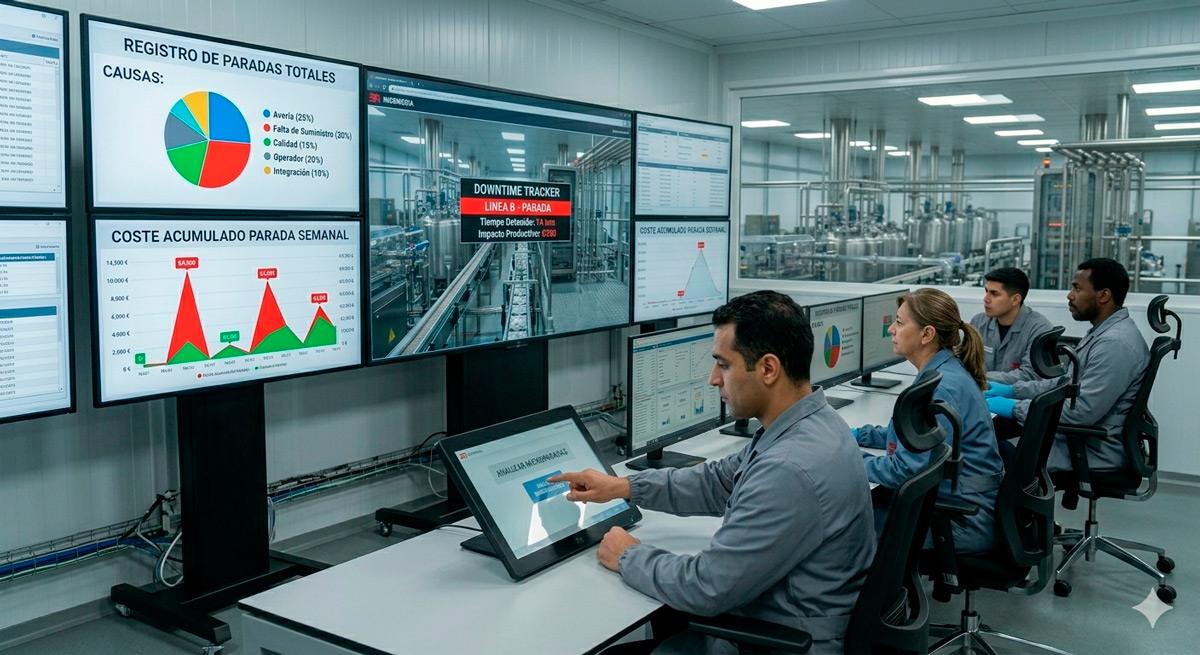
Image suggérée : [Image d'une salle de contrôle industrielle avec écrans SCADA et supervision des lignes] Alt suggéré : salle de contrôle avec système SCADA pour le suivi des arrêts industriels et de la production URL suggérée : rechercher sur Unsplash ou Pexels des images de « control room industrial », « SCADA », « factory monitoring » ou « industrial operations center ». Contexte d'utilisation : support visuel pour relier le calcul des arrêts à la digitalisation, aux données d'usine et à la supervision opérationnelle.
Variables techniques clés pour calculer les arrêts industriels
La qualité du calcul dépend de la qualité des variables utilisées. Lorsque les données sont saisies manuellement, sans critères homogènes ou sans synchronisation avec la réalité de l'usine, l'analyse perd en fiabilité. Les variables les plus pertinentes sont généralement les suivantes.1. Durée réelle de l'arrêt
Il faut distinguer l'arrêt total, le micro-arrêt, la baisse de cadence, l'attente par manque de produit, l'attente d'un opérateur et l'arrêt programmé. Tout le temps improductif n'a pas la même nature ni le même impact.2. Capacité de production affectée
Il ne suffit pas de savoir combien de temps la ligne est restée à l'arrêt. Il faut connaître sa cadence nominale, sa cadence réelle à ce moment-là et le volume de production non réalisé pendant l'incident.3. Type de produit ou lot en cours
Le coût de l'arrêt varie selon la valeur du produit, l'état du procédé, la sensibilité du lot et la criticité de la commande associée.4. Répercussion sur la qualité et la traçabilité
Dans l'industrie alimentaire ou agro-industrielle, un arrêt peut affecter les enregistrements de lot, la stabilité du procédé, les mélanges, le dosage, les temps de séjour ou la validation des paramètres. Cela a un impact économique et opérationnel.5. Coût de remise en route
Il comprend le redémarrage, les réajustements, les purges, les étalonnages, le nettoyage, la validation, la mise au rebut du produit ou le temps supplémentaire nécessaire pour revenir à des conditions de production stables.6. Consommation énergétique associée
Les redémarrages, les marches à vide, les pertes de rendement thermique ou électrique et les cycles répétés peuvent faire grimper le coût réel. Ce facteur est souvent exclu du calcul de base, ce qui est une erreur fréquente.7. Disponibilité du personnel et de la maintenance
Le recours à des opérateurs, à des techniciens de maintenance ou à du personnel externe pour résoudre l'incident doit également être valorisé. Il ne s'agit pas seulement du temps d'arrêt de la machine, mais du coût de l'ensemble des ressources mobilisées.8. Fréquence et récurrence
Un arrêt bref mais répétitif peut avoir un impact annuel supérieur à celui d'une panne grave ponctuelle. C'est pourquoi il est important de travailler avec des historiques et pas seulement avec des incidents isolés.| Variable | Ce qu'elle apporte au calcul | Risque si elle n'est pas maîtrisée |
|---|---|---|
| Durée d'arrêt | Mesure la durée et la disponibilité perdue | Vision incomplète de l'impact opérationnel |
| Production non réalisée | Quantifie la perte effective du procédé | Sous-estimer le coût économique |
| Produit concerné | Relie l'incident à la valeur réelle du lot | Appliquer des coûts moyens peu précis |
| Consommation énergétique | Détecte les inefficacités pendant l'arrêt et le réarmement | Ne pas voir une part importante du surcoût |
| Pertes et retraitement | Recueille les pertes indirectes de qualité | Ne calculer que le temps et non le dommage complet |
| Cause racine | Permet de prioriser les actions correctives | Répétition des incidents sans apprentissage |
| Historiques et KPI | Aide à comparer par ligne, par équipe ou par période | Ne pas pouvoir justifier les investissements |
Bonne pratique : si l'usine dispose déjà d'automates programmables, d'un SCADA ou d'un logiciel de supervision, il convient d'automatiser la saisie des événements pour éviter les biais d'enregistrement. Lorsque ces données sont en outre centralisées dans un environnement comme SuitER, la lecture des arrêts peut être reliée à la production, à l'énergie, aux historiques et aux indicateurs clés.
Comment choisir la solution adaptée pour mesurer et réduire le coût d'un arrêt industriel ?
Toutes les usines n'ont pas besoin du même niveau d'intervention. Dans certains cas, il suffit d'améliorer le système de saisie et de classification des incidents. Dans d'autres, le problème exige de l'automatisation, l'intégration de machines, la mise à jour des automates programmables, le déploiement d'un SCADA ou une supervision énergétique supplémentaire.Critères de sélection
- Complexité du procédé : plus l'interdépendance entre les équipements est grande, plus un système de données intégré sera nécessaire.
- Criticité de la ligne : les goulots d'étranglement ou les procédés continus exigent une plus grande précision de mesure.
- Niveau actuel de digitalisation : si l'enregistrement reste manuel, il convient de prioriser la saisie automatique et une classification fiable.
- Besoin de traçabilité : particulièrement important dans l'alimentation, les caves vinicoles et les procédés par lots.
- Relation production-énergie : si les arrêts affectent des consommations importantes, il faut intégrer un contrôle énergétique.
- Obsolescence technologique : des équipements anciens ou sans connectivité compliquent le diagnostic et l'amélioration continue.
- Capacité interne du client : certaines usines ont besoin d'un partenaire technique externe pour définir l'architecture adaptée.
Décision technique type : si une usine dispose déjà d'une automatisation de base mais pas d'un contexte analytique, il est généralement plus rentable d'améliorer l'intégration, les historiques, les alarmes, la classification des incidents et les tableaux de bord avant d'ajouter des équipements sans visibilité réelle sur le procédé.
Solutions pouvant intervenir
- Système structuré d'enregistrement des arrêts par cause.
- Saisie automatique à partir des signaux des automates programmables et des états des machines.
- SCADA pour la visualisation, les historiques et les alarmes.
- Logiciel industriel pour centraliser production, énergie et maintenance.
- Intégration de machines isolées dans une logique de contrôle unique.
- Migration technologique des systèmes obsolètes.
- Plan de maintenance orienté criticité et récurrence.
- Audit technique du procédé pour déterminer l'origine réelle des pertes.
Tableau comparatif des approches pour le calcul du coût d'un arrêt industriel
| Approche | Niveau de précision | Avantages | Limites | Quand elle convient le mieux |
|---|---|---|---|---|
| Enregistrement manuel de base | Faible | Rapide à mettre en place | Erreurs humaines, faible granularité, faible fiabilité | Usines peu digitalisées ayant besoin de remettre de l'ordre au départ |
| Enregistrement structuré par causes | Moyen | Améliore la classification et l'analyse des tendances | Dépend de la discipline d'exploitation | Procédés avec des incidents répétitifs identifiables |
| Saisie automatique depuis l'automate programmable / le SCADA | Élevé | Données objectives, alarmes, historiques et synchronisation | Nécessite une intégration technique | Usines automatisées ou en cours de modernisation |
| Supervision intégrée avec un logiciel industriel | Très élevé | Relie production, énergie, traçabilité et KPI | Nécessite une modélisation correcte du procédé | Entreprises qui veulent prendre des décisions d'amélioration continue |
| Audit technique ponctuel | Variable | Permet de voir les causes profondes et de prioriser les actions | Ne remplace pas une supervision permanente | Usines qui se demandent où se situent leurs plus grosses pertes |
Erreurs courantes dans le calcul des pertes dues aux arrêts d'usine
De nombreuses analyses échouent non par manque de données, mais par manque de discernement technique pour les interpréter. Voici quelques erreurs courantes.Automatiser sans définir d'objectifs de production
Installer des systèmes de contrôle ou de collecte de données sans définir quelles décisions ils doivent améliorer conduit à des tableaux de bord riches en informations mais peu utiles.Ne pas intégrer les machines existantes
Lorsque chaque équipement génère ses propres données sans logique d'ensemble, l'analyse de l'arrêt est fragmentée et ne permet pas de comprendre la séquence réelle du problème.Dépendre de données manuelles
Les enregistrements écrits ou saisis a posteriori sont généralement incomplets. De plus, ils reflètent rarement les micro-arrêts, les changements de cadence ou les temps de remise en régime réels.Ne pas mesurer les consommations énergétiques réelles
Un arrêt peut avoir un impact énergétique considérable, surtout dans les procédés comportant des moteurs, des pompages, du froid industriel, de l'air comprimé, du transport mécanique ou des redémarrages fréquents.Ne pas relier production et énergie
Il est courant de traiter ces deux mondes séparément. Pourtant, une usine peut améliorer son coût d'exploitation en corrélant la disponibilité de la ligne, le rendement et la consommation par unité produite.Choisir un logiciel sans intégration avec l'usine
Si l'outil ne se connecte pas aux automates programmables, au SCADA ou aux signaux réels, la qualité des données dépendra de la saisie manuelle ou d'intégrations partielles.Ne pas planifier la migration des systèmes obsolètes
Certaines usines tentent d'analyser les arrêts avec d'anciens équipements qui n'offrent ni événements fiables, ni historiques accessibles, ni capacité d'extension.Ne pas tenir compte de la maintenance et du support
Mesurer le coût des arrêts sans revoir la stratégie de maintenance limite la capacité à réduire durablement les incidents.| Erreur | Conséquence technique | Conséquence économique |
|---|---|---|
| Ne mesurer que les minutes d'arrêt | Manque de contexte de procédé | Sous-évaluation de l'impact réel |
| Ne pas enregistrer la cause racine | Les corrections ne sont pas priorisées | Répétition de pertes évitables |
| Ne pas inclure le démarrage et la remise en régime | Vision partielle de l'événement | Coût caché non comptabilisé |
| Ne pas relier au lot ou au produit | Perte de traçabilité analytique | Coûts moyens trompeurs |
| Ne pas intégrer les données énergétiques | Lecture incomplète du procédé | Surcoûts invisibles |
| Utiliser une technologie obsolète | Difficulté à historiser et à analyser | Moindre capacité d'amélioration continue |
Quel diagnostic technique réaliser lorsque les arrêts industriels se répètent ?
Lorsqu'une usine détecte une récurrence, il ne suffit pas de réparer. Il faut diagnostiquer le schéma de fond. L'objectif n'est pas seulement de corriger l'incident en cours, mais de réduire la probabilité de répétition et de comprendre son impact cumulé.Questions de diagnostic utiles
- L'arrêt se concentre-t-il sur une ligne, une équipe, une recette, un lot ou un équipement précis ?
- S'agit-il d'une vraie panne, d'une attente liée au procédé ou d'un défaut de coordination entre machines ?
- Existe-t-il des alarmes fiables et enregistrées pour identifier la séquence d'événements ?
- L'arrêt touche-t-il un goulot d'étranglement ou un équipement auxiliaire ?
- L'impact principal porte-t-il sur la disponibilité, la qualité, l'énergie ou la traçabilité ?
- Le retour aux conditions normales exige-t-il des interventions manuelles fréquentes ?
- Existe-t-il une technologie obsolète qui limite le contrôle ou l'analyse ?
Diagnostic de fond : dans de nombreuses usines, la cause apparente de l'arrêt diffère de la cause racine. Une panne répétitive sur un convoyeur, par exemple, peut être due à une logique de séquence mal réglée, à des capteurs mal positionnés, à l'absence de verrouillages adéquats ou à une mauvaise coordination entre équipements.
Impact sur la production, l'énergie et la rentabilité
L'analyse du coût d'un arrêt a de la valeur parce qu'elle relie la réalité de l'usine à la rentabilité de l'entreprise. Lorsqu'elle est correctement mise en œuvre, cette approche améliore le dialogue entre la direction, la maintenance, la production et l'énergie.Impact sur la production
- Meilleure visibilité sur les pertes réelles de capacité.
- Meilleure identification des goulots d'étranglement.
- Priorisation des incidents selon le coût et pas seulement selon la perception.
- Réduction des erreurs opérationnelles et de la dépendance à l'interprétation manuelle.
- Meilleur contrôle du rendement de ligne et de la disponibilité.
Impact sur l'énergie
- Détection des consommations improductives pendant l'inactivité ou le redémarrage.
- Meilleure analyse du coût par unité produite.
- Possibilité de corréler les événements d'arrêt avec les écarts énergétiques.
- Plus grande capacité d'audit des comportements anormaux.
Impact sur la maintenance
- Permet d'orienter la maintenance préventive ou prédictive vers les actifs réellement critiques.
- Facilite la justification des mises à jour ou des migrations technologiques.
- Réduit l'improvisation face aux incidents récurrents.
- Améliore la planification des pièces de rechange, des interventions et du support.
Impact sur la rentabilité industrielle
- Permet de prioriser les investissements sur une base technique et économique.
- Réduit les pertes cachées qui n'apparaissent pas dans la comptabilité d'exploitation quotidienne.
- Améliore la prévisibilité de l'usine.
- Contribue à prendre des décisions fondées sur des données et non sur des estimations isolées.
Lien avec l'amélioration continue : une usine qui mesure correctement ses arrêts peut établir un cycle continu de saisie des données, d'analyse des causes, de priorisation technique, d'exécution des améliorations et de vérification des résultats. Ce cycle est beaucoup plus solide lorsque la production, l'énergie et la maintenance partagent une base d'information commune.
Recommandations techniques
Pour que le calcul du coût d'un arrêt industriel soit utile et exploitable, nous recommandons de travailler avec prudence méthodologique et un focus opérationnel.- Définir une taxonomie des arrêts : panne, micro-arrêt, attente, rupture d'approvisionnement, changement de série, nettoyage, qualité, réarmement ou intervention externe.
- Différencier les données automatiques et les données déclarées : les deux peuvent coexister, mais elles doivent obéir à des règles de validation.
- Relier chaque arrêt au procédé concerné : ligne, équipement, produit, équipe et ordre de fabrication.
- Mesurer aussi la remise en régime : l'impact ne s'arrête pas au redémarrage, mais au moment où la ligne retrouve un régime stable.
- Intégrer production, énergie et maintenance : sans cette vision globale, une partie du coût reste cachée.
- Utiliser des indicateurs comparables : par période, équipe, ligne, produit ou famille d'incidents.
- Examiner l'obsolescence des systèmes : le manque de connectivité ou d'historiques fiables limite toute amélioration.
- Établir des priorités d'intervention : il ne convient pas toujours d'agir d'abord sur l'arrêt le plus long, mais sur le plus coûteux ou le plus récurrent.
Application pratique : lorsque l'usine dispose d'un SCADA, d'automates programmables et d'une couche supplémentaire de logiciel industriel comme SuitER, il est possible de centraliser les indicateurs de production, les alarmes, les historiques, les consommations et les événements pertinents pour construire une analyse plus robuste du coût de l'inactivité.
Checklist technique
Cette liste de vérification aide à évaluer si l'usine est en mesure de mesurer correctement les arrêts industriels et d'en réduire l'impact.- Il existe une définition formelle de ce qui est considéré comme un arrêt.
- Les arrêts programmés et non programmés sont distingués.
- Les causes sont enregistrées selon des critères homogènes.
- L'équipement, la ligne et le procédé concernés sont connus.
- Les heures réelles de début, de fin et de remise en régime sont relevées.
- L'événement est relié à la production non réalisée.
- On analyse si l'arrêt génère des pertes ou un retraitement.
- L'impact sur la traçabilité ou la qualité est pris en compte.
- On dispose d'historiques comparables par période.
- L'effet énergétique de l'arrêt et du redémarrage est examiné.
- Des données automatiques sont utilisées lorsque c'est possible.
- Les incidents répétitifs sont identifiés par cause racine.
- On évalue si l'obsolescence technologique limite l'analyse.
- Des KPI opérationnels ont été définis pour le suivi.
- Les conclusions se traduisent en actions techniques concrètes.
Accès au document technique complet
La version complète de ce document peut inclure des critères de sélection élargis, une checklist technique, une analyse d'application par procédé, des recommandations d'intégration, une revue des variables énergétiques et productives, ainsi qu'une orientation pour évaluer la solution la plus adaptée selon les objectifs de production, de consommation énergétique, de traçabilité, de maintenance et de rentabilité industrielle. Télécharger le calculateur Excel
Contenu recommandé pour un approfondissement technique : analyse des variables critiques, diagnostic des incidents, comparatifs de solutions, critères d'intégration avec l'usine, évaluation des données industrielles et examen des opportunités d'amélioration continue.
Quand convient-il de demander un conseil technique ?
Il convient de solliciter un appui technique lorsque les arrêts se sont banalisés au quotidien et qu'il n'existe plus de vision précise de leur impact. Également lorsque l'usine soupçonne de perdre plus que ce que reflètent ses indicateurs actuels, mais ne dispose pas de données fiables pour déterminer où agir en premier. D'après notre expérience, le conseil est particulièrement utile dans les cas suivants :- L'usine enregistre des incidents, mais ne peut pas les convertir en coût réel.
- Les données sont dispersées entre la production, la maintenance et l'énergie.
- Il existe des machines non intégrées ou des systèmes de contrôle hétérogènes.
- On souhaite justifier un investissement en automatisation, SCADA, automates programmables ou logiciel industriel.
- On soupçonne que la technologie actuelle est obsolète.
- Des pertes de traçabilité ou des retraitements sont associés aux arrêts.
- La direction a besoin de prioriser les améliorations selon des critères économiques et techniques.
Valeur de l'accompagnement technique : il ne s'agit pas seulement de mieux mesurer, mais de définir une solution viable pour l'usine, avec des critères d'intégration, de continuité d'exploitation et de rentabilité industrielle.