Qué es un PLC (autómata programable) y cómo funciona
Un PLC es el equipo que controla una máquina o un proceso industrial: lee los sensores, ejecuta un programa y mueve motores, válvulas y bombas. Te lo explicamos con ejemplos de fábricas de piensos, bodegas y plantas alimentarias, que es donde trabajamos cada día.
La respuesta corta
Qué es un PLC
Un PLC (del inglés Programmable Logic Controller, controlador lógico programable) es un equipo electrónico industrial que controla automáticamente una máquina o un proceso. En España lo llamamos también autómata programable: es lo mismo.
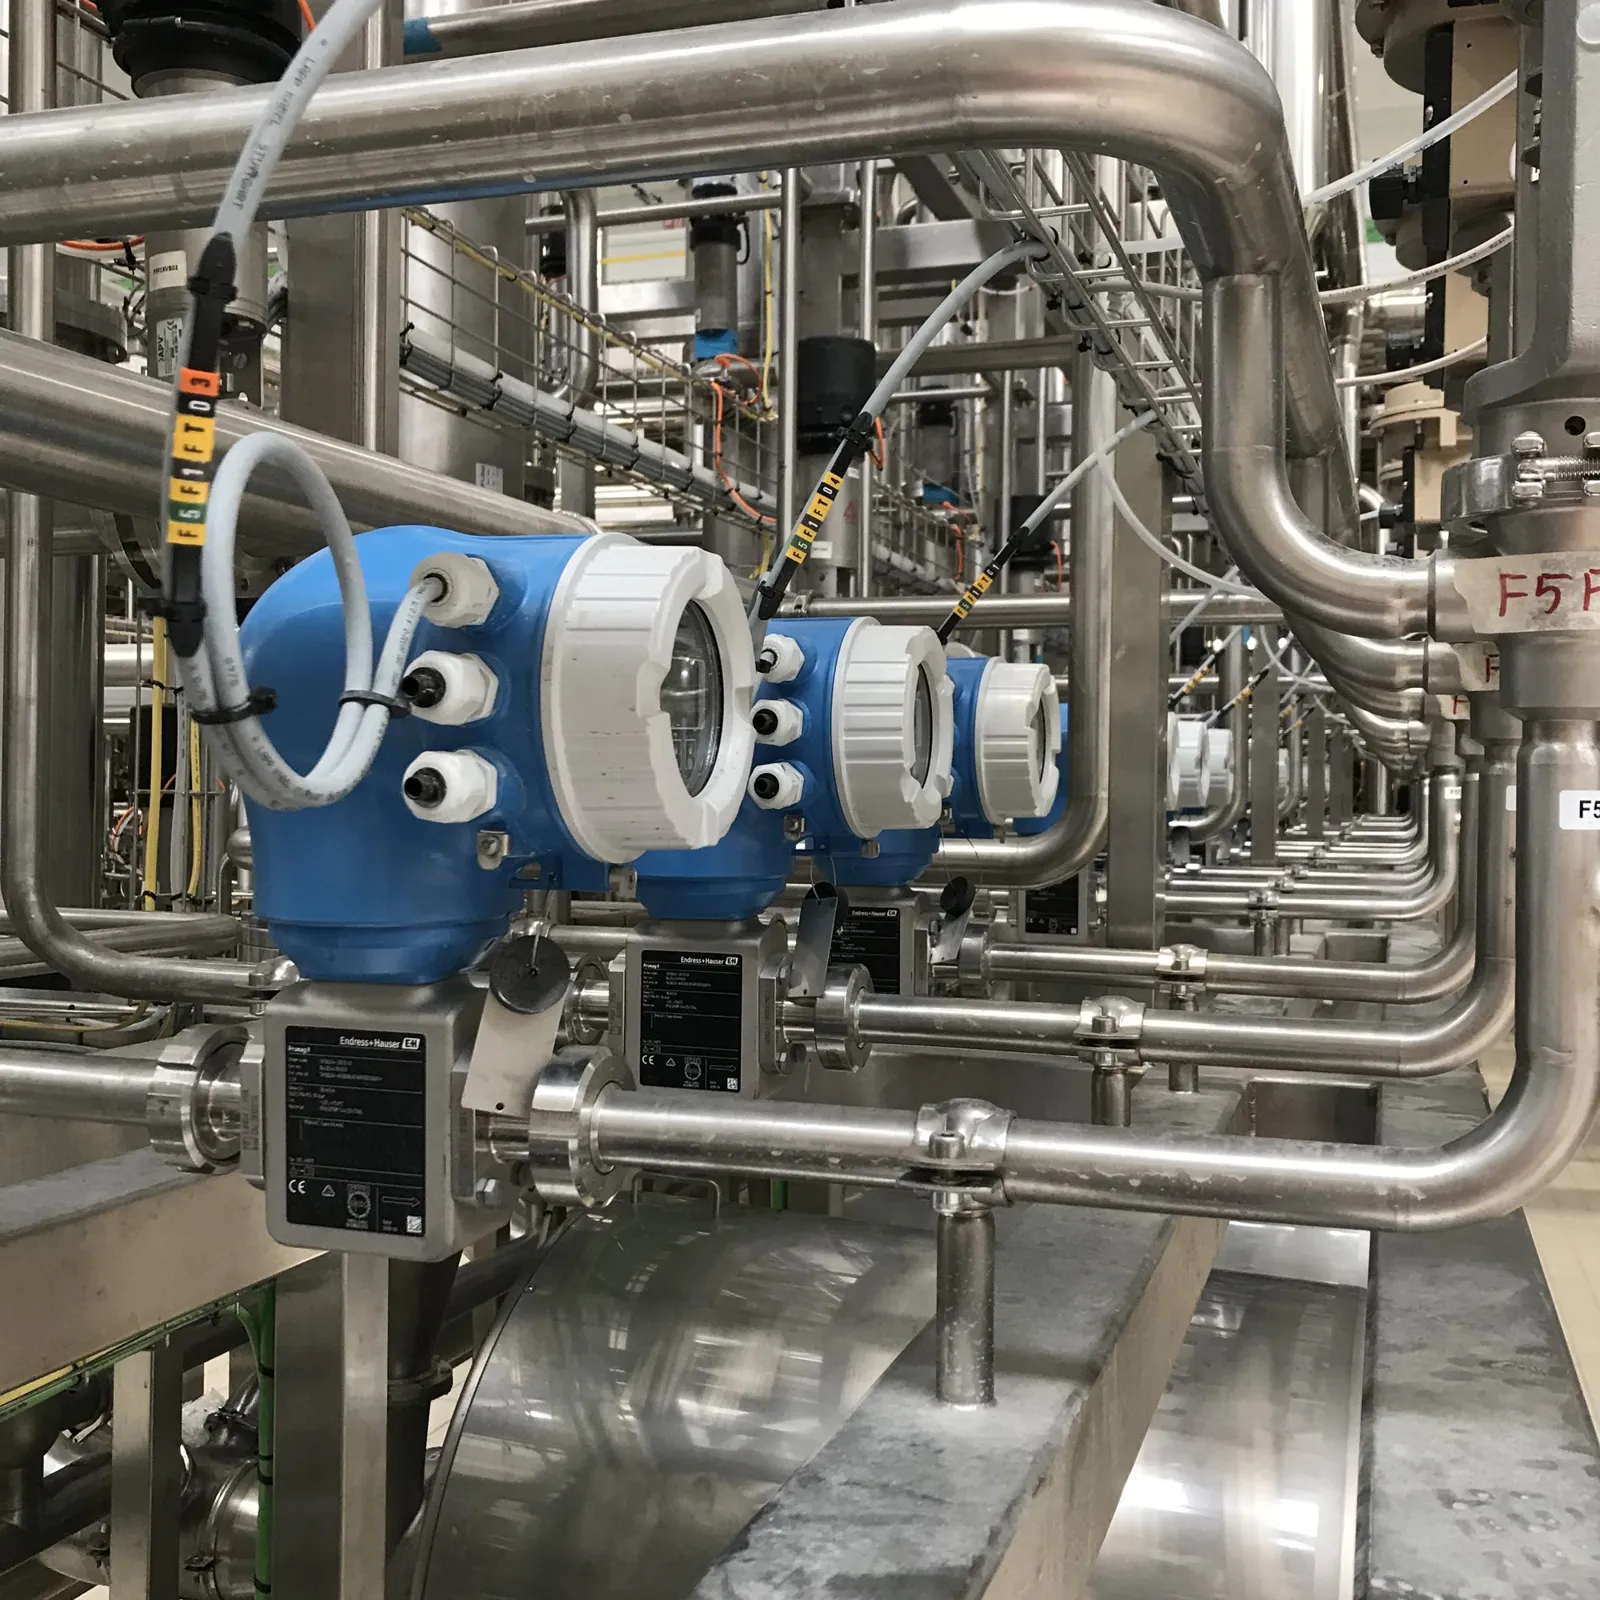
Funciona siempre igual: lee las señales que le llegan de campo (un pulsador, un sensor de nivel, una báscula, una sonda de temperatura), ejecuta el programa que tiene cargado y, según el resultado, activa sus salidas (un contactor, una electroválvula, un variador de frecuencia, una alarma). Repite ese ciclo sin parar, muchas veces por segundo, en un armario eléctrico con polvo, vibraciones y cambios de temperatura donde un ordenador de oficina no aguantaría.
De dónde viene
El PLC nació para sustituir a los armarios de relés. En 1968 General Motors pidió un sistema de estado sólido que fuera flexible como un ordenador y tuviera un precio competitivo frente a la lógica de relés que usaba. De aquel encargo salió el Modicon 084, desarrollado por el equipo de Dick Morley, al que se considera el padre del PLC. La idea sigue intacta: cambiar el funcionamiento de una máquina reescribiendo el programa, sin recablear el cuadro.
Para qué sirve
Lo que hace un autómata en una planta
- Secuencias: llenar, mezclar, calentar, enfriar, descargar y limpiar en el orden y con los tiempos correctos.
- Dosificación y pesaje: abrir válvulas, sinfines o bombas hasta la consigna de la receta, con sus tolerancias.
- Enclavamientos y permisos: que una bomba no arranque sin nivel o que una válvula no abra con el depósito equivocado.
- Alarmas y diagnóstico: detectar el fallo, decir dónde está y dejar registro para mantenimiento.
- Comunicación: intercambiar datos con pantallas de operador (HMI), SCADA, variadores, analizadores y software de gestión como SuitER.
- Energía: escalonar arranques, ajustar velocidades y parar equipos que no hacen falta.
Cómo funciona
El ciclo de scan, paso a paso
Un PLC trabaja en un bucle continuo que se llama ciclo de scan o ciclo de exploración. Cada vuelta dura milisegundos y se repite mientras el autómata está en marcha:
Lee las entradas
Copia el estado de todas sus entradas: digitales (marcha, paro, final de carrera, nivel alto) y analógicas (temperatura, presión, peso, caudal).
Ejecuta el programa
Recorre la lógica con esos valores: condiciones, temporizadores, contadores, cálculos, recetas y alarmas.
Escribe las salidas
Actualiza contactores, electroválvulas, pilotos y consignas a variadores con lo que ha decidido el programa.
Comunica y se vigila
Intercambia datos con HMI, SCADA y otros equipos de la red y comprueba su propio estado antes de empezar otra vuelta.
Partes
De qué está hecho un PLC
| Parte | Qué hace | Ejemplo en planta |
|---|---|---|
| CPU | Ejecuta el programa y gestiona memoria, comunicaciones y diagnóstico. | La lógica de una línea de dosificación o de una bodega. |
| Fuente de alimentación | Da tensión estable a la CPU y a los módulos. | 24 V para CPU, tarjetas y sensores. |
| Entradas digitales | Reciben señales todo o nada. | Pulsadores, finales de carrera, presostatos, detectores de nivel. |
| Salidas digitales | Activan o desactivan elementos. | Contactores, relés, electroválvulas, pilotos. |
| Entradas analógicas | Leen valores continuos. | Temperatura, peso, presión, caudal, humedad. |
| Salidas analógicas | Envían consignas variables. | Velocidad a un variador, posición de una válvula proporcional. |
| Comunicaciones | Conectan el PLC con la red industrial. | PROFINET, PROFIBUS, Modbus TCP, EtherNet/IP, IO-Link. |
| Memoria | Guarda programa, datos, recetas y parámetros. | Registro de lotes, consignas y alarmas. |
Tipos
Qué tipos de PLC hay
La elección depende del número de señales, de lo crítico que sea el proceso, de las comunicaciones que necesite y de lo que vaya a crecer la instalación.
Todo en uno
CPU, entradas, salidas y fuente en un solo equipo. Para máquinas pequeñas y automatismos con pocas señales y poca ampliación prevista.
Por piezas, en carril o en rack
CPU, fuente y tarjetas de entradas, salidas y comunicaciones que se montan y se amplían por separado. Es lo habitual en procesos industriales.
Control distribuido por la planta
La CPU en el cuadro principal y las entradas y salidas repartidas en cuadros cercanos a los motores, unidas por la red. Menos cable y cuadros más fáciles de mantener.
Para funciones de seguridad
Paradas de emergencia, barreras y enclavamientos con diagnóstico y redundancia internos. Se integra en un diseño de seguridad funcional, no como un añadido.
Cuando la parada no se puede permitir
CPU o comunicaciones duplicadas: si una falla, la otra toma el control sin detener el proceso.
Control por software
La función de control corre en un PC industrial o en una plataforma virtualizada. Útil en arquitecturas avanzadas si se estudian bien disponibilidad, tiempos de ciclo y ciberseguridad.
Programación
Cómo se programa un PLC
La norma internacional de referencia es la IEC 61131-3, que define los lenguajes de programación de los controladores programables. Su cuarta edición se publicó en mayo de 2025 y recoge un lenguaje de texto y dos gráficos, más los elementos para estructurar secuencias. Están en la tabla.
Da igual el lenguaje si el programa está mal organizado. Un buen programa de PLC se entiende, está dividido en bloques reutilizables, documentado y pensado para que mantenimiento encuentre un fallo a las tres de la madrugada. En una planta alimentaria no basta con que la válvula abra: hay que saber si tenía permiso, qué lote estaba en marcha, qué alarma salta si no confirma posición y qué dato va al sistema de trazabilidad.
Si necesitas que alguien programe, amplíe o migre tus autómatas, lo contamos en programación de PLC.
| Lenguaje | Tipo | Para qué va bien |
|---|---|---|
| LD · diagrama de contactos (Ladder) | Gráfico | Maniobras, enclavamientos y lógica digital. El que mejor lee un electricista. |
| FBD · diagrama de bloques de funciones | Gráfico | Control con señales analógicas y bloques que se repiten. |
| ST · texto estructurado | Texto | Cálculos, recetas, tratamiento de datos y lógica compleja. |
| SFC · gráfico secuencial | Estructura | Procesos por etapas: llenado, mezcla, descarga, limpieza. |
| IL · lista de instrucciones | Texto | Ya no figura entre los lenguajes de la edición de 2025. Aparece en programas antiguos que hay que mantener o migrar. |
Diferencias
PLC, relés, HMI, SCADA y DCS: qué hace cada uno
Son piezas distintas de la misma pirámide de control. El PLC está abajo, pegado al proceso; lo demás se apoya en él o lo sustituye en casos concretos.
| Sistema | Qué hace | Quién lo usa | Ejemplo |
|---|---|---|---|
| Lógica de relés | Control cableado: la lógica está en el propio cableado del cuadro. | Mantenimiento eléctrico. | Arranque estrella-triángulo de un motor aislado. Cambiar la lógica obliga a recablear. |
| PLC | Controla el proceso en tiempo real con un programa que se puede modificar. | Automatización y mantenimiento. | Arranca una bomba si hay permiso, nivel y demanda. |
| HMI | Pantalla para ver y operar una máquina o una zona. | Operarios. | Cambiar la receta o reconocer una alarma en la línea. |
| SCADA | Supervisa toda la planta: sinópticos, históricos, alarmas y operación centralizada. | Jefes de turno, producción, mantenimiento. | Vista general de silos, líneas, consumos y estados. Lo explicamos en nuestra guía de SCADA. |
| DCS | Sistema de control distribuido: controladores, operación e ingeniería en una sola plataforma. | Plantas de proceso continuo grandes. | Refinerías o químicas, donde todo el control se diseña como un único sistema. |
| Software de gestión (MES) | Convierte los datos de planta en información de producción, trazabilidad y energía. | Dirección, producción, calidad. | Rendimiento por lote, consumos y desviaciones con SuitER. |
Un PLC aislado automatiza una máquina. Conectado a un SCADA y a SuitER, además te dice cuánto produces, dónde se pierde materia prima, qué alarmas se repiten y qué decisión baja costes.
En la industria agroalimentaria
Tres ejemplos que vemos cada semana
Fábrica de piensos
Pesaje de materias primas, silos, compuertas, transportadores, mezcla, granulación y expediciones. El PLC coordina la secuencia; la receta, el lote y el registro de lo que se ha fabricado van con el software de gestión. En ER hemos automatizado más de 40 fábricas agroalimentarias.
Bodega
Temperatura de depósitos, bombas, válvulas, remontados y alarmas. Con un SCADA encima, la bodega ve estados y tendencias de toda la vendimia desde un puesto; con software de gestión, compara lotes y consumos.
Planta alimentaria
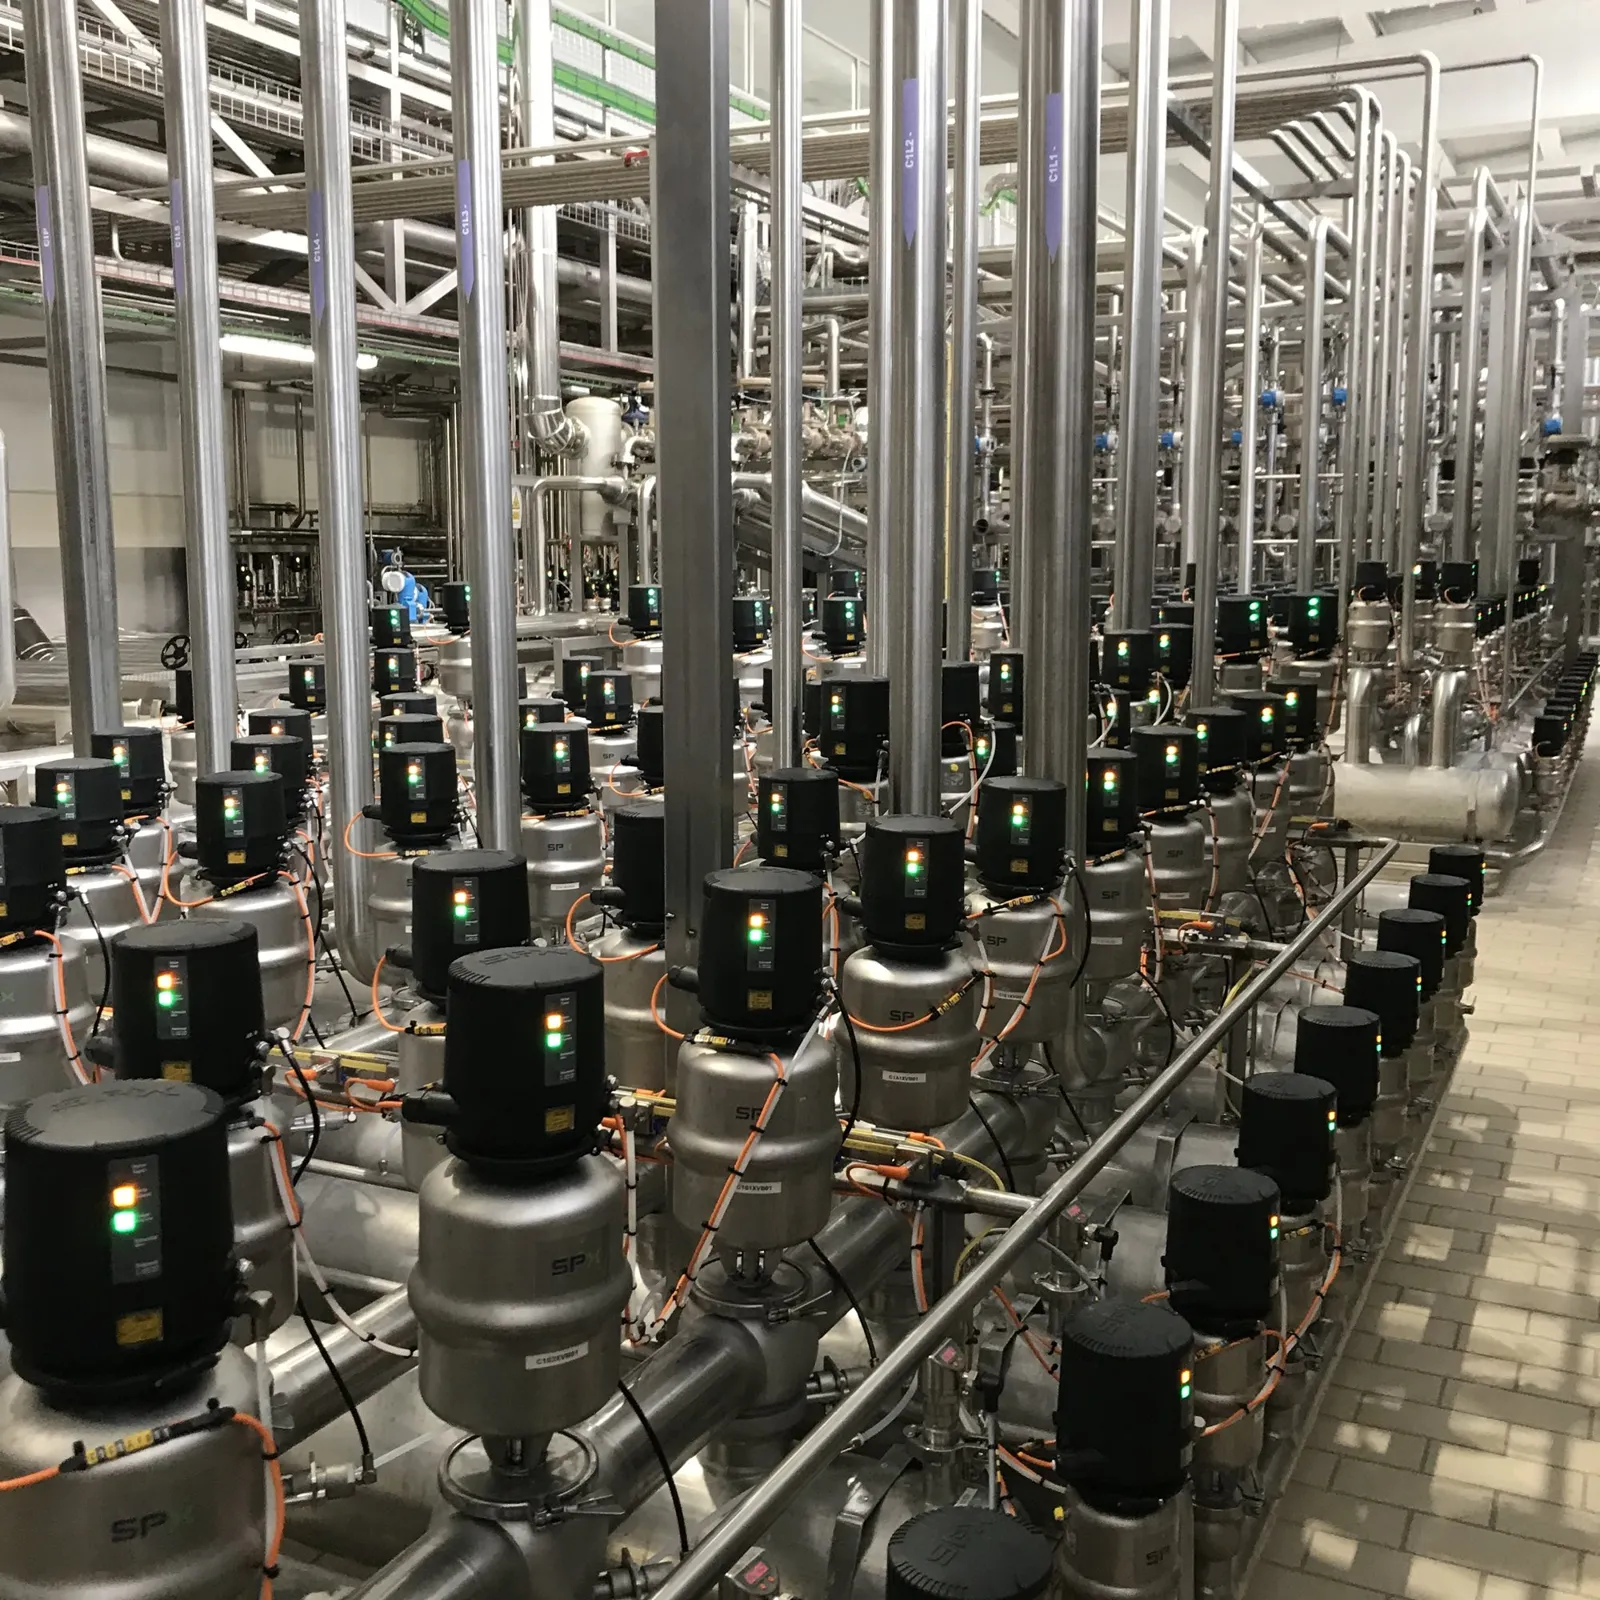
Limpiezas CIP con sus secuencias de agua, químico, temperatura, caudal y conductividad; pasteurización, mezclas y envasado. El PLC ejecuta cada paso con sus condiciones y deja el registro que pide calidad.
Elegir y mantener
Cómo elegir un PLC (y los errores que más cuestan)
La elección empieza por el proceso, no por la marca: qué hay que controlar, cuántas señales hay y de qué tipo, qué máquinas se integran, qué datos hay que registrar y cuánto puede estar parada la línea. Con eso se miran el tiempo de ciclo, las comunicaciones, la capacidad de ampliación, los repuestos, el soporte del fabricante en tu zona y la formación de tu equipo de mantenimiento.
Entre los fabricantes que más se ven en la industria están Siemens (familia SIMATIC), Schneider Electric (Modicon), Rockwell Automation (Allen-Bradley), Omron y Mitsubishi Electric. La marca importa menos que el proyecto: la especificación, la arquitectura de red y la calidad del programa.
| Error | Qué provoca | Cómo se evita |
|---|---|---|
| Programar sin especificación funcional | Cambios continuos y una puesta en marcha más lenta. | Documento con modos, secuencias, alarmas, recetas y permisos antes de programar. |
| No documentar entradas y salidas | Ampliaciones con errores y mantenimiento a ciegas. | Lista de señales, planos eléctricos y una nomenclatura común. |
| Alarmas poco claras | Paradas largas porque nadie sabe qué ha pasado. | Alarmas con prioridad, causa probable y qué hacer. |
| Sin copias de seguridad | Si la CPU falla, el programa se pierde con ella. | Copias verificadas, control de versiones y procedimiento de cambios. |
| Red industrial plana | Tráfico innecesario y más exposición a fallos y ataques. | Separar redes de oficina y de planta y controlar los accesos. |
| No pensar en los datos | La planta funciona, pero no aprende. | Definir desde el principio qué variables van al SCADA, a la trazabilidad y a energía. |
Ciberseguridad
Un PLC conectado también hay que protegerlo
Hoy el autómata habla con pantallas, SCADA, accesos remotos y plataformas de datos. Eso aporta datos y, a la vez, abre accesos que hay que cerrar. Las dos referencias que usa el sector son la guía de seguridad para tecnología operacional del NIST (SP 800-82, revisión 3, de 2023), que trata expresamente PLC, SCADA y DCS, y la serie de normas ISA/IEC 62443, que define requisitos y procesos para sistemas de automatización y control industrial seguros.
En planta, lo básico es no dejar un PLC expuesto a internet, separar la red de oficina de la de planta, gestionar usuarios y contraseñas, guardar copias verificadas y controlar cada cambio de programa. Todo sin comprometer la disponibilidad: la ciberseguridad industrial no puede parar la producción.
Cuándo actualizarlo
Tu PLC tiene fecha de caducidad
El equipo puede funcionar muchos años; lo que se acaba antes es el soporte. Siemens indica que las familias S7-300 y ET 200M estarán disponibles hasta 2033: si tu planta funciona con ellas, hay margen, pero la ventana ya tiene fecha. Las señales de alerta son siempre las mismas: fallos intermitentes, programa sin copia, repuestos difíciles, una sola persona que conoce el código.
Lo explicamos en la guía para saber si tu PLC necesita actualización y en modernización de SCADA y PLC en fábricas agroalimentarias.
Cómo lo hacemos en ER Ingeniería
Un proyecto de PLC, de principio a fin
Llevamos desde 1981 haciendo ingeniería eléctrica y automatización. Un solo equipo se ocupa de todo el recorrido, así que la parte eléctrica, la programación y el software no se quedan a medio camino entre proveedores.
Diagnóstico
Vemos la planta, el proceso, lo que ya hay instalado y dónde se pierden producción o energía.
Especificación funcional
Modos, secuencias, señales, alarmas, recetas y criterios de aceptación, antes de escribir una línea de programa.
Ingeniería y cuadros
Proyecto eléctrico y de control, legalización y montaje de cuadros en nuestra sala de 730 m² en Villarrobledo.
Programación
PLC, pantallas HMI y SCADA, con alarmas y diagnósticos pensados para quien opera y mantiene.
Integración con SuitER
Cuando hace falta controlar producción, trazabilidad o energía, los datos del autómata pasan a SuitER.
Puesta en marcha y SatER
Pruebas, formación del equipo, documentación y soporte posterior con nuestro servicio de atención técnica.
Preguntas frecuentes
¿Qué es un PLC en pocas palabras?
Un equipo electrónico industrial que controla una máquina o un proceso. Lee las señales de los sensores, ejecuta un programa y, según el resultado, activa motores, válvulas, bombas o alarmas.
¿Qué significa PLC?
Programmable Logic Controller, en castellano controlador lógico programable. En España se usa mucho «autómata programable» o, a secas, «autómata»: es lo mismo.
¿En qué se diferencia un PLC de un SCADA?
El PLC controla el proceso en tiempo real, a pie de máquina. El SCADA está un nivel por encima: supervisa varias máquinas o toda la planta, guarda históricos, gestiona alarmas y permite operar desde un puesto central. Un SCADA necesita PLC por debajo; un PLC puede trabajar sin SCADA.
¿Qué lenguajes se usan para programar un PLC?
Los de la norma IEC 61131-3: diagrama de contactos (LD o Ladder), diagrama de bloques de funciones (FBD), texto estructurado (ST) y los gráficos secuenciales (SFC) para ordenar las etapas. La lista de instrucciones (IL) ya no figura en la edición de 2025, aunque muchos programas antiguos la usan.
¿Qué es un PLC de seguridad?
Un autómata pensado para funciones de seguridad (paradas de emergencia, barreras, enclavamientos) con diagnóstico y redundancia internos. Solo cumple su papel dentro de un diseño de seguridad funcional completo, no como pieza suelta.
¿Cuánto dura un PLC?
El equipo suele durar muchos años; lo que se acaba antes es el soporte del fabricante y los repuestos. Siemens, por ejemplo, indica que las familias S7-300 y ET 200M estarán disponibles hasta 2033. Conviene planificar la migración antes de que llegue la avería.
¿Un PLC ayuda a ahorrar energía?
Sí, si se programa con ese objetivo: arranques escalonados, velocidades ajustadas con variador, bombas y compresores que solo trabajan cuando hace falta. Para saber cuánto se ahorra hay que medirlo, y ahí entra la monitorización energética de SuitER.
¿Cuándo compensa automatizar con un PLC?
Cuando hay tareas repetitivas que dependen del operario, errores de dosificación o de secuencia, paradas que nadie sabe explicar o datos de producción que se apuntan a mano. Son las señales que más vemos en fábricas de piensos, bodegas y plantas alimentarias.
Fuentes
- IEC 61131-3:2025, Programmable controllers. Part 3: Programming languages (edición 4.0, 22-05-2025). IEC Webstore, consultada el 30-09-2026.
- History of the PLC. AutomationDirect Library, consultada el 30-09-2026.
- NIST SP 800-82 Rev. 3, Guide to Operational Technology (OT) Security (septiembre de 2023). NIST, consultada el 30-09-2026.
- ISA/IEC 62443 Series of Standards. ISA, consultada el 30-09-2026.
- SIMATIC S7-300. Siemens, consultada el 30-09-2026.
¿Tu planta necesita automatizar, migrar un PLC o integrar un SCADA?
Cuéntanos qué tienes instalado y qué te está dando problemas. Te decimos qué haríamos y en qué orden.
Para validar con ER
Lo que falta confirmar o aportar antes de publicar esta página:
- Revisión técnica de un ingeniero de ER (unos 15 minutos): que el texto diga lo mismo que decís vosotros en planta.
- Con qué marcas y entornos programáis habitualmente, para decirlo en primera persona en el apartado de fabricantes.
- Dos o tres fotos de cuadros o autómatas de obras vuestras para ilustrar el artículo (hoy van fotos de vuestro archivo de planta).
- Nombre y cargo del ingeniero que firma el artículo: la firma de una persona real con oficio cuenta para Google y para el lector.
- Al publicar se conserva la dirección /que-es-un-plc/ y se pide a Google que la vuelva a rastrear.
Por qué esta página: «plc» se busca 9.900 veces al mes y «qué es un plc», 1.600 (DataForSEO, dificultad 7 sobre 100). Publicada el 29 de julio, Google la tuvo dos semanas en la primera página de «plc» (1.127 apariciones la semana del 3 de agosto, posición 8) y desde el 12 de agosto no la enseña, aunque sigue indexada. Para volver tiene que ser mejor respuesta que las que salen arriba; el título dice «autómata programable» porque «plc» se mezcla con el PLC de la red eléctrica (powerline).