El OEE (Overall Equipment Effectiveness, eficiencia general de los equipos) mide qué parte del tiempo planificado de una línea se convierte en producto bueno fabricado a la velocidad ideal. Un OEE del 100 % sería producir solo producto bueno, a la máxima velocidad y sin ninguna parada.
El indicador lo propuso Seiichi Nakajima en 1988, dentro del mantenimiento productivo total (TPM), para medir la efectividad productiva de los equipos. Se calcula multiplicando tres factores:
OEE = Disponibilidad × Rendimiento × Calidad
¿Cuánto tiempo estuvo en marcha?
Tiempo de operación entre tiempo planificado de producción. Lo bajan las averías y los cambios.
¿A qué velocidad trabajó?
Unidades producidas entre las que se podrían haber hecho a la velocidad ideal en ese tiempo de operación. Lo bajan las microparadas y la marcha lenta.
¿Cuánto salió bien a la primera?
Unidades conformes entre unidades totales. Lo reprocesado no cuenta como bueno.
Paso a paso
Cómo se calcula: un ejemplo
Una línea de ensacado trabaja un turno de 8 horas. Su velocidad ideal es de 10 sacos por minuto. Durante el turno tiene una avería de 25 minutos y un cambio de formato de 20 minutos. Ensaca 3.900 sacos, de los que 78 se rechazan.
| Paso | Cuenta | Resultado |
|---|---|---|
| Tiempo planificado | 8 h × 60 | 480 min |
| Tiempo de operación | 480 − 25 (avería) − 20 (cambio) | 435 min |
| Disponibilidad | 435 ÷ 480 | 90,6 % |
| Producción posible a velocidad ideal | 435 min × 10 sacos/min | 4.350 sacos |
| Rendimiento | 3.900 ÷ 4.350 | 89,7 % |
| Sacos buenos | 3.900 − 78 | 3.822 sacos |
| Calidad | 3.822 ÷ 3.900 | 98,0 % |
| OEE | 0,906 × 0,897 × 0,980 | 79,6 % |
Hay una forma más corta de llegar al mismo número: multiplicar los sacos buenos por el tiempo ideal de cada saco (0,1 minutos) y dividir entre el tiempo planificado. 3.822 × 0,1 ÷ 480 = 79,6 %. Es la misma cuenta y sirve para comprobar que los datos cuadran.
Lo interesante del ejemplo es lo que no se ve en el parte del turno: además de los 45 minutos de paradas apuntadas, la línea ha perdido unos 45 minutos más por ir por debajo de su velocidad ideal (450 sacos que no se hicieron). Esa pérdida no la apunta nadie a mano.
Dónde se va el tiempo
Las seis grandes pérdidas
El TPM agrupa las causas que bajan el OEE en seis pérdidas, dos por cada factor. Los ejemplos de la última columna son nuestros, pensados para fábricas agroalimentarias.
| Factor | Pérdida | Ejemplos en planta |
|---|---|---|
| Disponibilidad | Paradas por averías | Fallo de un motor, atasco de un tornillo sinfín, disparo de una protección |
| Preparación y ajustes | Cambio de fórmula o de formato, limpiezas entre productos | |
| Rendimiento | Pequeñas paradas | Sensores que se ensucian, sacos mal colocados, esperas de materia prima |
| Reducción de velocidad | Línea a menos velocidad «por si acaso», equipos desgastados | |
| Calidad | Rechazos en la puesta en marcha | Primeras unidades fuera de especificación tras un arranque o un cambio |
| Rechazos de producción | Producto fuera de peso, envases defectuosos, reprocesos |
Referencias
¿Qué es un buen OEE?
No hay una cifra universal. Hay clasificaciones publicadas que reparten el OEE en cinco tramos, del peor al de excelencia, y es frecuente leer que por encima del 85 % se habla de «clase mundial». Pero los tramos cambian según el autor, y el OEE de una línea de envasado no se puede comparar sin más con el de una granuladora.
Lo útil es otra cosa:
- Definir una vez qué es tiempo planificado, velocidad ideal y unidad buena, y no cambiarlo.
- Comparar cada línea consigo misma, mes a mes y turno a turno.
- Mirar los tres factores por separado: un OEE igual puede esconder problemas muy distintos.
Errores habituales al medirlo
- Velocidad ideal mal puesta. Si se usa la velocidad «de siempre» en lugar de la de diseño, el rendimiento sale inflado.
- Contar lo reprocesado como bueno. Solo cuenta lo conforme a la primera.
- Sacar del tiempo planificado lo que molesta. Si los cambios de formato se descuentan antes de calcular, dejan de verse.
- Medir a mano. Las paradas de uno o dos minutos no llegan al parte, y son justo las que más se repiten.
Sin partes a mano
Cómo medir el OEE con los datos de la planta
Todo lo que hace falta para el OEE ya pasa por los autómatas de la línea: cuándo está en marcha y cuándo parada, cuántas unidades cuenta y cuántas rechaza. El trabajo es sacar esos datos, ordenarlos y guardarlos, sin que nadie tenga que apuntarlos.
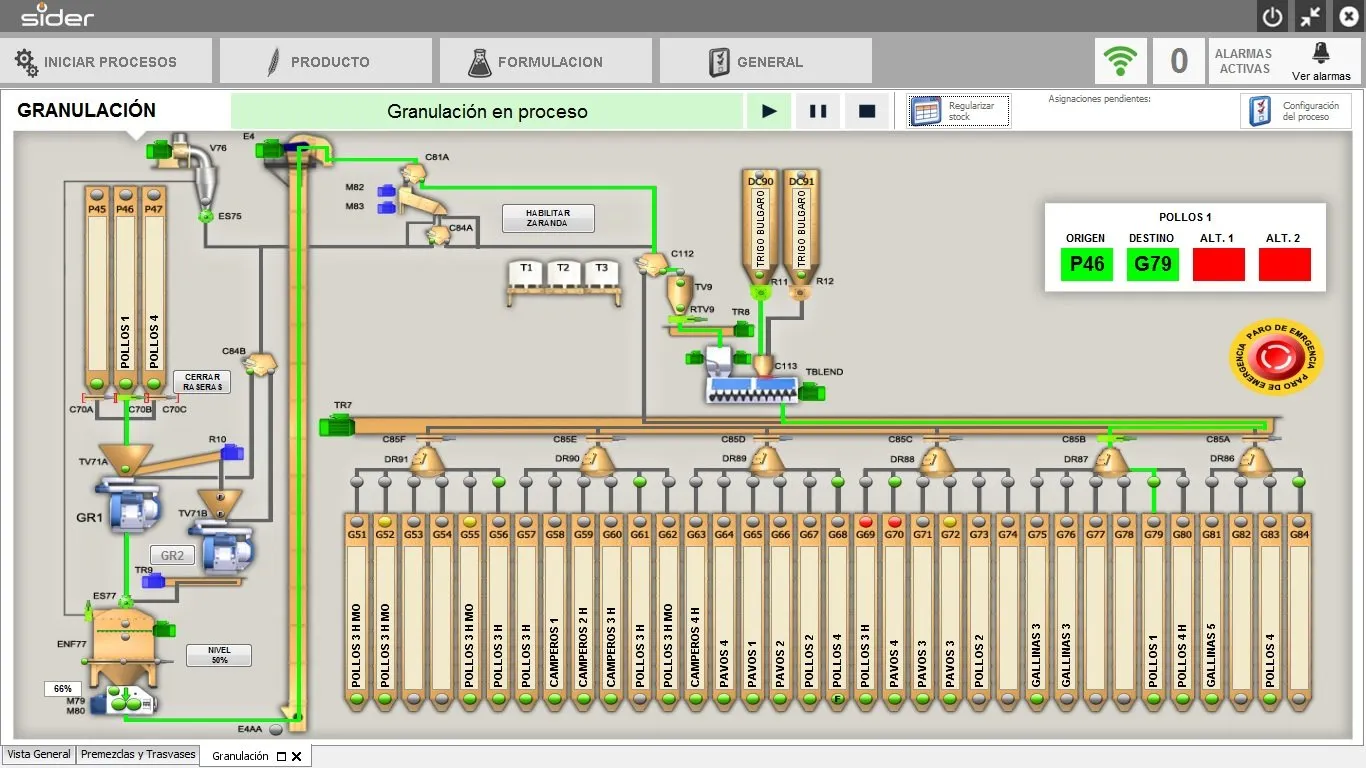
En nuestras fábricas, SuitER ya recoge los datos de los autómatas en tiempo real y los guarda en base de datos, y ReportER saca informes de cualquier proceso. SuitER calcula el OEE y registra las paradas con su causa.
Estados y contadores
El PLC da marcha, paro y avería, y los contadores de unidades buenas y rechazadas.
Causa de cada parada
Una pantalla junto a la máquina para que el operario diga por qué paró, eligiendo de una lista cerrada de causas.
Registro e informes
El sistema de planta guarda cada dato y calcula el OEE por línea, turno y producto.
Preguntas frecuentes
¿Qué significa OEE?
Son las siglas de Overall Equipment Effectiveness, eficiencia general de los equipos. Mide qué parte del tiempo planificado se convierte en producto bueno fabricado a la velocidad ideal.
¿Cómo se calcula el OEE?
Multiplicando tres factores: disponibilidad (tiempo en marcha entre tiempo planificado), rendimiento (lo producido entre lo que se podría haber producido a la velocidad ideal en ese tiempo) y calidad (unidades buenas entre unidades totales).
¿Cuáles son las seis grandes pérdidas?
Averías, preparaciones y ajustes (restan disponibilidad); pequeñas paradas y reducción de velocidad (restan rendimiento); rechazos en la puesta en marcha y rechazos de producción (restan calidad).
¿Qué OEE es bueno?
No hay una cifra universal: las clasificaciones publicadas varían según el autor y el sector. Lo útil es medir siempre igual y comparar cada línea consigo misma mes a mes.
¿El producto reprocesado cuenta como bueno?
No. En el factor de calidad solo cuentan las unidades conformes a la primera; lo que hay que reprocesar ya ha consumido tiempo de la línea.
¿Hace falta un MES para medir el OEE?
No es imprescindible, pero ayuda mucho. Con partes a mano se pierden las paradas cortas y las bajadas de velocidad; con los datos sacados de los autómatas, el OEE se calcula solo y por turno.
Fuentes
- Díaz-Contreras, C. A. y otros (2020). «Efectividad general de equipos (OEE) ajustado por costos». Interciencia, 45(3), 158-163. En Redalyc (consultado el 30-09-2026). Origen del indicador (Nakajima, 1988), fórmula y definición de sus factores, y clasificación en cinco tramos (Cruelles, 2010).
- Wikipedia, Eficiencia general de los equipos (consultado el 30-09-2026). Fórmulas de cada factor, las seis grandes pérdidas y tramos de referencia.
¿Cuánto rinde de verdad tu línea?
Te ayudamos a medirlo con los datos de tus autómatas, sin partes a mano, y a ver dónde se va el tiempo.
Para validar con ER
Lo que falta confirmar o aportar antes de publicar esta página:
- ¿SuitER calcula el OEE o registra las paradas con su causa? Si lo hace, añadimos una pantalla real y lo decimos claro; hoy el texto no lo afirma.
- Revisión técnica de un ingeniero de ER: el ejemplo de la línea de ensacado es inventado y va marcado así; si preferís un ejemplo con datos reales de una planta (sin nombre), lo cambiamos.
- ¿Queréis ofrecer un «diagnóstico de OEE» como servicio (medir una línea durante unas semanas)? Sería la llamada a la acción natural de esta guía.
Por qué esta página: «oee» tiene unas 1.300 búsquedas al mes en España. La busca quien ya mide su producción o se lo pide su cliente, justo el perfil que acaba necesitando datos automáticos de planta (SCADA, MES).